이 규칙 세트는 얇은 포일을 기준으로 작성되었습니다.
대부분의 PCB 설계 가이드는 0.5~1온스 구리층을 기준으로 합니다. 트레이스 폭을 0.06mm, 홀을 0.2mm, 링 두께를 0.15mm로 설정하면 DRC의 모든 검사를 통과합니다. 하지만 두꺼운 구리층에서는 같은 수치가 다른 의미를 갖습니다. 이 수치들은 에칭과 도금 공정이 동시에 이루어질 수 없는 특징들을 나타냅니다.
따라서 두꺼운 구리층 레이아웃은 다음 순서대로 세 가지 사항을 검사합니다.
첫 번째 검사: 특징 크기는 두께에 따라 달라집니다.
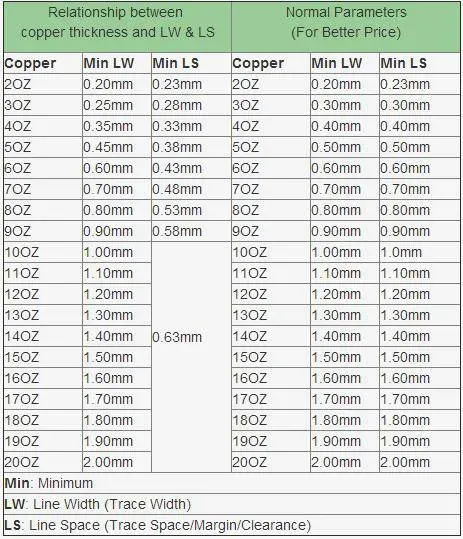
에칭은 방향성이 없습니다. 구리는 트레이스의 윗면과 측면에서 동시에 제거되므로 최종 트레이스 폭은 도면보다 좁고 그 옆의 간격은 넓어집니다. 35µm 포일에서는 언더컷이 트레이스 폭의 작은 부분에 불과하지만, 105µm 레이어에서는 상당히 크고, 700µm 레이어에서는 그 효과로 인해 특징의 존재 여부가 결정됩니다.
따라서 규칙이 분리됩니다. 미세 형상 레이어에는 0.06mm의 라인 및 스페이스 간격이 유지되는 반면, 두꺼운 레이어의 최소 두께는 구리 중량에 따라 결정되며 DFM(설계 제조성 평가)에서 확인됩니다. 가장 안정적인 두꺼운 구리 레이아웃은 전류를 전달하기 위해 넓은 형상을 사용하고, 미세 형상은 전류를 견딜 수 있는 레이어에 맡기는 방식입니다.
두 번째 확인 사항: 홀, 링 및 종횡비
두꺼운 레이어는 홀 드릴링, 도금 및 세척 방식에 영향을 줄 정도로 두껍습니다. 공장 최소 두께는 기계식 드릴링 시 0.15mm, 레이저 드릴링 시 0.1mm이며, 종횡비는 15:1입니다. 직경의 15배보다 깊은 배럴은 균일하게 도금할 수 없습니다.
다음과 같은 두 가지 설계 습관이 있습니다. 얇은 레이어에서 구현할 수 있는 비아는 두꺼운 레이어에서 구현하지 말고, 드릴 테이블이 아닌 구리 중량을 기준으로 환형 링을 확인합니다. 레이어가 두꺼울수록 에칭되는 패드의 면적이 넓어지기 때문입니다.
세 번째 점검 사항: 균형, 패널 및 평탄도
스택업의 한쪽 면에 구리가 과도하게 집중되면 라미네이션 및 리플로우 과정에서 패널이 휘어집니다. 설계가 허용하는 경우 구리는 적층 구조 전체에 걸쳐 대칭적으로 배치되고, 나머지는 공정 중에 처리됩니다. 하지만 모든 구리가 최상층에 집중된 레이아웃은 제작 과정에서 수정할 수 있는 여지를 거의 남기지 않습니다.
패널 크기도 같은 이유로 중요합니다. 580 × 1900 mm 이내의 보드는 최대 크기를 채우는 어레이보다 플레이트 및 에칭이 더 고르게 이루어지며, 휘어짐 및 뒤틀림은 IPC-6012B 및 IPC-A-600H 기준인 0.7% 이하로 유지됩니다.
검토를 위해 보내야 할 자료
거버 파일, 레이어당 구리 함량, 허용 온도 상승을 포함한 네트당 전류, 최종 두께 및 수량. 이 다섯 가지 정보를 통해 DFM(설계 제조성 평가)은 레이아웃 변경이 가능한 상태에서도 피처 크기, 홀 전략 및 패널화를 결정할 수 있습니다. 이는 툴링 후에 한계를 발견하는 것보다 비용 효율적입니다. 규칙 자체는 고중량 구리 설계 가이드에, 공정 한계는 기능 페이지에 정리되어 있습니다.

