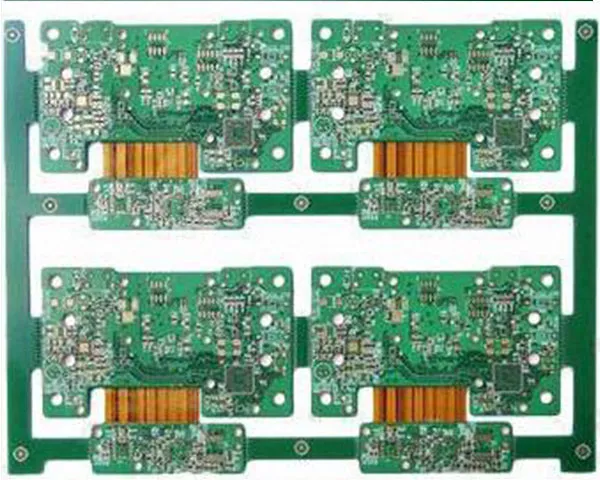
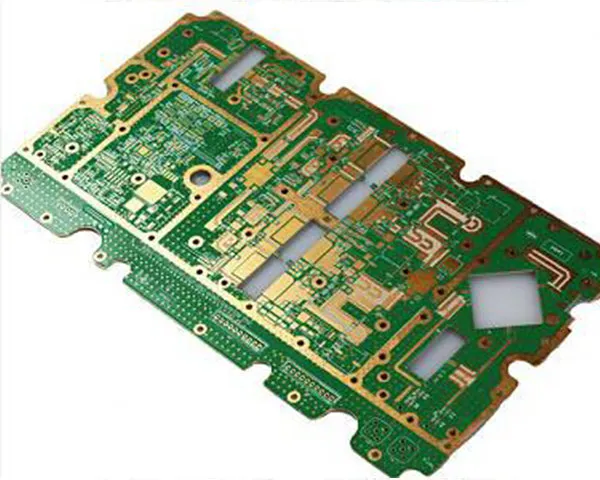
인쇄회로기판 제조는 Hitech Circuits의 핵심 사업입니다. 선전에서 열 개의 보드 계열을 생산하며, 그 한도를 형용사가 아닌 숫자로 공개합니다. 경성 1~38층, 선폭 0.06 mm, 레이저 드릴 비아 0.1 mm, 종횡비 15:1, 외층 동박 최대 20 oz, 패널 최대 580 × 1900 mm.
공장에서 생산하는 것
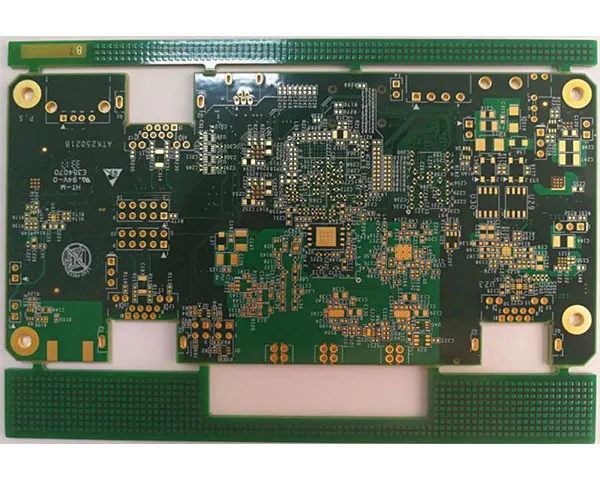
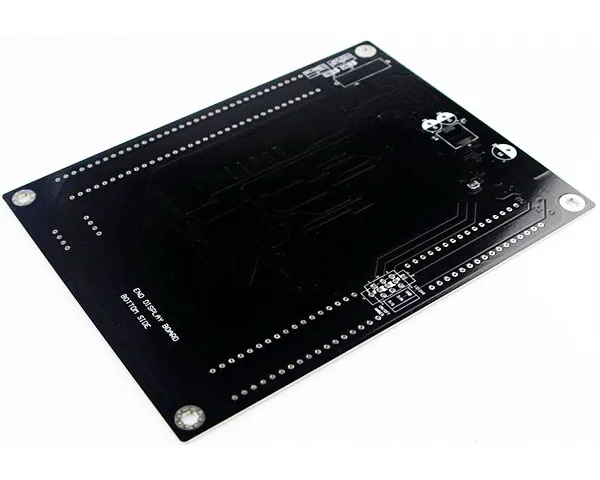
- 경성 · 다층 보드 — FR-4, 고Tg FR-4, 할로겐프리 적층판, CEM1, FR-1의 1~38층. 소형 시제품 패널부터 580 × 1900 mm 양산 툴링까지.
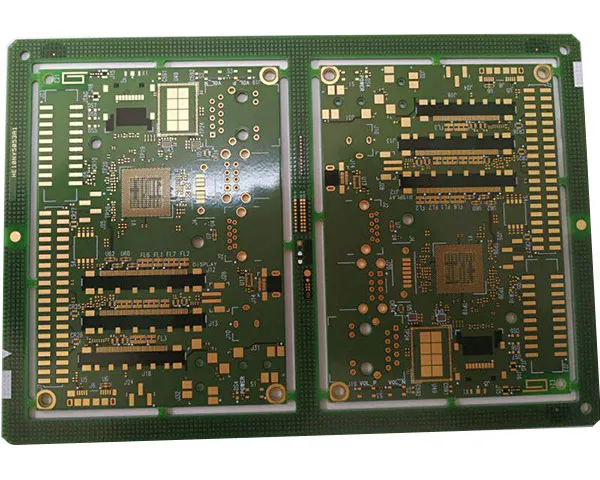
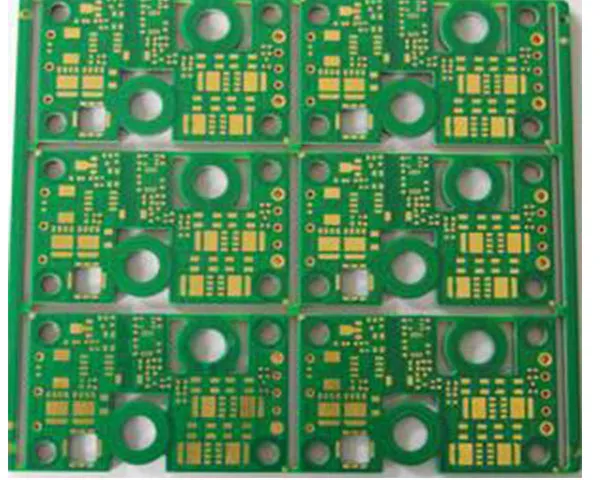
- HDI 보드 — 레이저 마이크로비아와 ELIC 기술의 1+N+1, 2+N+2, 1+1+N+1+1, 3+N+3 적층.
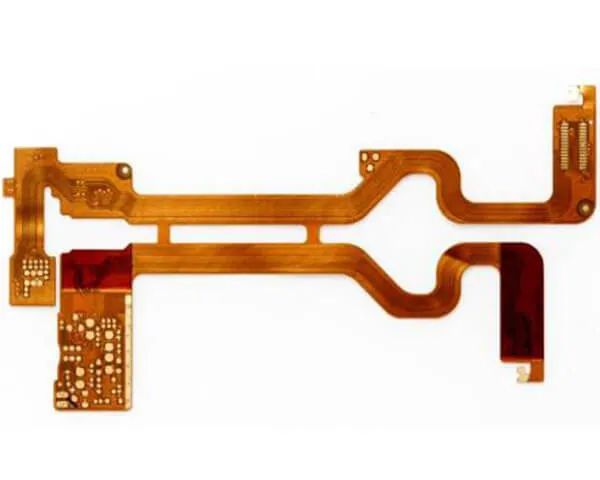
- 연성 · 경연성 회로 — Kapton, PI, PET의 1~12층. FR-4 경성부와 접합하며 선폭 0.05 mm, PI · PET · FR-4 · 스테인리스 보강판을 사용합니다.
- 금속 코어 보드 — 5 × 5 mm부터 1900 × 480 mm까지의 알루미늄 · 구리 · COB MCPCB. 18~240 µm 동박으로 LED · 전원 · 방열 설계에 대응합니다.
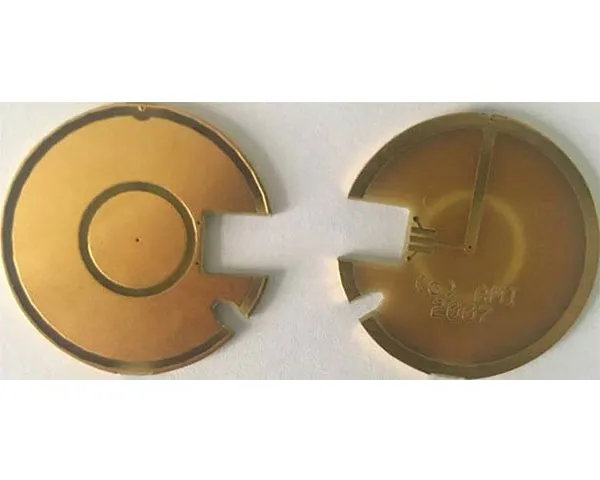
- 세라믹 기판 — 96 % · 98 % 알루미나, 질화알루미늄, 산화베릴륨. 박막 · 후막 · 직접동접합(DCB) 공정으로 −55 °C~850 °C 설계를 지원합니다.
- 중동박 · 고주파 · 퀵턴 — 외층 동박 최대 20 oz, Rogers · Arlon · Taconic · Nelco 적층판에 임피던스 ±10 % 유지, 시제품 1~3일.
견적을 좌우하는 세부 사항
설계 위험의 대부분은 네 가지로 정리됩니다. 층수와 최소 선폭, 동박 두께, 임피던스 공차, 그리고 고객 승인에 필요한 문서입니다. 모두 견적 전 DFM · DFA · DFT에서 검토하므로 적층, 패널라이징, 클리어런스 문제를 저렴하게 고칠 수 있을 때 드러납니다.
표면 처리는 적층과 함께 확정됩니다. HASL, 무연 HASL, ENIG, ENEPIG, 침은, 침주석, 플래시 골드, 골든 핑거, OSP, 카본 잉크, 박리성 마스크를 사내에서 처리하며, 전체 공정 한도는 PCB 제조 역량 페이지에 있습니다.
보드가 조립과 박스 빌드로 이어지면 중국 PCB 조립 페이지에서 제조 · 부품 조달 · 조립을 하나의 주문으로 견적하는 방법을 다룹니다.
모든 한도를 통과해도 조합이 통과하지 못할 때
공정 능력표는 행 단위로 읽습니다. 그런데 모든 행 안에 들어 있어도 조합이 공정 윈도를 벗어나는 경우가 있습니다. 라인이 열고 닫는 것은 단일 항목이 아니라 짝지은 두 항목이며, 아래의 짝들이 검토에서 가장 자주 되돌아옵니다.
- 두꺼운 동박 위의 미세 선폭. 에칭은 배선의 윗면과 옆면에서 동시에 동을 깎아내므로, 층이 두꺼울수록 완성 폭은 원도에서 더 멀어집니다. 얇은 포일에서 일상적인 폭이 두꺼운 층에서는 특수 작업이 되고, 두 항목을 모두 한계값으로 요구하면 기판은 표준 윈도 안쪽이 아니라 바깥으로 나갑니다.
- 가장 두꺼운 기판에 가장 작은 홀. 종횡비는 치수가 아니라 나눗셈입니다. 완성 지름을 절반으로 줄이면 같은 두께에서 비율은 두 배가 되고, 어느 지점을 넘으면 도금액이 홀 안에서 원활히 교환되지 않아 벽면 도금이 불균일해집니다. 최소 홀 요구와 두꺼운 패널 요구는 둘이 아니라 하나의 판단입니다.
- 얇은 기판에 큰 외형. 얇은 패널은 에칭, 도금, 프레스 과정에서 휘고, 외형이 클수록 평탄도 수치가 더 크게 움직입니다. 그래서 크고 얇은 기판은 항목보다 평탄도로 먼저 판정됩니다.
- 두꺼운 표면 동박 아래의 레이저 비아. 레이저는 조준한 내층 패드에서 멈추므로, 그 동박이 두껍거나 도금이 두꺼울수록 착지의 여유가 줄고, HDI 드릴 조건을 그에 맞춰 조정할 폭이 커집니다.
- 프레스 주기마다 달라지는 임피던스 목표. 적층할 때마다 유전체 두께가 공차 안에서 마감되고, 임피던스 쿠폰은 그 뒤에야 측정할 수 있습니다. 프레스 횟수가 많은 적층은 목표가 어긋날 기회를 더 많이 쌓으므로, 임피던스 제어 설계는 적층 단계에서 확정하고 완성된 패널에서 고치지 않습니다.
- 한 패널에 여러 표면 처리. 골든 핑거 단자, 납땜 면, 카본 잉크 접점은 하나의 외형에 세 가지 공정을 얹는 일입니다. 각각이 마스킹과 약조와 경화를 더하므로, 기판은 공정이 몇 단계 더 붙은 하나의 노선이 아니라 필요한 노선들의 합으로 견적됩니다.
그래서 견적은 각 행에서 가장 유리한 수치가 아니라 문의 안에서 가장 빡빡한 짝을 기준으로 작성됩니다. 어떤 치수가 고정이고 어떤 치수가 움직일 수 있는지 밝히는 편이 모든 행의 한계값을 나열하는 것보다 유용합니다. 짝의 한쪽을 풀어 주는 편이 공정에 양쪽을 지키라고 요구하는 것보다 대개 저렴하기 때문입니다. 공개된 PCB 제조 역량 페이지는 행을 하나씩 보여 주고, 검토가 그 행들을 다시 맞춥니다.
베어보드와 조립을 한 공장에서
제조는 절반에 불과합니다. SMT 4개 라인이 01005 · 0201 패키지를 4 mil(0.1 mm) 피치까지 일 600만 칩 실장하고, DIP 3개 라인이 일 160만 스루홀 점을 처리하며, BGA 리워크 · 리볼링 · X선 검사로 보이지 않는 접합을 담당합니다. 케이블 · 하네스 조립과 박스 빌드도 같은 건물에서 이뤄져 제품이 보드와 낱개 부품이 아니라 완성 유닛으로 출하됩니다.
모든 보드 종류에 하나의 품질 체계
ISO 9001:2015를 기본으로 자동차 · 의료용에는 IATF 16949:2016과 ISO 13485:2016을, 그와 함께 ISO 14001과 ISO 45001을 적용합니다. 보드는 IPC-6012B와 IPC-A-600H에 따라 제작되며 UL 파일 E354070, RoHS를 준수합니다. 발급된 인증서 스캔본은 인증서 페이지에 게시되어 있습니다.
열한 가지 보드 계열을 고르는 기준
보드는 설계가 무엇을 견뎌야 하는지로 정해지고, 계열은 거기서 따라옵니다. 이 페이지들은 순서대로 읽는 카탈로그가 아닙니다.
- 휘거나 접혀야 하는 보드는 연성 · 경연성으로 갑니다. 곡률 반경과 보강판 배치가 층수가 아니라 적층을 결정합니다.
- 면적보다 밀도가 필요한 설계는 미세 피치 패키지 아래의 배선 인출이 표준 패널로 감당할 층에 들어가지 않을 때 HDI로 넘어갑니다.
- 보드를 통해 열을 빼야 하는 경우는 금속 코어나 세라믹, 구리로 전류를 흘려야 하는 경우는 중동박으로 갑니다. 둘 다 적층판의 취향이 아니라 온도나 전류 수치에서 나옵니다.
- 주파수와 주위 온도는 기계적 검토보다 먼저 적층판 후보를 좁힙니다. 고주파와 세라믹 문의에서 적층을 먼저 확인하는 이유입니다.
- 2층으로 부족해진 설계는 층수를 늘리기 위해서가 아니라 접속 밀도 때문에 다층으로 이동합니다.
열한 페이지가 모두 재료별 계열은 아닙니다. 양면 보드 페이지는 가장 단순한 2층 접속을 설명하고, 중동박 설계 가이드는 제품이 아니라 방법 문서입니다. 모든 계열이 같은 라인에서 생산되므로 계열을 옮겨도 공급처는 그대로지만 적층, 툴, 가격은 달라집니다.
시제품 런과 양산 런을 가르는 차이
같은 Gerber 세트도 수량에 따라 서로 다른 원가 라인으로 견적됩니다. 중요한 차이는 기술이 아니라 구조에 있습니다.
- 패널라이징은 한 번 내거나 보드마다 냅니다. 시제품은 표준 패널 크기에 올라가고, 양산 주문은 고객 외곽선에 맞춰 패널라이징하며 외곽선 밖에서 잃는 면적은 그 런의 모든 패널에서 지불됩니다.
- 적층은 표준 라이브러리에서 가져오거나 직접 만듭니다. 표준 FR-4 구성은 바로 라인에 투입되고, 맞춤 구성은 먼저 압착과 단면 분석을 거치며 그 시험은 해당 주문에 속합니다.
- 특수 적층판은 제조사 포장 단위로 삽니다. 고주파나 세라믹 주문은 패널이 다 쓰든 쓰지 않든 제조사의 전체 포장을 안고 가므로, 소량은 쓰지 않는 재료까지 지불합니다.
- 품질 문서는 로트 비용입니다. 초도품 보고서(FAI), 단면 분석, 임피던스 측정 패턴은 로트마다 만들어지므로 소량 주문에서는 큰 비중, 대량 주문에서는 작은 비중을 차지합니다.
따라서 견적은 보드가 아니라 로트를 가격화하며, 설계가 그대로여도 수량이 움직이면 보드당 가격도 움직입니다.
거버 세트와 생산 프로그램 사이에서 벌어지는 일
주문은 고객 파일에서 곧바로 드릴로 가지 않습니다. 먼저 전공정 단계가 원도를 공구와 프로그램으로 바꾸고, 제조 견적이 묻는 내용의 상당 부분은 이 단계에 속합니다.
- 원도에는 네트가 없습니다. 거버 세트는 동 형상을 기술할 뿐, 어떤 형상이 한 회로인지는 말해 주지 않습니다. 전기 테스트는 네트리스트로 프로그램되므로, 원도만으로 만든 작업은 설계자가 의도한 연결이 아니라 도면이 보여 주는 형상 사이의 통전을 확인하게 됩니다.
- 처리되는 단위는 패널입니다. 여재, 기준 홀, 피듀셜, 외형 라우팅 경로는 기판이 아니라 패널에 있습니다. 외형을 어떻게 배열하는지가 기판 하나에 필요한 절단 수와 로트가 받는 취급을 정합니다.
- 원도는 노광 전에 보정됩니다. 에칭 보정은 그린 형상을 넓히거나 좁혀 완성 치수를 도면이 말하는 위치에 착지시키고, 솔더 마스크 개구부는 패드 사이 다리를 남기도록 키우며, 실크는 인쇄기가 유지할 수 있는 선폭과 대조합니다. 라인에 올라가는 필름은 도착한 파일 그대로가 아닙니다.
- 적층은 목표에서 거꾸로 풉니다. 임피던스 제어는 입력이 아니라 결과입니다. 목표를 만드는 선폭과 유전체 두께는 적층재의 물성에서 계산되고, 그 답은 도면에 그려진 적층과 다를 수 있습니다. 임피던스 질문이 견적 전에, 첫 제품 뒤가 아니라 앞서 오는 이유입니다.
- 질문은 일부러 되돌아옵니다. 링, 홀과 동 사이 거리, 마스크 다리, 테스트 포인트를 도면대로 만들 수 없을 때 전공정은 가격이 아니라 목록을 돌려줍니다. 그 질문은 모두 주문이 아직 파일인 동안에는 저렴합니다.
이 모든 것은 배선의 의도를 바꾸지 않고, 그 배선이 현장에서 무엇이 되는지를 정합니다. 네트리스트와 적층 의도와 수량을 갖춰 도착한 파일 세트는 전공정에 물을 것을 거의 남기지 않으며, 답 없는 질문은 답변 한 건이 아니라 패널 한 장마다 지불됩니다.
시작하는 방법
Gerber 세트 또는 BOM, 혹은 둘 다를 적층 구조 · 수량 · 목표 납기와 함께 보내주세요. 시제품은 1~3일, 중량 생산은 4~10일에 회수되고 스텐실은 4시간 이내 제작 · 출고됩니다. 양산은 BOM 확정 후 일정이 잡힙니다. 같은 보드 종류를 여러 시장에 맞춰 재구성하며, 산업별 페이지에서 각 분야의 차이를 확인할 수 있습니다.