프로토타입이 생산 라인에서 제작되는 이유
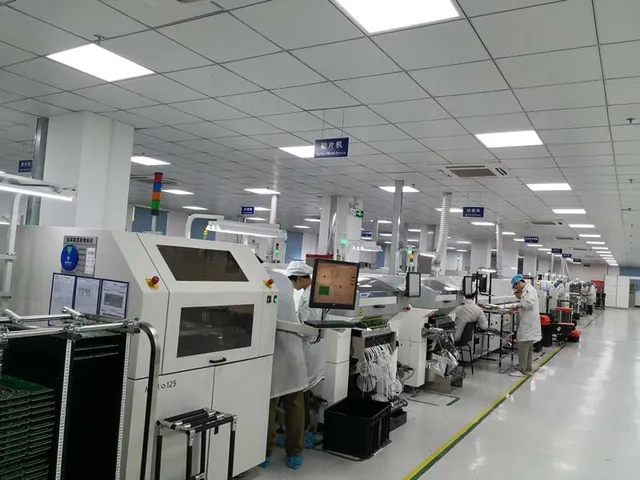
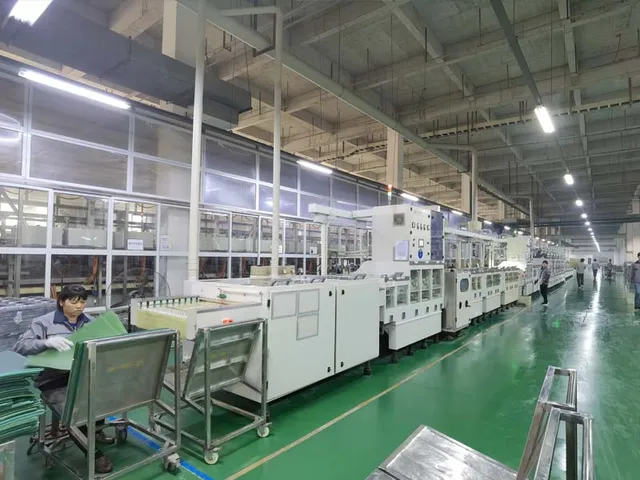
익스프레스 프로토타입은 수작업으로 제작되는 샘플이 아닙니다. 대량 생산에 사용되는 동일한 4개의 SMT 라인과 3개의 DIP 라인에서 첫 50개의 보드를 제작합니다. 동일한 배치 프로그램, 동일한 AOI 레시피, 그리고 동일한 X선 검사가 적용되므로 설계팀이 테스트하는 보드가 양산 주문에 따라 생산될 보드와 동일합니다.
이는 고밀도 설계에서 특히 중요합니다. 4mil(0.1mm) 피치의 01005 및 0201 패키지까지의 프로토타입은 수작업 조립대 대신 이곳에서 배치되며, 손상 없이 재작업하기 가장 어려운 BGA 및 마이크로 BGA 부품은 대량 생산에 사용되는 동일한 장비에서 조립됩니다.
벤치 제작이 더 나은 경우
익스프레스 프로토타입은 회로 자체보다는 공정의 타당성을 입증해야 할 때 유용합니다. 네트의 배선이 올바른지 여부만 중요한 경우, 벤치 제작을 통해 더 빨리 결과를 확인할 수 있고, 데이터 패키지는 레이아웃과 함께 계속 진행될 수 있습니다. 생산 라인은 설계가 생산 품질 수준으로 제시되어야 하는 순간부터 투자 가치를 발휘하기 시작합니다. 생산 라인만이 배치 프로그램, 검사 레시피, 대량 주문에 사용될 리플로우 프로파일에 맞춰 승인된 초도품을 생산할 수 있기 때문입니다.
설계는 매번 수정될 때마다 변경됩니다. 배치 프로그램은 장비와 함께 작동하므로, 패드나 개구부를 변경하는 수정은 새로운 프로그램이 아닌 새로운 스텐실과 새로운 초도품을 필요로 합니다.
패키지 밀도가 높아지면 수작업이 불가능해집니다. 미세 피치, BGA 및 마이크로 BGA 부품, 그리고 표면 실장형과 스루홀형이 혼합된 보드는 수작업 조립이 더 이상 적합하지 않고 접합부를 육안으로 확인하는 것이 아니라 검사해야 하는 영역입니다. 테스트 및 품질 페이지 그 배경이 되는 커버리지를 설명하십시오.
커버리지를 입증해야 합니다. 프로토타입은 회로 내 또는 기능적 커버리지를 보여줘야 합니다. 테스트 포인트와 픽스처는 처음부터 데이터 패키지에 포함되어야 합니다. 보드가 제작된 후에 포인트를 추가하는 것은 보드 변경에 해당하기 때문입니다.
이 로트는 파일럿 로트이기도 합니다. — 확정된 설계가 짧은 납기일과 맞물리는 경우, 파일럿 수량을 커버하는 하나의 더 큰 프로토타입 로트를 사용하면 툴링 비용을 두 번 지불하는 것을 방지할 수 있습니다. 조립 개요 각 경로별 내용을 설명합니다.
빠른 납기 유지 요인
PCB 제작 및 조립을 한 곳에서 진행 — 베어보드는 제작 공장과 조립 공장 사이에서 운송을 기다리지 않습니다.
스텐실 자체 제작 — 레이저 커팅 후 4시간 이내에 납품됩니다.
전체 BOM에 따라 부품 구매 — 프로토타입 수량 주문 시 최소 주문 금액이 부과되는 부품까지 포함합니다.
초기 생산 전 DFM 및 DFT 검토 — 누락된 풋프린트, 간섭 문제, 접근 불가능한 테스트 포인트 등을 생산 라인이 아닌 사전 검토를 통해 확인합니다.
초기 생산 전 검사 — 모든 피더, 노즐, 비전 설정에 대한 승인을 받은 후 생산을 진행합니다.
프로토타입은 1~3일 내에 제작 완료되며, 긴급 작업은 생산 능력에 따라 24시간 이내에 처리됩니다. 조립 견적은 24시간 이내(긴급 프로젝트의 경우 12시간 이내)에 제공됩니다.
프로토타입 주문 범위
PCB 제작, 부품 조달 표면 실장 및 관통 홀 조립, SPI 및 AOI 검사, BGA 및 QFN 접합부용 X선 검사, 회로 내 테스트 또는 플라잉 프로브 테스트 및 고객 절차에 따른 기능 테스트 후 포장합니다. 턴키 주문 거버 파일 세트와 BOM(자재명세서)이 필요합니다. 위탁 주문의 경우, 부품은 고객이 제공하고 나머지는 모두 여기서 처리합니다.
설계가 계속 변경되는 경우, 각 수정 후 동일한 로트를 다시 실행할 수 있습니다. 배치 프로그램이 이미 마련되어 있으므로 변경된 부품에만 새로운 스텐실과 새로운 초도품이 필요합니다.
생산 라인 가동 전 시제품 주문이 지연되는 경우
시제품 지연의 대부분은 생산 라인 문제 때문이 아닙니다. 대부분은 초도품 단계에서만 드러나는 데이터 문제 때문입니다.
설계와 더 이상 일치하지 않는 자재명세서 — 승인된 대체품과 미조립 부품은 자재명세서와 조립도에 함께 명시하거나, 초도품을 한 문서에 따라 제작한 후 다른 문서와 비교하여 검사해야 합니다.
배치 파일과 거버 파일 간의 원점 또는 회전 불일치 — 좌표 파일은 제작 데이터의 원점, 단위 및 상단/하단 규칙을 공유해야 합니다. 그렇지 않으면 전체 부품이 아무도 확인하기 전에 패드에서 벗어나게 됩니다.
이전 버전에서 이월된 개구부 — 개구부는 실제로 제작 중인 제작 데이터에서 열립니다. 한 패드에 맞는 페이스트 용량이 다음 패드에 부족하게 되어 X선 검사에서만 확인되는 접합부가 남기 때문입니다.
접근할 수 없는 테스트 포인트 — 데이터 패키지가 열려 있는 동안 접근 가능성을 확인합니다. 부품으로 가려지거나 솔더 마스크로 닫힌 포인트는 보드 개정으로 이어지기 때문입니다.
잘못된 형태로 도착한 부품 — 습기에 민감한 부품, 절단된 테이프 및 릴은 피더가 베이킹 또는 리릴로 전환할 수 없으며, 이는 생산 라인이 아닌 키트 검사 단계에서 발견됩니다.
프로토타입 단계를 넘어선 로트는 다음 단계로 넘어갑니다. 소량 생산 및 대량 생산 조립 프로그램을 새로 구축하는 대신 기존 프로그램을 재사용하는 경우입니다.
문의 시 함께 보내실 자료
거버 파일 세트, 제조사 부품 번호가 포함된 BOM, 픽앤플레이스 파일, 수량, 테스트 프로그램(있는 경우), 그리고 필요한 리드 타임을 보내주세요. 견적에 사용된 공정 한계는 다음과 같습니다. 기능 페이지 그리고 발급된 증명서는 다음과 같습니다. 인증 페이지.