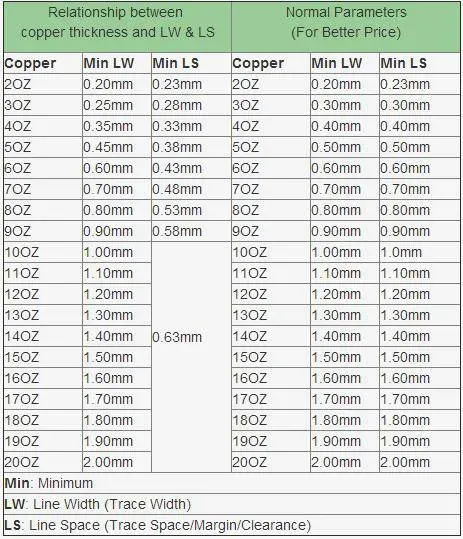
Правила разработаны для тонкой фольги
Большинство руководств по проектированию печатных плат предполагают толщину меди 0,5–1 унцию. Установите ширину дорожки на 0,06 мм, отверстие на 0,2 мм и кольцевое зазор на комфортные 0,15 мм, и разводка пройдет все проверки в DRC. На толстом слое те же числа означают нечто другое: они описывают элементы, которые травление и гальваническая ванна не могут создать одновременно.
Поэтому разводка с толстым слоем меди проверяется по трем параметрам, в следующем порядке.
Проверка первая: размер элемента зависит от толщины
Травление не является направленным процессом. Медь удаляется одновременно с верхней и боковой сторон дорожки, поэтому готовая ширина уже, чем ширина рисунка, а зазор рядом с ним шире. На фольге толщиной 35 мкм этот подрез составляет небольшую долю дорожки; на слое толщиной 105 мкм он большой, а на слое толщиной 700 мкм эффект определяет, что вообще может существовать.
Отсюда и различие в правилах: на слоях с мелкими деталями остается доступной ширина линии и зазора 0,06 мм, в то время как минимальная ширина толстого слоя определяется его плотностью меди и подтверждается на этапе проектирования с учетом технологичности производства (DFM). Наиболее надежные схемы с толстым слоем меди используют широкие формы для пропускания тока, оставляя мелкую геометрию слоям, которые могут ее выдержать.
Проверка два: отверстия, кольца и соотношение сторон
Толстый слой достаточно толстый, чтобы изменить способ сверления, нанесения покрытия и очистки отверстий. Минимальная толщина на заводе составляет 0,15 мм механическим способом или 0,1 мм лазерным, а соотношение сторон — 15:1: отверстие, глубина которого превышает его диаметр в пятнадцать раз, не может быть равномерно покрыто.
Следуют два правила проектирования. Не размещайте переходные отверстия в толстых слоях, где их можно разместить в более тонком слое, и проверяйте кольцевое зазор по плотности меди, а не по размеру сверлильного стола, поскольку чем толще слой, тем большую часть контактной площадки занимает травление.
Проверка три: баланс, панель и плоскостность
Избыточное количество меди на одной стороне многослойной структуры приводит к прогибу панели во время ламинирования и снова во время оплавления. Медь зеркально распределяется по всей структуре там, где это позволяет конструкция, а остальная часть обрабатывается в процессе — но компоновка, в которой вся медь находится на верхних слоях, оставляет производителю мало возможностей для работы.
Размер панели имеет значение по той же причине. Платы размером 580 × 1900 мм подвергаются более равномерному осаждению и травлению, чем массивы, заполняющие максимальное пространство, а прогиб и скручивание ограничиваются 0,7 % в соответствии с требованиями стандартов IPC-6012B и IPC-A-600H.
Что отправить на проверку
Набор файлов Gerber, вес меди на слой, ток на цепь с допустимым повышением температуры, готовая толщина и количество. С помощью этих пяти параметров DFM определяет размер элементов, стратегию отверстий и панельизацию, в то время как компоновка еще может измениться — что дешевле, чем обнаружение предела после изготовления оснастки. Сам набор правил находится на руководство по проектированию тяжелых медных конструкций и ограничения процесса на страница возможностей.

