Sechs Kontrollpunkte vom Wareneingang bis zum Versand
Ein Defekt verursacht Kosten. Eine falsche Spule im Wareneingang führt zu einer Rücksendung; dasselbe Bauteil nach dem Reflow-Löten verursacht Nacharbeit und Ausschuss; wird es im Feld entdeckt, führt es zu einem Rückruf. Qualitätskontrolle bedeutet, Kontrollpunkte so zu platzieren, dass diese Kostenkurve flach bleibt.
Kontrollpunkt 1 – Wareneingangskontrolle (IQC)
Bauteile, unbestückte Leiterplatten und Verbrauchsmaterialien werden geprüft, bevor sie in die Fertigungslinie gelangen: Übereinstimmung der Markierungen mit der Stückliste, Unversehrtheit der Verpackung, Feuchtigkeitsempfindlichkeit sowie Oberflächenbeschaffenheit und Passgenauigkeit der Leiterplatte. Bei langen Lieferketten finden hier auch die Prüfungen auf Fälschungen statt.
Kontrollpunkt 2 – Pastendruck
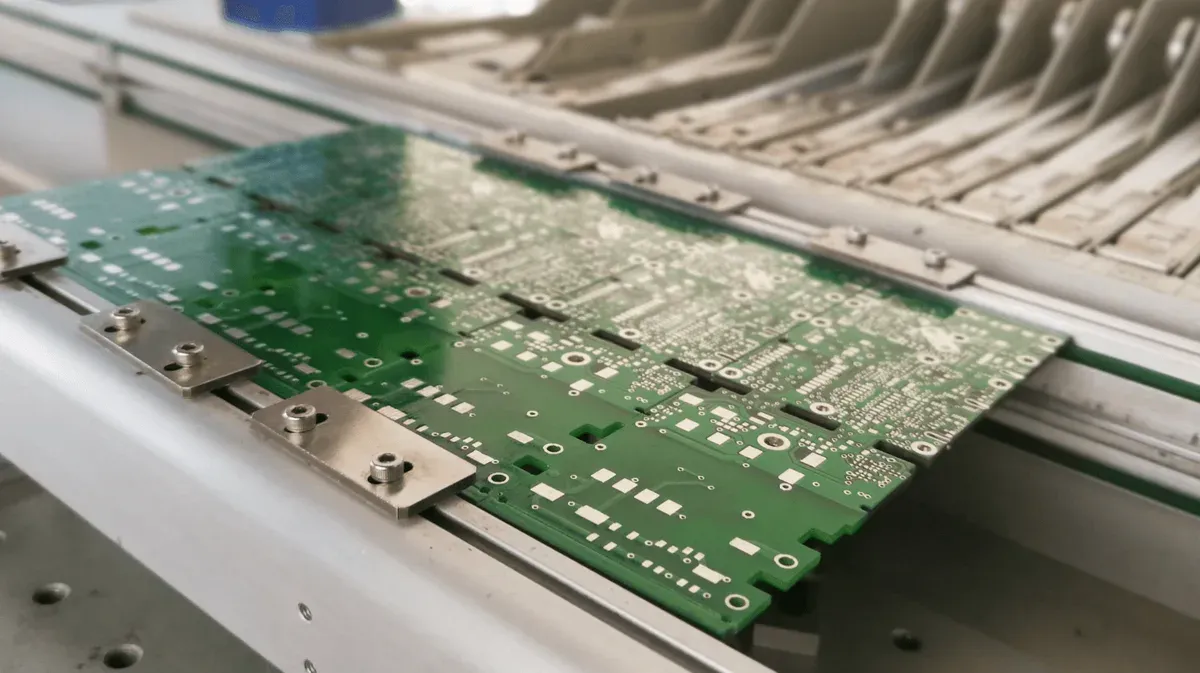
Nach dem Druck misst die SPI-Technologie Höhe, Fläche und Ausrichtung. Reinigung unter der Schablone, Pastenviskosität und Raumbedingungen werden hier überwacht, da sie sich innerhalb einer Schicht verändern können; ein 20 % dünner Druck auf einem feinen Lötpad wird nach dem Reflow-Löten zu einer offenen Lötstelle.
Gate 3 – erster Artikel
Bevor der Produktionslauf fortgesetzt wird, wird die erste bestückte Platine anhand der Dokumentation geprüft: korrekte Bauteile und Polarität, Platzierungsversatz, Pastenmenge, Lötstellen und Testergebnisse. Dieses Gate wird in der FAI-Notiz ausführlicher beschrieben.
Gate 4 – Prozessbegleitende Qualitätskontrolle (IPQC)
Während die Linie läuft, wird der Prozess überwacht, nicht nur das Produkt: Platzierungsgenauigkeit, Ofenprofil im Vergleich zur Pastenspezifikation, Zustand der Zuführung und AOI-Ergebnisse werden pro Station erfasst. Maschinen wiederholen Fehler, daher ist ein hier entdeckter Fehler hundertmal so viel wert wie ein Fehler am Ende.
Gate 5 – Elektrischer und Funktionstest
ICT- oder Flying-Probe-Prüfungen untersuchen Unterbrechungen, Kurzschlüsse und Bauteilwerte; der Funktionstest läuft mit dem Produkt. Sofern die Anwendung es erfordert, werden Burn-In- und Temperaturzyklentests durchgeführt, bevor die Baugruppe ausgeliefert wird. Die Testabdeckung ist eine Designfrage – Testpunkte werden in der DFT-Prüfung und nicht erst nach dem Layout festgelegt.
Gate 6 – Endkontrolle und Auslieferung
Sichtprüfung gemäß IPC-A-610, Etikettierung, Verpackung und Dokumentation. Die Chargendokumentation verknüpft die Gates: Eingangsdaten, SPI- und AOI-Ergebnisse, Röntgenbilder, Testprotokolle und etwaige Reparaturen. Ohne diese Aufzeichnung lässt sich eine spätere Beschwerde nicht einer Station zuordnen.
Was der Kunde erhält
Bei einem Fahrzeugbau gemäß IATF 16949:2016 ist die Aufzeichnung Vertragsbestandteil; für alle anderen ermöglicht sie die Diagnose eines Feldfehlers. Die Zertifizierungen des Systems stehen auf der Zertifikatsseite, die Prozessgrenzen auf der PCBA-Fertigungsseite und die Testgatter im Inspektionsbericht.

