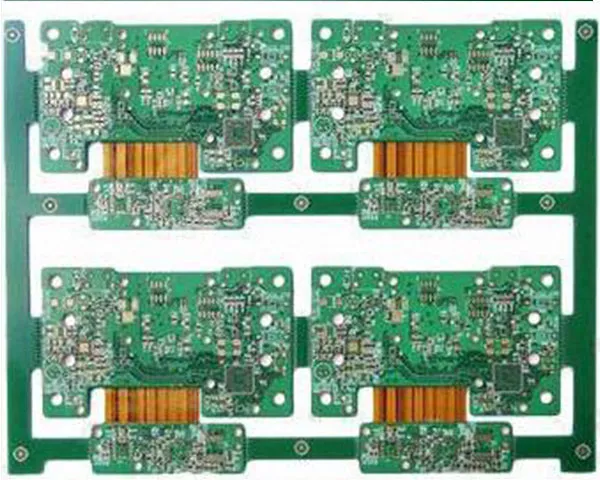
Eine Starr-Flex-Platine verteilt die Arbeit auf zwei Materialien: Die dichten, gut gestützten Abschnitte bleiben auf FR-4, und die Verbindung zwischen ihnen entsteht auf Polyimid, das sich in die Form des Gehäuses legt. Der Flex wird auf eine feste Auslenkung ausgelegt — er wird während Fertigung oder Bestückung in seine Kurve geformt und nicht über die Lebensdauer des Produkts dauerhaft bewegt.
Was die Konstruktion einspart
- Steckverbinder — das Steckverbinderpaar und die Schnittstelle Flex-zu-Platine entfallen, es sind also weniger Teile zu kaufen, zu lagern und zu setzen.
- Signalweg — die Übertragung wird von starrer Platine zu Flex zu starrer Platine statt von starrer Platine zu Steckverbinder zu Flex zu Steckverbinder zu starrer Platine. Weniger Medienwechsel bedeuten weniger Dämpfung an den Übergängen, was Produkten mit Signalgenauigkeit hilft.
- Bestückung — weniger Bauteile senken die Fertigungsstunden in SMT und Gerätemontage, und weniger Teilenummern senken Verwaltung und Lagerbestand dahinter.
- Zuverlässigkeit — die Lötstellen, die bei einer Steckverbindung zuerst ausfallen, existieren gar nicht.
Wie eine Starr-Flex-Platine entsteht
Zuerst wird der Flexkern gefertigt. FR-4 und Prepreg werden gebohrt und gebroutet, der Aufbau wird vernietet und in einem Zyklus gepresst — kupferkaschiertes Laminat, Prepreg, der fertige Flexkern, Prepreg, Decklaminat —, dann wird der Nutzen besäumt und auf Ausdehnung und Schrumpf vermessen, weil Polyimid arbeitet und die Registerhaltigkeit jeder späteren Lage davon abhängt. Bohren, Plasmaentschmieren, Kupferabscheidung und Musterplattierung folgen, danach Außenlagenbelichtung, Lötstoppmaske, Finish, elektrischer Test, Stanzen und Endkontrolle.
Design- und Kostenabwägungen
Eine Starr-Flex-Platine kostet mehr als eine getrennte Flex- plus Starrplatine, und die Differenz wirkt groß, bevor Steckverbinder, Montagearbeit und Lagerbestand gegengerechnet sind. Oft wird ein Träger gebraucht, der die Flexabschnitte durch SMT und Reflow flach hält, was Bestückkosten hinzufügt; Biegebereiche bleiben frei von durchkontaktierten Löchern, Verstärkungen sitzen dort, wo ein Steckverbinder flach bleiben muss, und Lagenzahl, Kupfergewicht und Symmetrie des Stack-ups werden so festgelegt, dass der Nutzen nach dem Pressen flach bleibt.
Wo der starre Teil endet und der flexible beginnt
Bei einer Starr-Flex-Platine entscheidet nicht die Lagenzahl, sondern die Linie, an der die beiden Hälften aufeinandertreffen, und was diese Linie überquert. Lagenzahl, Pressfolge und Träger ergeben sich aus ihr, deshalb wird sie im Stack-up festgelegt, lange bevor der Nutzen aufgebaut wird.
- Die Grenze ist ein Materialwechsel, keine Linie auf dem Papier. Wo der Flexkern den starren Verbund verlässt, enden Coverlay und Kleber, das Kupfer muss ohne durchkontaktiertes Loch und ohne scharfe Ecke laufen, und die Leiterbahnen kreuzen die Biegelinie im rechten Winkel, statt an ihr entlangzulaufen. Ein Leiter, der an dieser Stelle seine Breite ändert, bündelt die Dehnung an einem Punkt.
- Wie oft die Platine gefaltet wird, legt die Klasse der Konstruktion fest. Ein Abschnitt, der bei der Montage einmal geformt und dann in dieser Lage belassen wird, verlangt eine andere Konstruktion als einer, der sich ständig bewegt: Eine statische Biegung verträgt ein dickeres Coverlay und einen engeren Radius, eine dauerhaft bewegte braucht dünnere Grund- und Deckfolie, einen größeren Radius und keine Verstärkung im Biegebereich.
- Verstärkungen gehören dorthin, wo die Bauteile sitzen. Jeder Steckverbinder und jedes SMT-Gehäuse muss auf dem starren Abschnitt oder auf einer verstärkten Fläche landen, sonst wird die Lötstelle selbst zum Scharnier, und die Bewegung trifft die eine Stelle, die sie nicht aufnehmen kann.
- Die Lagenzahl bestimmt der Biegebereich, nicht die Dichte. Der Flexabschnitt behält meist die wenigsten Lagen, während sich die Lagen auf der starren Seite sammeln; der Flexkern wird also zuerst gefertigt und geprüft und der starre Stack-up darum herum verpresst. Wo die starre Seite so dicht wird, dass lasergeschnittene Vias nötig sind, folgt nur diese Seite dem Weg der HDI-Leiterplatten.
- Die Biegung braucht Entlastung. Eine Coverlay-Öffnung, eine großzügige Kontur und eine kurze freie Länge am Übergang geben dem Kupfer Raum zur Bewegung; ein Flexabschnitt, der bündig an einer starren Kante endet, reißt an der Ecke.
Nichts davon kann das Angebot für die Konstruktion entscheiden. Die Linie verändert Bohrprogramm, Presszyklen, Träger und elektrischen Test, sie wird deshalb in der technischen Prüfung festgelegt — an derselben Stelle, an der die Lagenzahl der starren Seite fixiert wird.
Wo Starr-Flex-Platinen eingesetzt werden
Handheld- und Smartgeräte, Kameramodule, Medizintechnik wie implantierbare und überwachende Geräte, bei denen Bauraum und Gewicht das Design bestimmen, und Sicherheits- und Steuerungssysteme mit Display oder Sensor auf einem bewegten Teil. Wo sich die Schaltung dauerhaft biegt, aber keinen starren Abschnitt braucht, ist eine flexible Leiterplatte die einfachere Antwort.
Was den Preis einer Starr-Flex-Platine bestimmt
Zwei Angebote für eine Zeichnung können weit auseinanderliegen, ohne dass ein Anbieter falsch liegt: Der Preis folgt der Zahl der Pressvorgänge, der Art, wie die Flexabschnitte durch die Bestückung gehalten werden, und dem Anteil der Bestellung, der zweimal gebaut werden muss — nicht der Fertigungsfläche.
- Der Flexkern ist eine eigene Platine, bevor er Teil einer wird. Er wird auf seinem eigenen Nutzen gefertigt, geprüft und getestet und danach in den starren Stack-up einlaminiert; eine Starr-Flex-Bestellung trägt damit zwei Fertigungen und zwei Ausbeuteverluste statt einer.
- Jeder Presszyklus ist ein weiterer Durchlauf durch Laminieren, Bohren und Registerhaltigkeit. Ein Aufbau mit vergrabenen Lagen oder eine Platine mit starren Abschnitten auf mehr als einer Seite wird mehrfach gepresst, und das Polyimid arbeitet bei jedem Zyklus, sodass Rüsten und Registerprüfung erneut bezahlt werden; woher diese Zahl kommt, steht auf der Seite Mehrlagen-Leiterplatten.
- Träger sind Vorrichtung, nicht Verpackung. Die Flexabschnitte müssen beim Lotpastendruck, in SMT und Reflow flach gehalten werden, der Träger wird für diesen Nutzen gebaut, und bei kleiner Stückzahl verteilt sich sein Aufwand auf wenige Platinen — deshalb wird er meist als Einmalposten berechnet, statt im Stückpreis aufzugehen.
- Verstärkungen und Coverlay sind eigene Klebeschritte. Jede Verstärkung aus Polyimid, PET, FR-4 oder Edelstahl hat ihr eigenes Aufbringen und Aushärten, und mehrere davon bedeuten mehrere Schritte; der Verstärkungssatz auf der Zeichnung wird deshalb als Kostenposten gelesen und nicht als Fußnote.
- Geprüft wird vor und nach dem Laminieren. Der Flexkern wird auf seinem Nutzen geprüft, die fertige Platine nach Pressen, Plattieren und Finish erneut, und eine Biegeprüfung am fertigen Teil braucht ihre eigene Vorrichtung je Design — ein Aufwand der Konstruktion, nicht der Stückzahl.
Vergleichbar wird es über dieselbe Liste rückwärts: gleiche Lagenzahl je Seite, gleiche Laminatfamilie, gleiche Biegeklasse, gleicher Verstärkungssatz, gleicher Träger, gleiche Nutzenaufteilung und gleiche Stückzahl. Die Grenzen hinter jeder dieser Achsen stehen auf der Kapazitätsseite.
Angebot erhalten
Senden Sie die Gerberdaten mit Stack-up, Verhältnis von starrem zu flexiblem Anteil, Biegeradius und Lagenzahl. Prototypen kommen in 1–3 Tagen zurück und mittlere Serien in 4–10 Tagen; die Prozessgrenzen hinter dem Angebot stehen auf der Kapazitätsseite und die ausgestellten Zertifikate auf der Zertifikatsseite.
Starr-Flex-Platinen, die in die Bestückung weiterlaufen, sind auf der Seite PCB-Bestückung in China beschrieben, einschließlich Bauteilbeschaffung und Box Build.