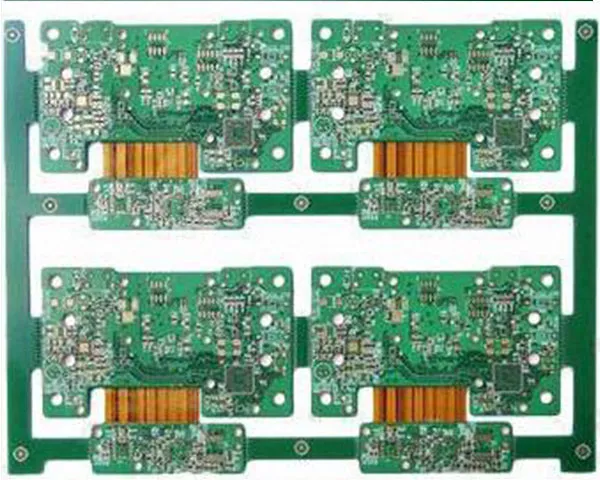
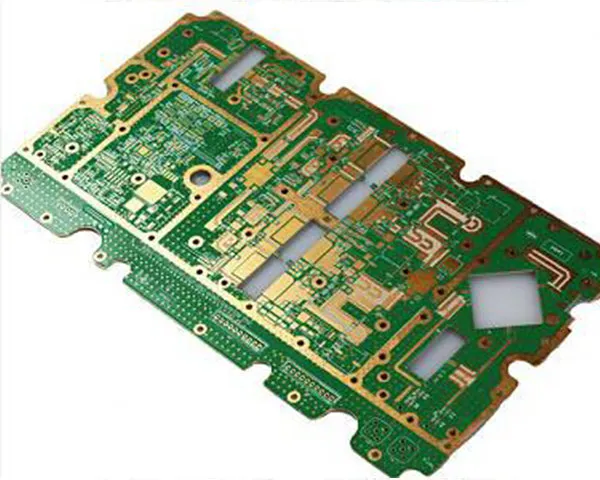
Die Leiterplattenfertigung ist der Kern von Hitech Circuits. Zehn Plattenfamilien entstehen in Shenzhen, und ihre Grenzen sind als Zahlen veröffentlicht, nicht als Adjektive: 1–38 starre Lagen, 0,06 mm Leiterbahn und Abstand, 0,1 mm lasergeschnittene Vias, ein Aspektverhältnis von 15:1, Außenkupfer bis 20 oz und Nutzen bis 580 × 1900 mm.
Was das Werk fertigt
- Starre und mehrlagige Leiterplatten — 1–38 Lagen auf FR-4, FR-4 mit hohem Tg, halogenfreiem Laminat, CEM1 und FR-1, von der kleinen Prototypennutzen bis zum Serienwerkzeug mit 580 × 1900 mm.
- HDI-Leiterplatten — Aufbauten 1+N+1, 2+N+2, 1+1+N+1+1 und 3+N+3 mit Laser-Mikrovias und ELIC-Technologie.
- Flexible und starr-flexible Schaltungen — 1–12 Lagen auf Kapton, PI und PET, mit starren FR-4-Abschnitten verklebt, 0,05 mm Leiterbahn und Abstand, Verstärkungen aus PI, PET, FR-4 oder Edelstahl.
- Metallkern-Leiterplatten — Aluminium-, Kupfer- und COB-MCPCB-Aufbauten von 5 × 5 mm bis 1900 × 480 mm mit 18–240 µm Kupfer für LED-, Leistungs- und Thermikdesigns.
- Keramiksubstrate — 96 % und 98 % Aluminiumoxid, Aluminiumnitrid und Berylliumoxid in Dünnfilm-, Dickfilm- und DCB-Verfahren, für Designs von −55 °C bis 850 °C.
- Schweres Kupfer, Hochfrequenz und Schnellmuster — Außenkupfer bis 20 oz, Laminate von Rogers, Arlon, Taconic und Nelco mit Impedanz auf ±10 % gehalten, Prototypen innerhalb von 1–3 Tagen.
Die Details, die ein Angebot entscheiden
Vier Punkte entscheiden den größten Teil des Risikos in einem Design: Lagenzahl und minimale Leiterbahnbreite, Kupfergewicht, Impedanztoleranz und die Dokumentation, die die Freigaben des Kunden brauchen. Alle laufen vor der Kalkulation durch DFM, DFA und DFT, damit Stack-up, Nutzenberechnung oder Abstandsprobleme auffallen, solange sie noch billig zu korrigieren sind.
Das Oberflächenfinish wird zusammen mit dem Stack-up festgelegt — HASL, bleifreies HASL, ENIG, ENEPIG, Immersionssilber, Immersionszinn, Flash Gold, Goldfinger, OSP, Kohlenstofftinte und ablösbare Maske laufen im Haus — und die vollständigen Prozessgrenzen stehen auf der Seite Fertigungskapazitäten.
Wenn die Platinen in Bestückung und Box Build weiterlaufen, erklärt die Seite PCB-Bestückung in China, wie Fertigung, Bauteilbeschaffung und Bestückung als ein Auftrag kalkuliert werden.
Wenn jede Grenze eingehalten wird und die Kombination nicht
Eine Kapazitätstabelle liest man Zeile für Zeile, und ein Design kann in jeder Zeile liegen, während die Kombination das Prozessfenster schon verlässt. Geöffnet und geschlossen wird immer ein Paar von Merkmalen, nicht ein einzelnes — und diese Paare kommen am häufigsten aus der Prüfung zurück.
- Feine Leiterbahnen auf schwerem Kupfer. Beim Ätzen wird Kupfer gleichzeitig von der Oberseite und von der Flanke der Leiterbahn abgetragen; je dicker die Lage, desto weiter weicht die fertige Breite vom Film ab. Eine Breite, die auf dünner Folie Routine ist, wird auf einer schweren Lage zur Sonderanfertigung, und beides am Limit zu verlangen schiebt die Platine aus dem Standardfenster statt an dessen Rand.
- Das kleinste Loch in der dicksten Platine. Das Aspektverhältnis ist eine Division, keine Maßangabe: halber Fertigdurchmesser verdoppelt das Verhältnis bei gleicher Dicke, und ab einem bestimmten Punkt tauscht sich die Galvanikflüssigkeit im Barrel nicht mehr frei aus und die Wand wird ungleich metallisiert. Kleinstes Loch und dicker Nutzen sind eine Entscheidung, nicht zwei.
- Großer Umriss auf dünner Platine. Dünne Nutzen verziehen sich beim Ätzen, Galvanisieren und Pressen, und je größer der Umriss, desto weiter wandern die Planheitswerte; eine große dünne Platine wird deshalb zuerst nach Planheit und danach nach Merkmalen beurteilt.
- Lasergebohrte Vias unter schwerem Oberflächenkupfer. Der Laser stoppt auf dem Innenlagenpad, auf das er gerichtet ist: je dicker oder stärker metallisiert dieses Kupfer, desto weniger verzeiht die Landung, und desto mehr muss das Bohrrezept der HDI darauf eingestellt werden.
- Impedanzziele nach jedem Presszyklus. Jede Laminierung schließt die Dielektrikumdicke auf eine Toleranz ab, und der Coupon lässt sich erst danach messen; ein Stack-up mit mehr Presszyklen trägt also mehr Gelegenheiten zum Wegdriften des Ziels — deshalb werden Impedanzaufbauten in der Stack-up-Phase festgelegt und nicht auf dem fertigen Nutzen korrigiert.
- Mehrere Finishes auf einem Nutzen. Goldfingerkante, Lötfläche und Kohlenstoffkontakt sind drei Prozesse auf einem Umriss; jeder bringt Abdeckung, Bad oder Härtung mit, also wird die Platine als Summe der nötigen Routen kalkuliert und nicht als eine Route mit Zusatzschritten.
Ein Angebot wird deshalb gegen das engste Paar der Anfrage geschrieben, nicht gegen die großzügigste Einzelzeile. Zu benennen, welche Maße fest sind und welche sich bewegen dürfen, bringt mehr als den Extremwert jeder Zeile zu melden, weil ein Glied eines Paares zu lockern meist billiger ist, als dem Prozess beide abzuverlangen. Die Kapazitätsseite veröffentlicht die Zeilen einzeln; die Prüfung setzt sie wieder zusammen.
Nacktplatine und Bestückung unter einem Dach
Fertigung ist nur die Hälfte der Arbeit. Vier SMT-Linien setzen sechs Millionen Chips pro Tag in Gehäusen 01005 und 0201 bis zu 4 mil (0,1 mm) Raster, drei DIP-Linien verarbeiten 1,6 Millionen Durchsteckbauteile pro Tag, und BGA-Rework, Reballing und Röntgenprüfung decken die Lötstellen ab, die man nicht sieht. Kabelkonfektion und Box Build folgen im selben Gebäude, ein Produkt kann also als gebautes Gerät versendet werden und nicht als Platinen plus lose Teile.
Ein Qualitätssystem für jeden Plattentyp
ISO 9001:2015 ist die Basis, mit IATF 16949:2016 und ISO 13485:2016 darüber für Automobil- und Medizinarbeit sowie ISO 14001 und ISO 45001 daneben. Platinen werden nach IPC-6012B und IPC-A-600H gefertigt, sind unter der UL-Datei E354070 anerkannt und RoHS-konform; die Scans der ausgestellten Zertifikate stehen auf der Zertifikatsseite.
Wie sich die elf Plattentypen unterscheiden
Eine Platine wird dadurch definiert, was das Design aushalten muss, und daraus folgt die Familie — diese Seiten sind kein Katalog, der der Reihe nach gelesen wird.
- Eine Platine, die sich biegen oder falten muss, gehört zu Flex und Starr-Flex: Biegeradius und Anordnung der Verstärkungen bestimmen dort das Stack-up, nicht die Lagenzahl.
- Dichte statt Fläche führt ein Design in HDI, sobald die Leiterbahnführung unter einem Feinrastergehäuse nicht mehr auf die Lagen passt, die ein Standardnutzen tragen kann.
- Wärme, die durch die Platine abgeführt werden muss, geht an Metallkern oder Keramik; Strom, der durch das Kupfer fließen muss, an schweres Kupfer. Beides folgt aus einer Temperatur- oder Stromzahl, nicht aus einer Vorliebe für ein Laminat.
- Frequenz und Umgebungstemperatur schränken die Laminatliste ein, bevor eine mechanische Frage gestellt wird; deshalb werden Hochfrequenz- und Keramikanfragen zuerst gegen das Stack-up geprüft.
- Ein Design, das zwei Lagen entwachsen ist, wechselt für die Verbindungsdichte zu Multilayer und nicht um einer höheren Lagenzahl willen.
Nicht jede der elf Seiten ist eine Materialfamilie: Die Seite zur zweiseitigen Platine beschreibt die schlichteste Zweilagen-Verbindung, und der Leitfaden für schweres Kupfer ist ein Methodendokument statt eines Produkts. Alle Familien laufen auf denselben Linien, ein Design, das von einer in die andere wechselt, behält also seinen Lieferanten — aber es ändert Stack-up, Werkzeug und Preis.
Was eine Prototypenserie von einer Serie trennt
Derselbe Gerberdatensatz wird je nach Stückzahl auf zwei verschiedenen Kostenlinien kalkuliert, und die Unterschiede, die zählen, sind struktureller und nicht technischer Art.
- Die Nutzenberechnung wird einmal bezahlt oder auf jeder Platine. Ein Prototyp kommt auf ein Standardnutzenformat; eine Serie wird auf den Umriss des Kunden genutzt, und die Fläche außerhalb dieses Umrisses wird auf jedem Nutzen der Auflage bezahlt.
- Das Stack-up kommt aus der Standardbibliothek oder wird gebaut. Standard-FR-4-Aufbauten gehen direkt auf die Linie; ein kundenspezifischer Aufbau wird zuerst verpresst und quergeschliffen, und dieser Versuch gehört zu dem Auftrag, der ihn ausgelöst hat.
- Ein Speziallaminat wird paketweise eingekauft. Ein Hochfrequenz- oder Keramikauftrag trägt das volle Paket des Herstellers, ob der Nutzen alles davon verbraucht oder nicht; eine kleine Menge zahlt also für Material, das sie nicht verbraucht.
- Qualitätsdokumente sind Chargenkosten. Erstmusterberichte, Schliffbilder und Impedanzmessstreifen entstehen pro Charge, was sie bei einem kleinen Auftrag zu einem großen und bei einem großen Auftrag zu einem kleinen Anteil macht.
Ein Angebot kalkuliert deshalb eine Charge und nicht eine Platine, und der Preis pro Platine bewegt sich mit der Stückzahl, auch wenn sich am Design nichts geändert hat.
Was zwischen einem Gerber-Satz und einem Produktionsprogramm passiert
Ein Auftrag läuft nicht direkt von den Dateien des Kunden zum Bohrer. Zuerst macht ein Frontend-Schritt aus dem Film Werkzeuge, und der größte Teil dessen, was ein Fertigungsangebot nachfragt, gehört zu diesem Schritt.
- Der Film trägt keine Netze. Ein Gerber-Satz beschreibt Kupferformen; er sagt nicht, welche Formen einen Stromkreis bilden. Die elektrische Prüfung wird aus einer Netzliste programmiert, ein Auftrag allein aus dem Film wird also auf Durchgang zwischen dem geprüft, was die Zeichnung zeigt, und nicht auf die Verbindung, die der Entwickler gemeint hat.
- Verarbeitet wird der Nutzen. Nutzenränder, Referenzbohrungen, Fiducials und der Fräsweg liegen am Nutzen und nicht auf der Platine, und die Art, wie die Umrisse gepackt werden, entscheidet, wie viele Schnitte eine Platine braucht und welche Handhabung die Charge bekommt.
- Der Film wird vor der Belichtung kompensiert. Die Ätzkompensation verbreitert oder verschmälert gezeichnete Formen, damit das Fertigmaß dort landet, wo die Zeichnung es nennt, Maskenöffnungen werden gewachsen, damit der Steg zwischen Pads bleibt, und der Bestückungsdruck wird gegen das geprüft, was die Anlage halten kann. Die Folie in der Linie ist nicht die Datei, die angekommen ist.
- Das Stack-up wird vom Ziel rückwärts gelöst. Kontrollierte Impedanz ist ein Ergebnis, keine Vorgabe: Leiterbahnbreite und Dielektrikumdicke werden aus den Eigenschaften des Laminats berechnet, und die Antwort kann vom gezeichneten Stack-up abweichen. Deshalb kommen Impedanzfragen vor dem Angebot statt nach dem Erstmuster.
- Fragen kommen mit Absicht zurück. Das Frontend liefert eine Liste statt eines Preises, wenn ein Ring, ein Abstand Loch-Kupfer, ein Maskensteg oder ein Testpunkt so nicht gebaut werden kann — und jede dieser Fragen ist billig, solange der Auftrag noch eine Datei ist.
Nichts davon ändert die Layoutabsicht; es entscheidet, was das Layout in der Halle wird. Ein Dateisatz, der mit Netzliste, Stack-up-Absicht und Mengen ankommt, lässt dem Frontend wenig zu fragen, und eine unbeantwortete Frage wird pro Nutzen bezahlt statt pro Antwort.
So starten Sie
Senden Sie den Gerberdatensatz oder die Stückliste — oder beides — mit Stack-up, Stückzahl und Zieldatum. Prototypen kommen in 1–3 Tagen zurück und Platinen mittlerer Serien in 4–10 Tagen, Schablonen werden innerhalb von vier Stunden gefertigt und geliefert; die Serienproduktion wird nach Freigabe der Stückliste eingeplant. Dieselben Plattentypen entstehen für unterschiedliche Märkte, und die Branchenseiten zeigen die Unterschiede je Branche.