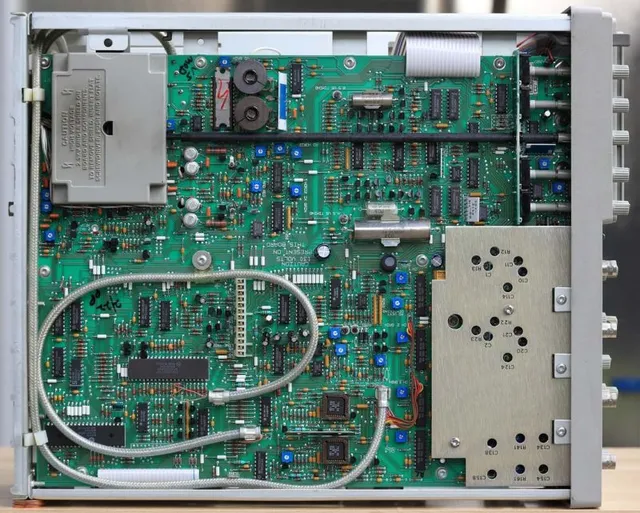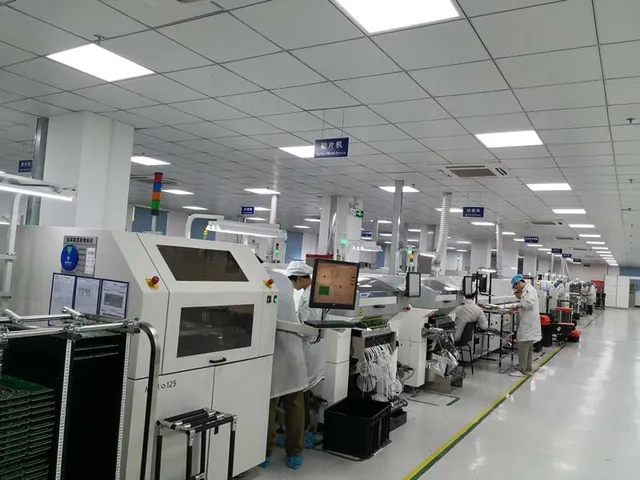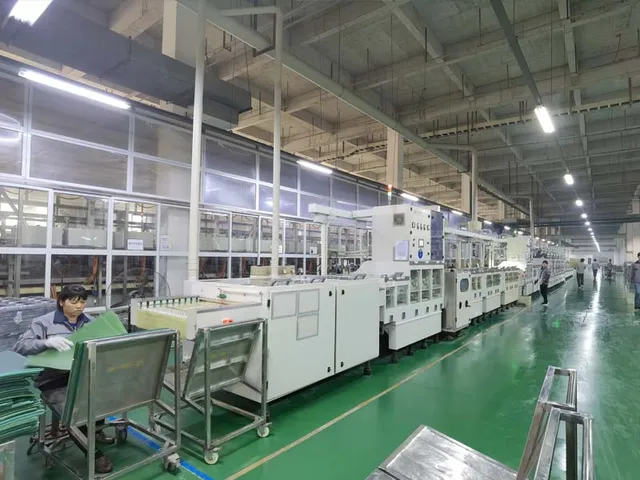
Jede Platine, die das Werk verlässt, hat mindestens eines dieser Verfahren durchlaufen, die meisten mehrere:
Sieben Verfahren auf einer Fläche
- Automatische Bestückung — Pick-and-Place auf vier SMT-Linien, sechs Millionen Chips pro Tag bis zu Gehäusen 01005 und 0201 mit 4 mil (0,1 mm) Raster, auf einer oder beiden Seiten der Platine.
- Reflowlöten — Lotpaste über eine Schablone gedruckt, Bauteile gesetzt, dann in einem kontrollierten Profil gelötet, für feine Raster und Area-Array-Gehäuse.
- Wellenlöten — für Durchsteck- und Mischplatinen, bei denen die Polzahl Handarbeit unwirtschaftlich macht.
- Selektivlöten — für Steckverbinder, Anschlüsse und andere Teile, die keine volle Welle sehen dürfen, oder auf Platinen, deren Durchstecklötstellen neben Bauteilen liegen, die nicht eingetaucht werden dürfen.
- Handbestückung und Handlöten — für Teile, die keine Maschine setzen kann, und für kleine Stückzahlen, bei denen eine Vorrichtung mehr kosten würde als die Arbeit.
- Punkt-zu-Punkt-Verdrahtung — interne Verdrahtung zwischen Platinen, Steckverbindern und Anschlüssen innerhalb einer Baugruppe.
- Prüfung — SPI vor der Bestückung, AOI nach dem Reflow, Röntgen für BGA-, QFN- und andere verborgene Lötstellen sowie Ionograph-Test der ionischen Kontamination bis ppm pro Quadratzentimeter.
Prüfung und Rework an jedem Prozess
Die Prüfung ist keine Schlusskontrolle, die ein Los besteht oder nicht besteht. Jeder Prozess trägt seine eigene Kontrolle, ein Bestückfehler fällt also vor dem Reflow auf und ein Lötfehler, bevor die Platine weiterläuft. Das Rework folgt demselben Weg: BGA- und Micro-BGA-Bauteile werden im Haus reworkt und reballt und per Röntgen verifiziert, und Kontamination, die später zu elektrochemischem Ausfall führen könnte, wird gemessen und entfernt statt weggerechnet.
Wo ein Kunde Belege für seine eigene Qualitätsakte braucht — Automotive-, Medizin- oder Industrieprogramme —, werden die Prüfergebnisse je Los aufgezeichnet, sodass das Programm zeigen kann, was geprüft wurde und welcher Prozess es erzeugt hat.
Bestückung und alles darum herum
Die Bestückung wird als Einzelleistung und als Teil eines Turnkey-Auftrags angeboten:
- Express-Prototypenbestückung für eine bis fünfzig Platinen.
- Turnkey- und Teil-Turnkey-Bestückung mit Fertigung und Bauteilen zusätzlich zur Bestückungsarbeit.
- Beistellungsbestückung, bei der der Kunde die Bauteile stellt.
- Bauteilbeschaffung, damit eine vollständige Stückliste als ein Auftrag kalkuliert und eingekauft wird.
- Prüfung und Test von SPI und AOI bis In-Circuit-Test, Flying Probe und Funktionstest.
- Box Build und Fertiggerätemontage, einschließlich Conformal Coating und Verpackung.
Wie ein Auftrag durch das Werk läuft
Bauteilbeschaffung → Leiterplattenfertigung → SMT → DIP → Test → Fertiggerätemontage. Diese sechs Stufen an einem Standort sparen Fracht, Umpacken und Nachprüfung, die entstehen, wenn ein Auftrag über mehrere Lieferanten verteilt wird, und ein im Test gefundener Fehler lässt sich auf den Prozess zurückführen, der ihn erzeugt hat, statt auf eine anonyme Lieferung.
RoHS-konforme bleifreie Bestückung ist der Standard; bleihaltige Bestückung läuft, wo Design oder Markt des Kunden sie verlangen. Prozessgrenzen für ein konkretes Design stehen auf der Kapazitätsseite.
Welche Lötroute eine Platine nimmt
Eine Stückliste nennt keine Route. Was sie festlegt, ist die Mischung der Gehäuse auf der Platine, die Platine selbst und die Stückzahl, in der sie gebaut wird.
- Nur SMT, kein Durchsteck. Ein Reflow, oder zwei, wenn beide Seiten bestückt sind. Ein zweiter Reflow schickt die Platine zweimal durch das Profil, die erste Seite muss den zweiten Durchlauf also überstehen — große thermische Masse, Aluminium-Elektrolytkondensatoren und Steckverbinder mit Kunststoffgehäuse sind die Bauteile, die an dieser Prüfung scheitern.
- Eine Handvoll Durchstecklötstellen. Handlöten oder eine Selektivlötdüse entscheidet es, und zwischen beiden entscheidet nicht die Polzahl, sondern ob die Stellen in einem Bereich liegen oder über die Platine verteilt sind.
- Durchsteckarbeit über die ganze Platine. Wellenlöten wird die günstigere Antwort, sobald die Polzahl die Grenze erreicht, ab der Handarbeit sich nicht mehr rechnet.
- Bauteile, die keine Welle sehen dürfen. Ein Steckverbinder, dessen Gehäuse bei Löttemperatur erweicht, eine Kunststoffklemme, ein bereits montiertes Display — die volle Welle ist für sie verschlossen, also lautet die Route Selektivlöten oder eine Lötpalette, die sie aus dem Lot hält.
- Sehr ungleichmäßige thermische Masse. Eine Platine mit Kühlkörperfläche und viel Kupfer am einen Ende und Feinstleiterbauteilen am anderen wird auf ihren anspruchsvollsten Punkt profiliert, was alles andere überhitzt. Sie in zwei Durchläufe zu teilen oder nur die Durchstecklötstellen selektiv zu löten, ist üblicherweise der Weg, auf dem eine solche Platine gebaut wird.
- Die Stückzahl entscheidet über die Vorrichtung. Schablone, Bestückungsprogramm und Vorrichtung müssen bezahlt werden, bei kleiner Auflage kann Handarbeit also günstiger sein als ein Linienaufbau; ab einer gewissen Stückzahl wird dieselbe Vorrichtung zur Ersparnis statt zum Kostenfaktor.
Die Route wird in der DFM-Phase festgelegt, nicht wenn die Linie schon läuft. Schablonenöffnungen, Nutzenausrichtung, Abschattung zwischen hohen Bauteilen, die Lötpalette und die Reihenfolge des Handlötens gehören in diese Phase, und jede spätere Änderung bedeutet neue Vorrichtungen, ein neu eingelerntes Programm und einen frischen Erstmusterdatensatz. Für den Test gilt dieselbe Regel von der anderen Seite: Wo eine Lötstelle nach festgelegter Route nicht mehr erreichbar ist, muss die Route geändert werden, nicht der PCBA-Test und Qualitätssicherung, der danach kommt.
Was die Lötroute kostet und was sie spart
Zwei Routen für dieselbe Platine unterscheiden sich selten über einen Preis pro Lötstelle. Sie unterscheiden sich darin, wie die Kosten geformt sind: Vorrichtungen einmal bezahlt, Arbeit pro Platine bezahlt und die erwarteten Rework-Kosten.
- Vorrichtungen sind fix, Arbeit ist variabel. Schablonen, Bestückungsprogramme, Selektivlötdüsen, Lötpaletten, Handlötvorrichtungen und Erstmusterdatensätze werden einmal bezahlt und von den folgenden Losen getragen. Ein Programm, das in kleinen Abgaben freigegeben wird, zahlt diesen Block bei jeder Abgabe erneut — deshalb hört der Stückpreis erst auf zu fallen, wenn die Stückzahl steigt.
- Handbestückung ist billig im Start und teuer im Wachstum. Sie braucht keine Vorrichtung, und ihre Kosten stecken in Stunden, die mit jeder Platine wachsen. Was ein Stundensatz nicht zeigt, ist die Gleichmäßigkeit: zwei Mitarbeitende erzeugen zwei Lötprofile, die Abdeckung durch AOI und Röntgen ist dahinter dünner, und die Aufzeichnung, wer wann mit welcher Einstellung gelötet hat, ist das, was ein Audit zuerst anfragt.
- Eine Welle ist schnell, eine Selektivdüse ist präzise. Die Welle braucht die Lötpalette und setzt die ganze Platine der Löttemperatur aus; eine Selektivdüse berührt nur die Lötstellen, auf die sie gerichtet ist, schont die Bauteile daneben und liefert meist weniger Platinen ans Rework zurück.
- Ein zweiter Reflow ist ein zweites Wärmebudget. Zweiseitige Bestückung verbraucht die Wärmetoleranz der Bauteile zweimal, und wo das die Bauteile ausschließt, wird die Route stillschweigend zum Handlöten auf der zweiten Seite — was im Angebot wie eine Ersparnis aussieht und am Band als Arbeitszeit erscheint.
- Eine andere Route stellt die Uhr neu. Läuft die Linie erst, bedeutet eine andere Route neue Schablonen oder eine neue Palette, ein neu eingelerntes Programm und ein frisches Erstmuster; Preis und Liefertermin beginnen also neu, statt angepasst zu werden.
- Zwei Angebote sind nur auf derselben Route vergleichbar. Gleiche Seiten, gleiches Durchsteckverfahren, gleiche Testabdeckung, gleiche Lieferbedingungen — was sonst einen Folgeauftrag bewegt, steht unter PCBA in kleinen und großen Serien, und die Prozessgrenzen hinter jeder Route auf der Kapazitätsseite.