Vier Prüfstufen statt einer Schlusskontrolle
Ein Los am Ende der Linie zu testen zeigt nur, wie viele Platinen bereits Ausschuss sind. Qualität wird deshalb in vier Stufen aufgebaut:
- IQC — Wareneingangsprüfung. Bauteile und Nacktplatinen werden bei der Ankunft geprüft, bevor sie einen Feeder erreichen. Eine falsche Rolle, die hier auffällt, kostet ein Telefonat; dieselbe Rolle nach dem Reflow kostet sehr viel mehr.
- IPQC — Prüfung im Prozess. Jeder Prozess wird während des Laufs geprüft, ein Druck- oder Bestückproblem wird also innerhalb des Loses korrigiert und nicht erst, wenn die ganze Serie bestückt ist.
- QC — Test und Prüfung. Die fertige Baugruppe wird getestet und geprüft, mit Erstmusterprüfung an jedem Prozess und Verarbeitung nach IPC-A-610.
- QA — abschließende Qualitätssicherung. Ein Stichprobenplan gibt das Los frei und prüft dabei die Aufzeichnungen der vorgelagerten Stufen.
Prüfung entlang der Linie
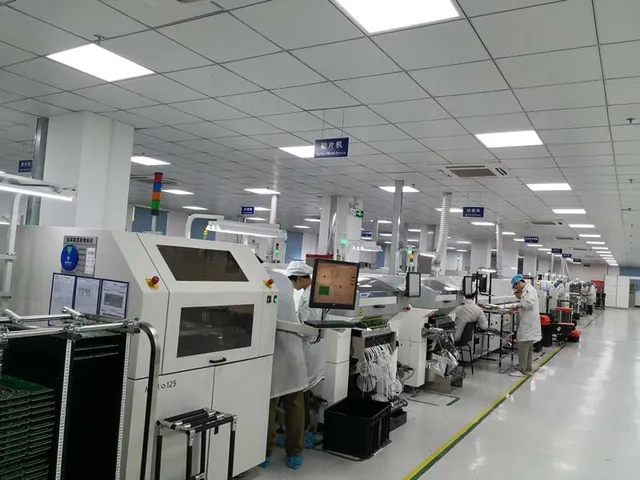
Optische und Röntgenprüfung erfassen, was das Auge nicht erreicht. Die Lotpasteninspektion läuft vor der Bestückung und prüft Volumen und Lage; die automatische optische Inspektion läuft nach dem Reflow und findet fehlende, versetzte und aufgestellte Bauteile; die Röntgenprüfung sieht die Lötstellen unter BGA-, QFN- und anderen Area-Array-Gehäusen, einschließlich Lunkern und Brücken, die keine optische Kontrolle zeigt.
Die ionische Kontamination wird per Ionograph bis ppm pro Quadratzentimeter gemessen — die Rückstände, die am Tag der Bestückung jeden elektrischen Test bestehen und Monate später im Feld zu elektrochemischem Ausfall führen.
Elektrischer und Funktionstest
Der In-Circuit-Test führt die bestückte Platine über eine Nadelbettvorrichtung und prüft Anwesenheit, Wert und Orientierung der Bauteile sowie Unterbrechungen und Kurzschlüsse. Der Flying Probe leistet dasselbe ohne Vorrichtung, was zu Prototypen und kleinen Losen passt, bei denen sich die Vorrichtung nicht amortisiert; ein Manufacturing Defect Analyzer grenzt fehlerhafte Platinen auf Unterbrechungen, Kurzschlüsse, fehlende oder verpolte Bauteile ein.
Der Funktionstest zeigt, dass das Produkt arbeitet: Die Baugruppe wird auf einer Vorrichtung nach den Prüfpunkten und Prüfschritten des Kunden betrieben, die Abnahmekriterien kommen aus dem Verfahren des Kunden. Die Firmware wird in derselben Stufe geladen und das Produkt konfiguriert, eine Platine verlässt den Test also als funktionierende Einheit.
Zuverlässigkeitstests
Wo die Anwendung es verlangt — besonders Automotive-, Medizin-, Industrie- und Außenprodukte —, laufen Platinen durch Burn-in, Temperaturwechsel, Hochspannungs- und Schwingungsprüfung, begleitet von Zuverlässigkeitsprüfungen des Prozesses selbst. Diese Tests laufen neben den Prüfstufen und nicht statt ihrer: Ein Produkt kann jeden elektrischen Test bestehen und trotzdem einen Temperaturwechsel nicht überstehen, und beide gemeinsam laufen zu lassen zeigt das, bevor es der Kunde merkt.
Wenn der Test der ganze Auftrag ist
Meist läuft das Testen innerhalb eines Bestückungsauftrags. Manchmal ist das Testen der Auftrag selbst — und dann verschiebt sich, wer das Urteil trägt.
- Die Platinen sind noch nicht gebaut. Dann ist der Test die letzte Stufe eines Bestückungsprogramms und keine eigene Leistung: er gehört zu den PCB-Bestückungsleistungen und läuft mit dem Aufbau mit.
- Die Platinen sind gebaut und brauchen ein Urteil. Bereits bestückte Ware sieben, brennen lassen, einen Fehler orten und eine Reparatur bestätigen steht für sich — unter einer Bedingung: es gibt ein schriftliches Abnahmekriterium, gegen das getestet wird.
- Derselbe Fehler kommt in jedem Los zurück. Mehr Prüftiefe nimmt ihn nicht weg. Die Ursache sitzt im Design oder im Prozess, deshalb ist der DFT-Review der nächste Schritt und nicht eine längere Testliste.
- Das Urteil gilt für ein ganzes Gerät. Ein fertiges Produkt nachzuweisen — samt Verkabelung, Gehäuse, Firmware und Verpackung — ist Fertiggerätemontage und kein Plattentest.
- Der Fehler ist ein falsches Bauteil. Der Test findet ihn spät und Platine für Platine; die Wareneingangsprüfung findet ihn, solange ein Telefonat das Problem noch klärt.
Zwei Grenzen gehören klar ausgesprochen. „Bitte testen Sie diese Platine“ ohne Kriterium ist kein Auftrag: ein Test, der weder Bestehen noch Durchfallen zurückgeben kann, liefert Daten statt einer Entscheidung. Und ein Testbericht belegt ein Los, niemals ein Design, ersetzt also keinen Design-Review.
Die meisten dieser Fälle entscheidet, wer das Risiko eines Fehlers auf Platinenebene trägt. Bleibt das Urteil beim Kunden, sammelt der Prüfplatz Belege in dessen Auftrag. Trägt es das Werk, ist der Auftrag ein Qualitätssicherungsauftrag, und die Abnahmegrenzen müssen vor dem ersten Los vereinbart werden statt danach angepasst.
Was den Preis eines Testprogramms bestimmt
Testen wird als Programm kalkuliert, nicht als Stückpreis auf die Plattenzahl. Sechs Dinge bewegen die Zahl, bevor es die Menge tut.
- Die Vorrichtung. Eine Nadelbett- oder Funktionsvorrichtung wird einmal gebaut und über jedes Los amortisiert, das dieselbe Konstruktion teilt; eine Änderung, die Prüfpunkte verschiebt, kann sie entwerten.
- Das Programm und seine Grenzen. Zu entscheiden, was der Test erreichen muss und was als Bestehen gilt, ist Engineering-Zeit — mehr Prüftiefe braucht länger, bis das erste Los läuft.
- Zeit auf dem Platz. Jede Platine belegt einen Prüfplatz für die Dauer ihres Tests, also entscheiden Zykluszeit gegen Losgröße und nicht die Losgröße allein darüber, was ein Programm wirklich kostet.
- Prüftiefe gegen Komplexität. Mehr Knoten erreichbar zu machen heißt mehr Nadeln und oft eine Vorrichtung, die beide Seiten kontaktiert; der günstigste Test ist selten der, der am meisten prüft.
- Was nach einem Fehler passiert. Eine durchgefallene Platine muss geortet, repariert und erneut getestet werden; je lockerer die Abnahmegrenze, desto größer der Anteil des Preises, der im Nachtest landet.
- Vergleichbarkeit. Zwei Angebote sind nur bei gleicher Programmversion, gleicher Vorrichtung und gleichen Grenzen vergleichbar — sonst kalkuliert eines davon etwas anderes.
Ein Testangebot trägt also drei Dinge zugleich: den Umfang des Tests, die Menge, über die er sich amortisiert, und die Seite, die das Urteil trägt. Als Stückpreis gelesen verschwinden alle drei.
Den Test mit dem Aufbau festlegen
Testanforderungen lassen sich vor der Bestückung leichter vereinbaren als danach. Senden Sie Prüfpunkte, Prüfschritte und Abnahmekriterien zusammen mit Gerberdaten und Stückliste, dann werden Vorrichtung, Programm und Abnahmegrenzen parallel zum Aufbau vorbereitet; liegt nur eine Funktionsbeschreibung vor, erarbeitet der DFT-Review, was der Prüfer erreichen muss und welche Fehler das Produkt tatsächlich erzeugt.
Gefertigt wird nach IPC-A-610, und die Werke dahinter sind für Automotive- und Medizinprogramme nach ISO 9001:2015, IATF 16949:2016 und ISO 13485:2016 zertifiziert — die ausgestellten Zertifikate stehen auf der Zertifikatsseite, die Prozessgrenzen, gegen die der Prüfplan gebaut wird, auf der Kapazitätsseite.