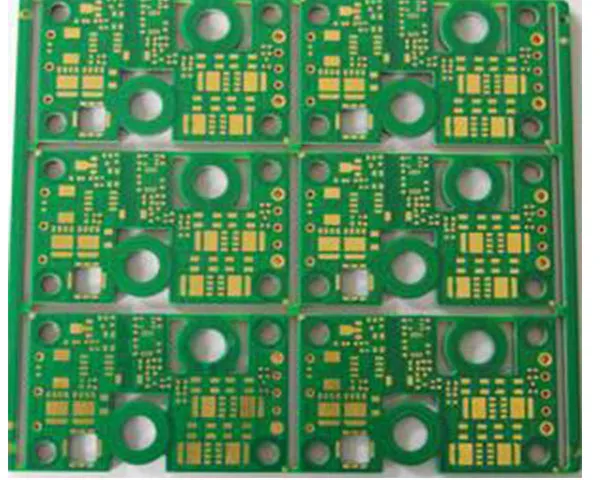
Dickkupferplatinen werden für Strom gebaut, nicht für Signale. Eine dickere Kupferschicht vergrößert den Querschnitt jeder Leiterbahn, dieselbe Breite trägt also mehr Strom bei geringerer Temperaturerhöhung, und das Kupfer verteilt die Wärme seitlich unter den Bauteilen. Kupfer leitet Wärme mit 401 W/m·K, eine Größenordnung mehr als das Laminat darum herum, weshalb diese Platinen überall dort auftauchen, wo ein Wandler, ein Motor oder eine Leistungsstufe ihre eigenen Verluste überstehen muss.
Wo Dickkupfer eingesetzt wird
- Netzteile und Wandler — Primär- und Sekundärseite von Schaltnetzteilen, Stromschienen und Shunt-Pfade.
- Motorantriebe und Umrichter — dreiphasige Ausgangsstufen in der Industriesteuerung und in Pumpenantrieben, bei denen der Strom ohne Kabel bis zum Steckverbinder laufen muss.
- Automotive — 48-V-Systeme, Batteriemanagement, Starter-Generator- und Ladehardware unter IATF 16949:2016, näher beschrieben auf der Seite Leiterplatten für die Automotive-Technik.
- Erneuerbare Energien — Solar-Mikrowechselrichter, String-Wandler und Speicherschnittstellen, bei denen Wärme und Strom auf derselben Platine geführt werden; siehe erneuerbare Energien.
- Schweiß-, Galvanik- und Bahntechnik — industrielle Strompfade, beschrieben auf der Seite für Industriesteuerung.
Von 0,5 oz bis 20 oz
Eine Unze Kupfer entspricht etwa 35 µm, der Bereich reicht also von dünner Innenlagenfolie bis rund 700 µm auf Außenlagen. Dickkupfer bedeutet normalerweise 3 oz (105 µm) und mehr pro Lage. Mischt ein Stack-up eine Leistungslage mit einer feinen Signallage, bleibt die Signallage beim Minimum des Werks von 0,06 mm Leiterbahn und Abstand, während das Minimum der schweren Lage durch ihr Kupfergewicht bestimmt und in der DFM-Prüfung bestätigt wird — eine 20-oz-Lage zu ätzen ist ein anderer Prozess als eine 1-oz-Lage zu ätzen.
Was sich in der Konstruktion ändert
Das Kupfergewicht wirkt auf mehr als den Widerstand. Luft- und Kriechstrecken wachsen, Wärmefallen müssen so dimensioniert werden, dass ein schweres Pad noch von Hand oder im Reflow lötbar ist, Lötstoppmaskenöffnungen und Via-Behandlung werden angepasst, und die Kupferbalance über den Nutzen entscheidet, ob sich die fertige Platine beim Laminieren und Reflow wölbt. Das Aspektverhältnis von 15:1 und das minimale mechanische Loch von 0,15 mm bleiben wie bei Standardplatinen, und die Impedanz lässt sich auf ±10 % halten, wo Lagen das verlangen.
Dickkupfer oder Metallkernplatine?
Dickkupfer und eine Platine mit Metallkern tauchen beide dort auf, wo ein Design Wärme verliert, sind aber nicht dieselbe Antwort. Dickkupfer hält die Wärme in der Platine: Der dickere Querschnitt verliert von vornherein weniger, und was übrig bleibt, verteilt sich seitlich unter den Bauteilen, sodass die Platine selbst Teil des Wärmepfads wird. Ein isoliertes Metallsubstrat führt die Wärme dagegen aus der Ebene heraus — das Kupfer trägt weiter den Strom, ein dünnes Dielektrikum isoliert es, und der Aluminium- oder Kupfergrund gibt die Wärme an das ab, worauf die Platine montiert ist.
Die erste Frage ist, wohin die Wärme überhaupt darf. In einem geschlossenen Gehäuse, auf Abstandsbolzen in ruhender Luft oder dort, wo der Strompfad selbst die Wärmequelle ist, bleibt Dickkupfer die einfachere Antwort, weil nichts die Platine verlassen muss. Steht darunter ein Chassis, ein Kühlkörper oder eine Kühlplatte, zählt der vertikale Weg, und ein Metallkern-Aufbau erreicht ihn mit weniger Kupfer; der Preis dafür ist, dass das Dielektrikum die Spannung aushalten muss — die Isolation wird zur Grenze, nicht der Leiter. Beide Bauweisen sind auf der Seite für Metallkernplatinen beschrieben, und gemischte Designs werden zusammen kalkuliert.
Die zweite Frage ist, wie viel des Nutzens überhaupt dicker werden muss. Wo der Umriss Platz lässt, kostet es weniger, die wenigen stromführenden Netze bei geringerem Kupfergewicht zu verbreitern, als jede Lage schwer zu machen; Dickkupfer verdient seinen Platz, wenn der Querschnitt in eine feste Breite passen muss — ein Steckverbinder-Raster, ein Schlitz im Gehäuse, ein Stromschienen-Fußabdruck — und nicht schon dann, wenn der Strom groß ist. Dient das Kupfer zugleich als Schirm oder als induktionsarmer Rückleiter, erfüllt eine Lage zwei Anforderungen, und die Begründung dafür wird stärker.
Die dritte ist die Bestückung. Eine schwere Lage speichert viel Wärme, eine Lötstelle auf einem Leistungspad braucht daher mehr Energie und längeres Verweilen als die feinen Bauteile auf derselben Platine, und ein Reflowprofil, das zu dem einen passt, kann das andere hungern lassen. Lassen sich dichte Logik und ein schwerer Strompfad im Layout nicht trennen, ist ein Signorteil als Mehrlagenplatine neben einer eigenen Leistungsplatine oft günstiger als ein Stack-up, der beides erfüllen soll.
Bestückung, Test und Dokumentation
Dickkupfer-Nutzen laufen über vier SMT-Linien für sechs Millionen Chips pro Tag und drei DIP-Linien für 1,6 Millionen Bauteile pro Tag, mit Reflowprofilen, die auf die zusätzliche thermische Masse eingestellt sind. Die Röntgenprüfung deckt Lötstellen unter Steckverbindern ab, BGA-Rework und Re-Balling werden im Haus erledigt, und die Platinen entstehen nach IPC-6012B und IPC-A-600H mit UL-Zulassung unter der Aktennummer E354070.
Wo eine Dickkupfer-Fertigung schiefgeht
Die meisten Dickkupferprobleme werden in den Fertigungsangaben entschieden und nicht an der Ätzanlage.
- Ätzfaktor gegen Fertigbreite — dickes Kupfer wird nicht nur nach unten, sondern auch seitlich geätzt: Die Breite im Film ist nicht die Fertigbreite. Fertigbreite und zulässiges Unterätzen stehen in der Zeichnung, und ein Prüfling aus demselben Nutzen wird gemessen statt angenommen.
- Harzmangel beim Laminieren — ein schweres Kupferbild lässt dem Prepreg wenig Raum zum Fließen, deshalb werden Dielektrikumsdicke und Prepregtyp zusammen gewählt und die Haftfestigkeit schon am ersten Nutzen geprüft; ein trockenes Laminat zeigt sich später als Delamination oder als leitender Pfad zwischen Netzen.
- Lötstoppmaske über einer Stufe — eine schwere Lage ist eine physische Stufe in der Oberfläche, und eine Maske, die über der Stufenkante dünn ausläuft, reißt und überbrückt. Maskendicke und Stegbreite werden vorgegeben, und wo ein Pad auf der Stufe liegt, wird die Maske aufgestoppt statt dünn gedruckt.
- Hülsenmetallisierung gegen Oberflächenkupfer — die Stromdichte beim Galvanisieren folgt der Oberfläche, ein Nutzen mit schweren Außenlagen wird also anders metallisiert als ein Standardnutzen. Der minimale Kupferbelag in der Hülse wird vorgegeben und im Schliff bestätigt.
- Wärme an der Lötstelle — dasselbe Kupfer, das den Strom führt, führt die Wärme vom Lötkolben weg oder aus der Reflowzone heraus; Wärmefallen, Vorwärmung und Verweilzeit werden daher mit dem Bestückungsprozess abgestimmt statt dem Bediener überlassen.
Angebot erhalten
Senden Sie die Gerberdaten mit dem Kupfergewicht pro Lage, dem Strom, den jedes Netz tragen muss, der zulässigen Temperaturerhöhung, der Platinendicke und der Stückzahl. Prototypen kommen in 1–3 Tagen zurück und mittlere Serien in 4–10 Tagen; die Kapazitätsseite enthält die Prozessgrenzen und die Zertifikatsseite die ausgestellten Zertifikate.
Dickkupferplatinen, die in die Bestückung gehen, sind auf der Seite PCB-Bestückung in China beschrieben, zusammen mit Bauteilbeschaffung und Box Build.