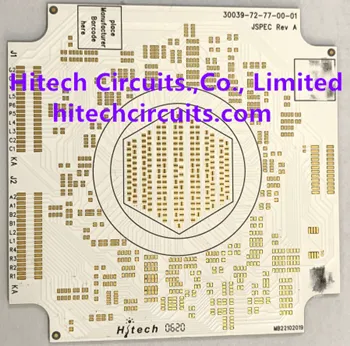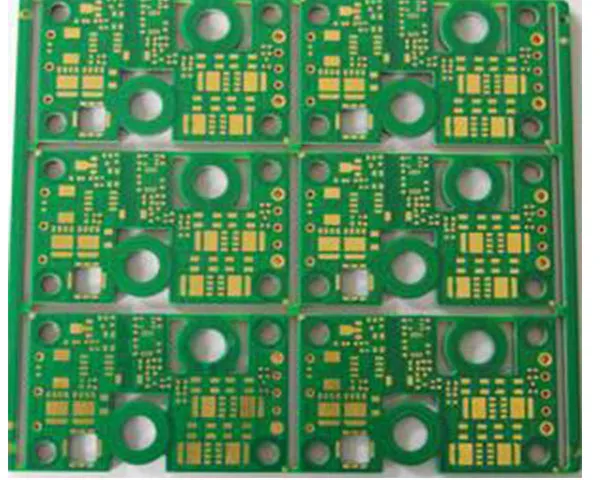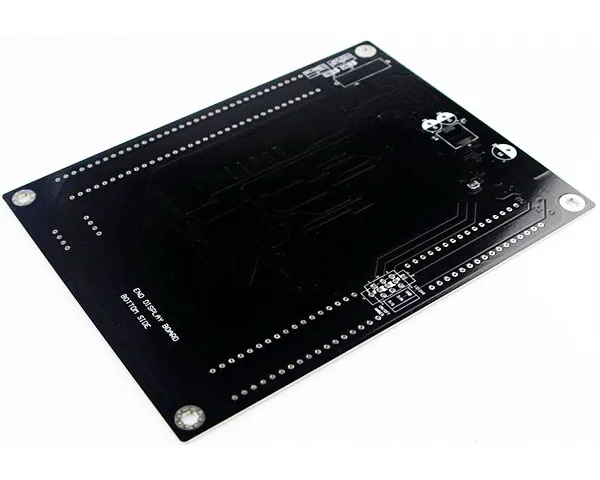
Eine Aluminium- oder Metallkernplatine trägt die Schaltung auf einem wärmeleitenden Dielektrikum, das mit einer Metallbasis verklebt ist. Der Wärmeweg führt senkrecht durch die Basis statt seitlich durch das Kupfer, deshalb nutzen Beleuchtung, Leistungselektronik und Motorsteuerungen diese Bauart: Die Platine selbst ist der Kühlkörper.
Warum eine Metallbasis statt FR-4
- Wärmeweg — die Wärme verteilt sich über die Basis unter jedem heißen Bauteil, LED-Pads, MOSFETs und Shunt-Widerstände brauchen also keinen separaten Aluminiumkühlkörper darunter.
- Mechanische Steifigkeit — ein Metallkern widersteht Biegung bei langen und schmalen Formen, wo FR-4 Verstärkungen bräuchte.
- Stromtragfähigkeit — Kupfer von 18 µm bis 240 µm trägt die Last einer Treiber- oder Leistungsstufe, ohne das Layout zu verbreitern.
- Maßhaltigkeit — Verzug und Verdrehung bleiben unter 0,5 mm über den Größenbereich von 5 × 5 mm bis 1900 × 480 mm.
Hier gebaute Konstruktionen
Einseitige MCPCB mit gestanzter oder gefräster Kontur, doppelseitige und 2- bis 4-lagige Metallkernplatinen, COB-MCPCB für Chip-on-Board-LED-Arrays und Kupferbasisplatinen, wo Aluminium nicht wärmeleitfähig genug ist. Treiber- und Steuerteile, die mehr Dichte brauchen, entstehen auf FR-4 bis 38 Lagen und werden im selben Auftrag wie das Metallkernteil gefertigt.
Wann sich eine Metallkernplatine lohnt
Eine Metallbasis lohnt sich, wenn sich die Wärme über eine Fläche verteilt und die Platine an ein Metallgehäuse geschraubt werden kann: LED-Arrays, Treiberstufen und Leistungsteile von Motorsteuerungen. Falsch ist sie, wenn die Dichte in der Leiterbahnführung statt in der Wärme liegt — eine fein gerasterte Steuerplatine mit einem einzigen heißen Regler gehört auf FR-4 mit einem Feld aus Wärmevias, und nur die Stelle, an der der Strom ankommt, braucht den Metallkern.
Die drei Basen unterscheiden sich in der thermischen Reserve: Standardaluminium deckt die meiste Beleuchtungstechnik ab, eine Kupferbasisplatine wird verwendet, wo Aluminium die Wärme nicht aus einer kleinen Fläche abführt, und COB-MCPCB, wo der Chip direkt auf die Platine gebondet statt als Gehäuse aufgelötet wird. Muss das Dielektrikum selbst die Spannung halten, übernimmt ein Keramiksubstrat die Aufgabe eines dickeren Metallkerns.
Was der Prozess hält
Die minimale Leiterbahnbreite und der minimale Abstand liegen bei 0,1 mm mit einer Lochpositionstoleranz von ±0,075 mm, damit LED-Raster und Anbindung an die übrige Leuchte vor der Nutzenberechnung feststehen. Gebohrte Löcher beginnen bei 0,2 mm, gestanzte bei 1,0 mm, und quadratische Schlitze ab 0,8 × 0,8 mm werden im selben Hub wie die Kontur gestanzt. Kupfer in der Lochwand läuft mit 18–40 µm, Siebdruck und Bauteilkennzeichnung halten ±0,075 mm, und das kleinste Bauteilkennzeichen misst 0,15 mm.
Wo eine Metallkernplatine im Einsatz ausfällt
Die meisten Rückläufer dieser Platinen gehen auf vier Punkte zurück, und jeder davon wird in der Zeichnung entschieden, nicht an der Linie:
- Durchbruch des Dielektrikums an der Pad-Kante — das Feld bündelt sich am Ende eines Pads, deshalb werden Pad-Geometrie und Dielektrikum zusammen mit dem Treiberstrom gewählt, nicht mit dem Kupfergewicht.
- Risse in der Lötstoppmaske neben einem V-Cut — das Trennen des Nutzens belastet die Maske neben der Nut, deshalb bleibt die Bruchlinie vom Pad-Rand frei.
- Verzug, nachdem das Gehäuse den Nutzen klemmt — ein Nutzen, der flach aus der Presse kommt, kann sich in der Aufnahme noch wölben; der Verzug bleibt unter 0,5 mm, und die Kontur wird nach Zeichnung gefräst oder gestanzt.
- Offene Lötstellen unter einem Steckverbindergehäuse — der Metallkern nimmt Reflow-Wärme auf, deshalb wird das Profil auf diese thermische Masse gesetzt, und diese Lötstellen werden im Röntgen gelesen.
Bestückung und Prüfung
LED-Gurte, Steckverbinder und Klemmen werden auf vier SMT-Linien mit sechs Millionen Chips pro Tag und drei DIP-Linien mit 1,6 Millionen Durchsteckbauteilen pro Tag gesetzt, mit Reflowprofilen für die größere thermische Masse eines Metallkernnutzens. Die Röntgenprüfung deckt Lötstellen unter Steckverbindergehäusen ab, und Kabel, Kabelbaum und Box Build folgen im selben Werk, sodass eine fertige Leuchte oder ein Netzteil als bestücktes Produkt ausgeliefert werden kann. Beleuchtungsprogramme behandelt die Branchenseite LED-Beleuchtung ausführlicher, Metallkernarbeit für Fahrzeuge die Seite Automobil-Leiterplatten.
Angebot erhalten
Senden Sie die Gerberdaten mit Basistyp, Platinendicke, Kupfergewicht, Oberflächenfinish und Stückzahl — bei Beleuchtung zusätzlich LED-Typ und Treiberstrom. Prototypen kommen in 1–3 Tagen zurück und mittlere Serien in 4–10 Tagen; die Kapazitätsseite nennt die Prozessgrenzen hinter dem Angebot, die Zertifikate stehen auf der Zertifikatsseite.
Wo die Metallkernnutzen in die Bestückung weiterlaufen, beschreibt die Seite PCB-Bestückung in China SMT, Durchsteckbestückung, Bauteilbeschaffung und Box Build im selben Werk in Shenzhen.