Wo das Geld entschieden wird
Bis ein Angebot verhandelt wird, ist der größte Teil der Bestückungskosten bereits festgelegt: durch den Nutzen, die Stückliste, die Teststrategie und die Losgröße. Die sechs folgenden Hebel bewegen diese Eingangsgrößen und nicht den Stundensatz.
1. Nutzennutzung
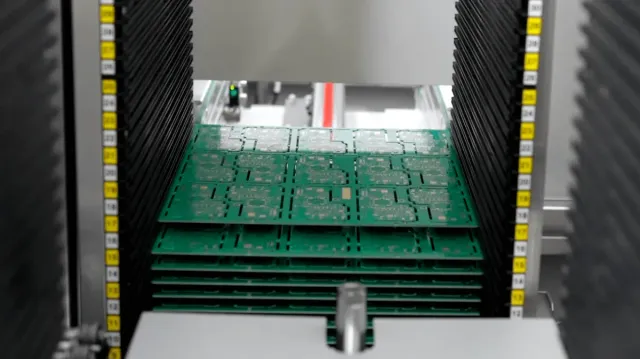
Drucken, Bestücken und Reflow sind Kosten je Durchlauf, und ein Nutzen führt mehrere Platinen je Durchlauf. Mehr Platinen je Nutzen bedeuten weniger Durchläufe je Platine.
Praktische Schritte: die Kontur rechteckig halten, wo das mechanische Design es zulässt, eine Standardnutzengröße verwenden, die sich mit anderen Aufträgen teilen lässt, und den Nutzen vom Fertiger vorschlagen lassen, statt ihn in der Zeichnung festzuschreiben.
2. Stückliste konsolidieren
Jede eigene Position ist ein Feeder, eine Rüstprüfung und ein Beschaffungsvorgang. Zwei Widerstandswerte, die einer sein könnten, zwei Kondensatorspannungen, bei denen die nächsthöhere Norm reicht, und ein Steckverbinder, der im Produkt ohnehin schon vorkommt, senken alle das Rüsten.
Die Grenze ist die Technik: Einen Wert zusammenzufassen ist kostenlos, eine Toleranz zu ändern nicht.
3. Lagen und Kupfergewicht
Weniger Lagen mit engerem Routing können mehr Lagen mit Luft schlagen — oder umgekehrt, sobald das Routing Mikrovias braucht. Bei einem Dickkupferaufbau ist es meist die größte Einzelersparnis, das Gewicht nur dort einzusetzen, wo der Strom fließt, statt auf jeder Lage.
4. Teststrategie
ICT mit Adapter, Flying-Probe-Prüfung oder nur Funktionstest: Die Wahl ist eine Entscheidung zwischen Kosten und Risiko und keine Qualitätsentscheidung. Die Flying-Probe-Prüfung vermeidet Adapterkosten bei kleiner Stückzahl; ein Adapter wird günstiger, sobald das Design oft läuft; der Funktionstest findet, was beide nicht finden.
5. Bestellmenge und Bündelung
Die Amortisation des Rüstens spricht für größere Lose, die Lagerkosten für kleinere. Die nützliche Frage ist, welchen Teil des Jahresbedarfs ein Lauf decken kann, ohne den Bestand zur Last zu machen — und ob das Design stabil genug ist, um so weit voraus zu planen.
6. Lieferzeit
Eilaufträge bezahlen umgeplante Linien, Expressfracht und Überstunden. Ein Terminplan, der die üblichen 4–10 Tage für die mittlere Serie zulässt statt 48 Stunden zu versprechen, entfernt einen Aufschlag, der nichts außer Geschwindigkeit kauft.
Was nicht geopfert werden sollte
Manche Ersparnisse kosten mehr, als sie bringen:
- Abkürzungen bei Paste und Profil. Eine billigere Paste oder ein schnelleres Profil zeigen sich als Lunker, Grabsteineffekte und Feldrückläufer.
- Erstmuster überspringen. Der Rüstfehler wiederholt sich dann über das ganze Los.
- Nicht freigegebene Ersatztypen. Ein Bauteil, das elektrisch ähnlich, aber mechanisch anders ist, kann in der Bestückung oder im Temperaturwechsel ausfallen.
- Keine Reinigung vor dem Beschichten. Die Beschichtung schließt den Rückstand ein und macht aus einem kosmetischen Thema ein Kriechstromproblem.
Eine praktische Reihenfolge
- Nutzen und Array festlegen.
- Die Stückliste mit dem Entwicklungsteam konsolidieren.
- Kupfergewicht und Lagenzahl gegen das Routing wählen, nicht nach Gewohnheit.
- Die Teststrategie aus den Kosten eines Feldausfalls ableiten.
- Danach Losgröße und Lieferzeit wählen.
Ein Stücklistenangebot kommt innerhalb von 24 Stunden nach einem vollständigen Datenpaket zurück, Prototypen laufen in 1–3 Tagen, was reicht, um die Hebel zu prüfen, bevor man sich auf ein Volumen festlegt. Die Prozessgrenzen stehen auf der Seite PCBA-Fertigung; die Kostenhebel auf Platinenebene in der Notiz zu starren Platinen.