Где решается вопрос с оплатой
К моменту согласования цены большая часть затрат на сборку уже зафиксирована: панель, спецификация материалов, стратегия тестирования и размер партии. Шесть рычагов, описанных ниже, влияют на эти параметры, а не на почасовую ставку.
1. Использование панели
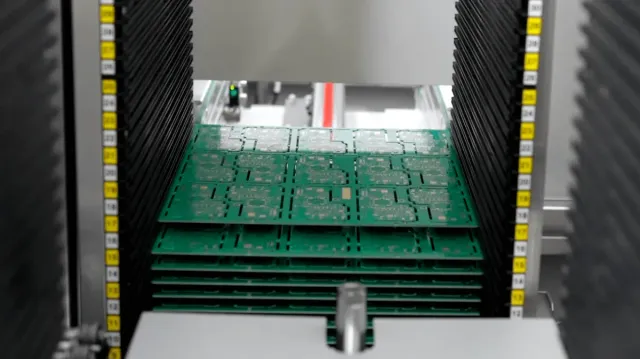
Печать, размещение и пайка оплавлением — это затраты за один проход, а на одной панели размещается несколько плат за один проход. Больше плат на панели означает меньше проходов на плату.
Практические решения: сохраняйте прямоугольную форму там, где это позволяет механическая конструкция, используйте стандартный размер панели, который можно использовать для других заказов, и позвольте изготовителю предложить конфигурацию, а не фиксировать её на чертеже.
2. Консолидация спецификации материалов
Каждая уникальная позиция — это источник данных, проверка настройки и действие по закупке. Два значения резистора, которые могли бы быть одним, два напряжения конденсаторов, которые могли бы быть следующим стандартом, и разъем, который уже существует в другом месте изделия, — всё это сокращает время настройки.
Ограничение заключается в инженерных решениях: консолидация значения бесплатна, изменение допуска — нет.
3. Слои и вес меди
Меньшее количество слоев с более плотной трассировкой может превзойти большее количество слоев с запасом — или наоборот, если трассировка требует микропереходов. В случае толстой медной конструкции размещение веса только там, где находится ток (а не на каждом слое), обычно обеспечивает наибольшую экономию.
4. Стратегия тестирования
ИСТ с использованием только оснастки, летающего зонда или функционального тестирования: выбор — это решение, основанное на соотношении затрат и риска, а не на качестве. Летающий зонд позволяет избежать затрат на оснастку при малых объемах производства; оснастка становится дешевле, когда проектирование выполняется часто; функциональное тестирование выявляет то, что ни то, ни другое не может обнаружить.
5. Размер заказа и партиями
Амортизация затрат на переналадку благоприятствует большим партиям; затраты на хранение запасов благоприятствуют меньшим. Полезный вопрос заключается в том, какую часть годового спроса может покрыть одна партия, не превращая запасы в пассив — и достаточно ли стабилен проект, чтобы взять на себя такие обязательства на столь длительный срок.
6. Сроки выполнения заказа
Срочные заказы приводят к переналадке производственных линий, экспресс-доставке и сверхурочным работам. График, предусматривающий стандартные 4–10 дней для средних объемов, а не 48-часовое обещание, исключает надбавку, которая ничего не дает, кроме скорости.
От чего не следует отказываться
Некоторые преимущества обходятся дороже, чем приносят пользы:
Использование более дешевых паст и профилей. Более дешевая паста или более быстрый профиль приводят к пустотам, «надгробным камням» и возвратам на производстве.
Пропуск первого образца. Затем ошибка настройки повторяется по всей партии.
Неутвержденные заменители. Деталь, которая электрически похожа, но механически отличается, может выйти из строя при сборке или термическом циклировании.
Отсутствие очистки перед нанесением покрытия. Покрытие задерживает остатки и превращает косметический дефект в протечку.
Практический порядок действий
Исправить массив и панель.
Объединить спецификацию материалов с проектной группой.
Выбирайте плотность меди и количество слоев, исходя из трассировки, а не по привычке.
Определите стратегию тестирования, исходя из стоимости отказа в полевых условиях.
Затем выберите размер партии и сроки выполнения заказа.
Спецификация материалов (BOM) предоставляется в течение 24 часов после получения полного пакета данных, а прототипы изготавливаются за 1–3 дня, чего достаточно для проверки механизмов перед запуском серийного производства. Технологические ограничения приведены на странице производства PCBA; факторы стоимости на уровне платы — в заметке о жестких платах.