コストが決まる場所
見積りを交渉する時点で、実装コストの大半はすでに固まっています。パネル、BOM、試験戦略、ロットサイズで決まっているのです。以下の6つのてこは、時間単価ではなく、これらの入力条件を動かします。
1. パネルの取り数
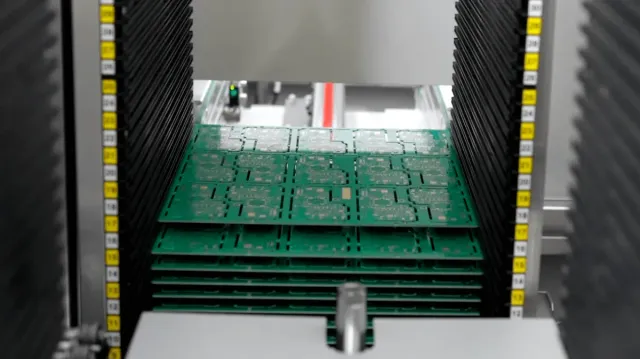
印刷、搭載、リフローはいずれも1パスあたりのコストで、1枚のパネルは複数の基板を1パスで通します。パネルあたりの基板数が増えれば、基板あたりのパス数は減ります。
実務的な手は3つです。機構設計が許す範囲で外形を矩形に保つこと、他の案件と共有できる標準のパネルサイズを使うこと、そして図面で配列を固定せず製造側に提案させることです。
2. BOM の集約
品目の1つ1つが、フィーダーと段取り確認と発注作業になります。1本にまとめられる2つの抵抗値、1つ上の標準値にできる2つのコンデンサ耐圧、製品の他の箇所ですでに使っているコネクタ——どれも段取りを減らします。
限界はエンジニアリングにあります。値を集約するのは無償ですが、公差を変えるのは無償ではありません。
3. 層数と銅厚
配線を詰めた少ない層が、余裕のある多い層に勝つことがあります。配線がマイクロビアを必要とする場合は逆になります。厚銅の基板では、銅をすべての層ではなく電流が流れる層だけに置くことが、たいてい最大の単一の削減になります。
4. 試験戦略
治具を使うインサーキット検査、フライングプローブ、機能試験のみ。この選択は品質の判断ではなく、コストとリスクの判断です。フライングプローブは低量で治具代を回避し、設計が繰り返し流れるようになると治具が安くなり、機能試験はどちらも捕れない不良を捕まえます。
5. 発注量とまとめ方
段取りの償却は大きなロットに有利で、在庫の保管コストは小さなロットに有利です。有用な問いは、1回の生産で年間需要のどれだけを、在庫を負債にせずに賄えるか、そしてその先までコミットできるほど設計が安定しているかです。
6. 納期
特急の生産は、ラインの順序変更、速達輸送、残業のコストを払います。中量で標準の 4〜10日 を取る日程は、48時間の約束に比べて、速さ以外に何も生まない割増を消します。
犠牲にすべきでないもの
取り戻せる以上に高くつく削減があります。
- ペーストとプロファイルの近道。安いペーストや速いプロファイルは、ボイド、部品の片浮き、市場からの返品として現れます。
- 初品検査の省略。段取りの誤りがロット全体に繰り返されます。
- 未承認の代替品。電気的に似ていても機械的に異なる部品は、実装や温度サイクルで壊れます。
- 塗布前の洗浄省略。コーティングが残渣を閉じ込め、見た目の問題をリークに変えます。
実務の作業順
- 配列とパネルを固める。
- 設計チームと BOM を集約する。
- 銅厚と層数を、習慣ではなく配線に合わせて選ぶ。
- 市場故障のコストから試験戦略を決める。
- そのうえでロットサイズと納期を選ぶ。
一式のデータがそろっていれば BOM の見積りは24時間以内に返り、試作は1〜3日で流れます。量産を決める前に、この6つのてこを試すには十分です。工程限界はPCBA 製造のページに、基板側のコスト要因はリジッド基板のコスト要因にまとめてあります。