Dónde se decide el dinero
Cuando se negocia una cotización, la mayor parte del coste de ensamblaje ya está fijada: por el panel, el BOM, la estrategia de prueba y el tamaño de lote. Las seis palancas siguientes mueven esas entradas, no la tarifa horaria.
1. Aprovechamiento del panel
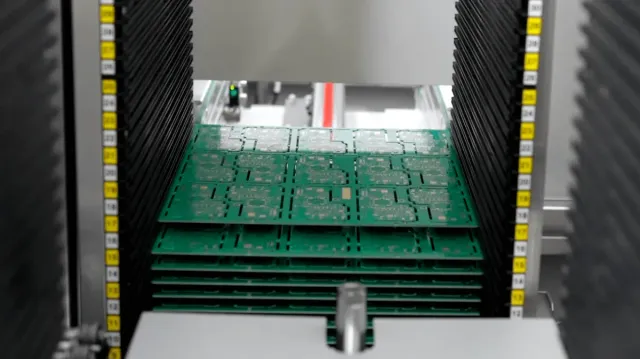
La impresión, la colocación y el reflujo son costes por pasada, y un panel lleva varias placas en cada pasada. Más placas por panel significa menos pasadas por placa.
Medidas prácticas: mantener el contorno rectangular cuando el diseño mecánico lo permite, usar un tamaño de panel estándar que pueda compartirse con otros pedidos y dejar que el fabricante proponga la panelización en lugar de fijarla en el plano.
2. Consolidación del BOM
Cada línea única es un alimentador, una comprobación de preparación y una acción de compra. Dos valores de resistencia que podrían ser uno, dos tensiones de condensador donde basta el siguiente escalón estándar y un conector que ya existe en otro punto del producto reducen todos el tiempo de preparación.
El límite es de ingeniería: consolidar un valor sale gratis, cambiar una tolerancia no.
3. Capas y peso de cobre
Menos capas con un rutado más apretado pueden ganar a más capas con holgura, o al revés en cuanto el rutado necesita microvías. En un diseño de cobre grueso, poner el peso solo donde va la corriente (y no en todas las capas) suele ser el mayor ahorro individual.
4. Estrategia de prueba
ICT con útil, sonda volante o solo prueba funcional: la elección es una decisión de coste frente a riesgo, no una decisión de calidad. La sonda volante evita el coste del útil en volúmenes bajos; el útil resulta más barato cuando el diseño se fabrica a menudo; la prueba funcional detecta lo que ninguna de las dos ve.
5. Tamaño de pedido y agrupación
La amortización de la preparación favorece lotes grandes; el coste de mantener inventario favorece lotes pequeños. La pregunta útil es cuánta demanda anual cubre una fabricación sin convertir el stock en una carga, y si el diseño es lo bastante estable para comprometerse con esa antelación.
6. Plazo de entrega
Las fabricaciones urgentes pagan líneas reordenadas, transporte exprés y horas extra. Un calendario que admite los 4–10 días estándar para volumen medio, en lugar de una promesa de 48 horas, elimina una prima que no compra nada salvo velocidad.
Qué no conviene sacrificar
Algunos ahorros cuestan más de lo que devuelven:
- Atajos en pasta y perfil. Una pasta más barata o un perfil más rápido aparecen como huecos, efecto lápida y devoluciones de campo.
- Saltarse la primera pieza. El error de preparación se repite entonces en todo el lote.
- Sustitutos sin aprobar. Un componente eléctricamente parecido pero mecánicamente distinto puede fallar en el ensamblaje o en los ciclos térmicos.
- Sin limpieza antes del recubrimiento. El recubrimiento atrapa el residuo y convierte un problema estético en fugas.
Un orden de trabajo práctico
- Fijar la panelización y el panel.
- Consolidar el BOM con el equipo de diseño.
- Elegir el peso de cobre y el número de capas según el rutado, no por costumbre.
- Fijar la estrategia de prueba a partir del coste de un fallo en campo.
- Elegir después el tamaño de lote y el plazo.
Una cotización de BOM vuelve en 24 horas con un paquete de datos completo, y los prototipos salen en 1–3 días, suficiente para probar las palancas antes de comprometerse con volumen. Los límites de proceso están en la página de fabricación de PCBA; los factores de coste a nivel de placa están en la nota sobre placas rígidas.