Onde o dinheiro é decidido
Quando uma cotação é negociada, a maior parte do custo de montagem já está definida: pelo painel, pela lista de materiais (BOM), pela estratégia de teste e pelo tamanho do lote. As seis alavancas abaixo influenciam esses fatores, em vez do valor por hora.
1. Utilização do painel
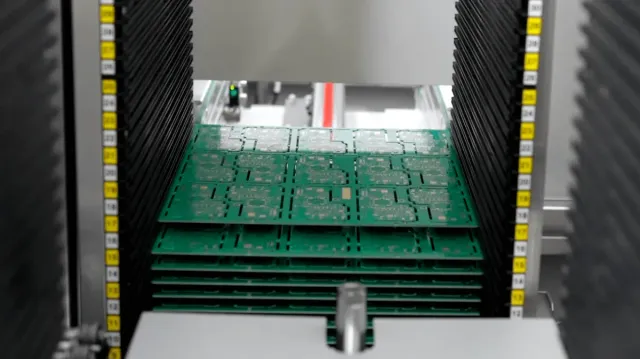
Impressão, posicionamento e refluxo são custos por passe, e um painel comporta várias placas por passe. Mais placas por painel significam menos passes por placa.
Medidas práticas: mantenha o contorno retangular sempre que o projeto mecânico permitir, use um tamanho de painel padrão que possa ser compartilhado com outros trabalhos e deixe o fabricante propor o arranjo em vez de fixá-lo no desenho.
2. Consolidação da lista de materiais (BOM)
Cada item de linha exclusivo é um alimentador, uma verificação de configuração e uma ação de compra. Dois valores de resistor que poderiam ser um, duas tensões de capacitor que poderiam ser o próximo padrão e um conector que já existe em outro lugar no produto, tudo isso reduz a configuração.
O limite é a engenharia: consolidar um valor é gratuito, alterar uma tolerância não é.
3. Camadas e espessura do cobre
Menos camadas com roteamento mais compacto podem ser mais vantajosas do que mais camadas com folga — ou o inverso, quando o roteamento exige microvias. Em uma estrutura com alta espessura de cobre, concentrar o peso apenas onde a corrente é aplicada (em vez de em todas as camadas) geralmente representa a maior economia.
4. Estratégia de teste
Teste de corrente contínua (ICT) com dispositivo de fixação, sonda móvel ou apenas teste funcional: a escolha é uma decisão de custo versus risco, não uma decisão de qualidade. Uma sonda móvel evita o custo do dispositivo de fixação em baixos volumes; o dispositivo de fixação torna-se mais barato quando o projeto é executado com frequência; o teste funcional detecta o que nenhum dos dois consegue detectar.
5. Tamanho do pedido e loteamento
A amortização do setup favorece lotes maiores; o custo de manutenção de estoque favorece lotes menores. A questão importante é quanto da demanda anual um lote pode suprir sem transformar o estoque em um passivo — e se o projeto é estável o suficiente para justificar um compromisso com tanta antecedência.
6. Prazo de entrega
Lançamentos urgentes acarretam custos com linhas de produção resequenciadas, frete expresso e horas extras. Um cronograma que permita o prazo padrão de 4 a 10 dias para volumes médios, em vez da promessa de 48 horas, elimina um custo adicional que não oferece nada além de velocidade.
O que não deve ser sacrificado
Algumas economias custam mais do que o retorno:
Atalhos na pasta e no perfil. Uma pasta mais barata ou um perfil mais rápido resultam em falhas, marcas de deformação e retrabalho em campo.
Pular a primeira camada. O erro de configuração se repete em todo o lote.
Substituições não aprovadas. Uma peça eletricamente similar, mas mecanicamente diferente, pode falhar na montagem ou durante os ciclos térmicos.
Não limpar antes da aplicação do revestimento. O revestimento retém os resíduos e transforma um problema estético em vazamento.
Uma ordem de trabalho prática
Corrija o arranjo e o painel.
Consolide a lista de materiais com a equipe de projeto.
Escolha a espessura do cobre e a quantidade de camadas de acordo com o roteamento, e não por hábito.
Defina a estratégia de teste com base no custo de uma falha em campo.
Em seguida, escolha o tamanho do lote e o prazo de entrega.
Uma cotação da lista de materiais (BOM) é enviada em até 24 horas após o recebimento de um pacote completo de dados, e os protótipos são produzidos em 1 a 3 dias, o que é suficiente para testar os parâmetros antes de se comprometer com a produção em volume. Os limites de processo estão na página de fabricação de PCBA; os fatores de custo no nível da placa estão na nota sobre placas rígidas.