Où se décide le coût
Au moment de la négociation d'un devis, la majeure partie du coût d'assemblage est déjà fixée : par le panneau, la nomenclature, la stratégie de test et la taille du lot. Les six leviers ci-dessous agissent sur ces paramètres plutôt que sur le taux horaire.
1. Utilisation du panneau
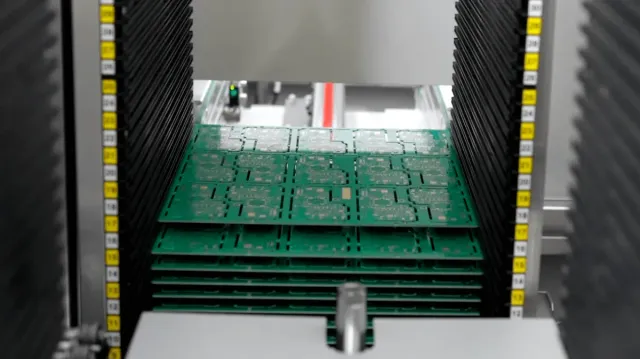
L'impression, le placement et le refusion sont des coûts par passe, et un panneau supporte plusieurs cartes par passe. Plus il y a de cartes par panneau, moins il y a de passes par carte.
Conseils pratiques : conserver un contour rectangulaire lorsque la conception mécanique le permet, utiliser une taille de panneau standard réutilisable et laisser le fabricant proposer l'agencement plutôt que de le figer sur le plan.
2. Consolidation de la nomenclature
Chaque ligne unique représente un apport, un contrôle de configuration et une action d'achat. Deux valeurs de résistance qui pourraient être une seule, deux tensions de condensateur qui pourraient être de la norme supérieure et un connecteur déjà présent ailleurs dans le produit : tous ces éléments réduisent la configuration.
La limite est l'ingénierie : consolider une valeur est gratuit, modifier une tolérance ne l'est pas.
3. Couches et épaisseur de cuivre
Un nombre réduit de couches avec un routage plus serré peut être plus avantageux qu'un grand nombre de couches avec du jeu, ou inversement, dès lors que le routage nécessite des microvias. Sur une puce à forte épaisseur de cuivre, concentrer l'épaisseur uniquement là où le courant circule (plutôt que sur chaque couche) représente généralement la principale source d'économies.
4. Stratégie de test
Tests de contrôle d'intégration (ICT) avec un dispositif de test, une sonde mobile ou uniquement des tests fonctionnels : le choix repose sur un rapport coût/risque, et non sur un critère de qualité. Une sonde mobile permet d'éviter les coûts liés à un dispositif de test pour les petits volumes ; ce dernier devient moins cher lorsque la conception est fréquemment utilisée ; les tests fonctionnels détectent les défauts que les tests de test ne peuvent pas détecter.
5. Taille des commandes et regroupement par lots
L'amortissement des coûts de mise en place favorise les lots importants ; les coûts de stockage favorisent les petits lots. La question pertinente est de savoir quelle part de la demande annuelle une seule production peut couvrir sans transformer le stock en passif, et si la conception est suffisamment stable pour justifier un tel engagement à long terme.
6. Délai de livraison
Les productions urgentes entraînent des coûts liés à la réorganisation des lignes de production, au transport express et aux heures supplémentaires. Un calendrier prévoyant un délai standard de 4 à 10 jours pour les volumes moyens, au lieu d'une promesse de 48 heures, évite un surcoût qui n'apporte que de la rapidité.
Points à ne pas négliger
Certaines économies sont plus coûteuses qu'avantageuses :
Raccourcis pour la pâte et le profilage. Une pâte moins chère ou un profil plus rapide peuvent entraîner des défauts tels que des vides, des artefacts et des retours sur le terrain.
Omission du premier article. L'erreur de configuration se répète alors sur l'ensemble du lot.
Substituts non approuvés. Une pièce électriquement similaire mais mécaniquement différente peut présenter des défaillances lors de l'assemblage ou des cycles thermiques.
Absence de nettoyage avant le revêtement. Le revêtement emprisonne les résidus et transforme un problème esthétique en fuite.
Ordre de travail pratique
Corriger la matrice et le panneau.
Consolider la nomenclature avec l'équipe de conception.
Choisir l'épaisseur du cuivre et le nombre de couches en fonction du routage, et non par habitude.
Définir la stratégie de test en fonction du coût d'une défaillance sur le terrain. 5. Choisissez ensuite la taille du lot et le délai de livraison.
Un devis de nomenclature vous sera fourni sous 24 heures après réception d'un dossier complet. Les prototypes sont réalisés en 1 à 3 jours, ce qui est suffisant pour tester les options avant de lancer une production en série. Les limites du processus sont définies par le fabricant. page de fabrication de PCBA; les facteurs de coûts au niveau du conseil d'administration se trouvent dans le note de conseil d'administration rigide.