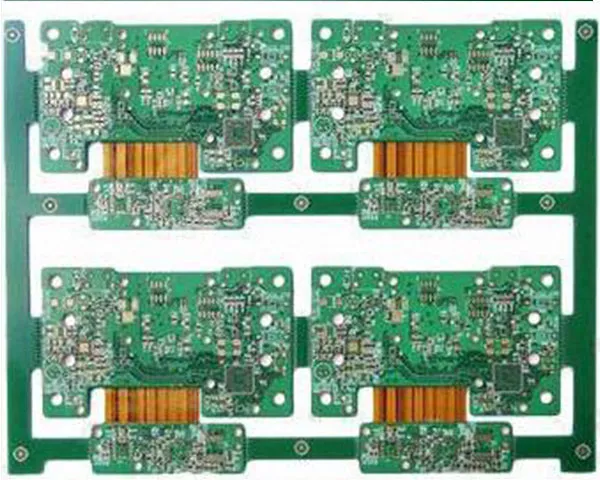
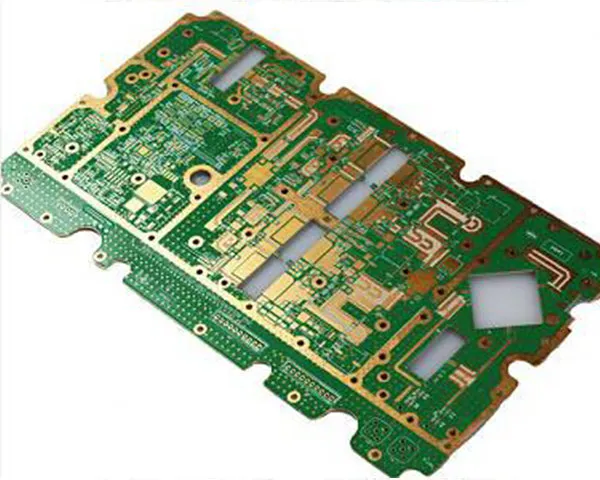
La fabrication de circuits imprimés est le cœur de métier de Hitech Circuits. Dix familles de cartes sont produites à Shenzhen, et leurs limites sont publiées en chiffres plutôt qu'en adjectifs : 1 à 38 couches rigides, 0,06 mm de ligne et d'espacement, vias percés au laser de 0,1 mm, rapport d'aspect 15:1, cuivre extérieur jusqu'à 20 oz et panneaux jusqu'à 580 × 1900 mm.
Ce que l'usine fabrique
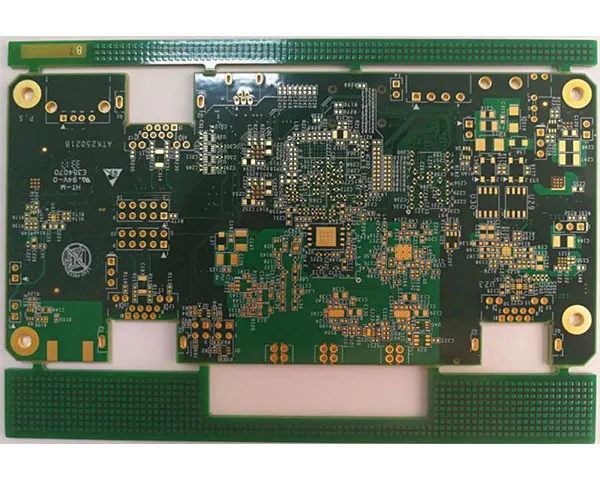
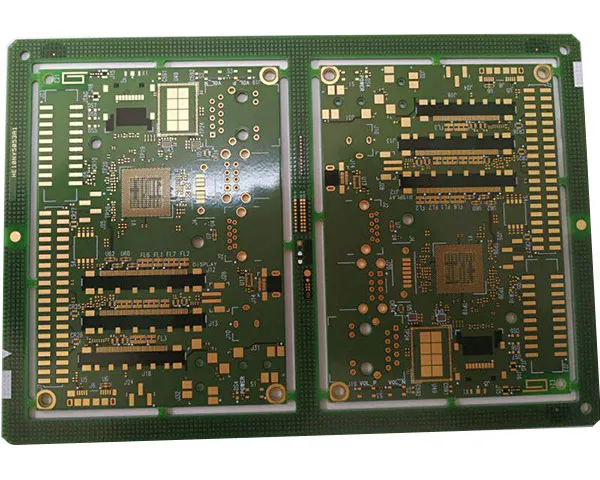
- Cartes rigides et multicouches — 1 à 38 couches sur FR-4, FR-4 haut Tg, stratifié sans halogène, CEM1 et FR-1, du petit panneau prototype à l'outillage de série de 580 × 1900 mm.
- Cartes HDI — empilements 1+N+1, 2+N+2, 1+1+N+1+1 et 3+N+3 avec microvias laser et technologie ELIC.
- Circuits flexibles et rigide-flex — 1 à 12 couches sur Kapton, PI et PET, collés à des sections rigides FR-4, avec 0,05 mm de ligne et d'espacement et des renforts PI, PET, FR-4 ou acier inoxydable.
- Cartes à cœur métallique — constructions aluminium, cuivre et COB MCPCB de 5 × 5 mm à 1900 × 480 mm, avec 18 à 240 µm de cuivre pour l'éclairage, la puissance et les conceptions thermiques.
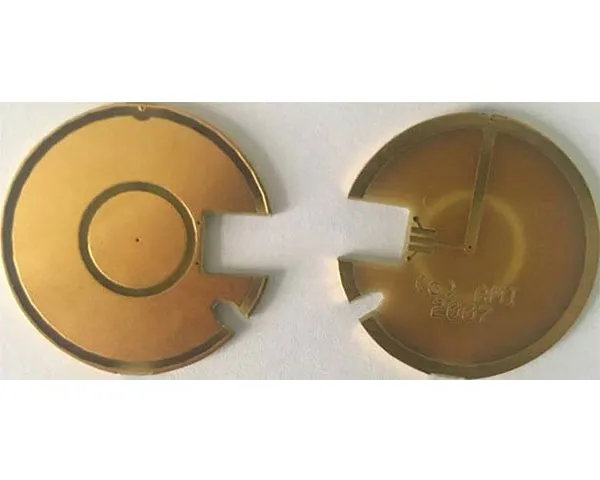
- Substrats céramique — alumine 96 % et 98 %, nitrure d'aluminium et oxyde de béryllium en couche mince, couche épaisse et cuivre lié directement, pour des conceptions de −55 °C à 850 °C.
- Cuivre épais, haute fréquence et prototypes rapides — jusqu'à 20 oz de cuivre extérieur, stratifiés Rogers, Arlon, Taconic et Nelco avec impédance tenue à ±10 %, et prototypes livrés en 1 à 3 jours.
Les détails qui décident d'un devis
Quatre points fixent l'essentiel du risque d'une conception : le nombre de couches et la largeur de ligne minimale, le poids de cuivre, la tolérance d'impédance, et les documents dont les approbations internes du client ont besoin. Tous sont revus en DFM, DFA et DFT avant le devis, pour que les problèmes d'empilement, de panellisation ou de dégagement apparaissent quand ils coûtent encore peu à corriger.
La finition de surface se fixe en même temps que l'empilement — HASL, HASL sans plomb, ENIG, ENEPIG, argent par immersion, étain par immersion, flash or, doigts dorés, OSP, encre carbone et masque pelable sont traités en interne — et l'ensemble des limites process figure sur la page capacités de fabrication PCB.
Lorsque les cartes passent ensuite à l'assemblage et à l'intégration, la page assemblage PCB en Chine explique comment fabrication, sourcing de composants et assemblage sont chiffrés comme une seule commande.
Quand chaque limite est tenue et que la combinaison ne l'est pas
Un tableau de capacités se lit ligne par ligne, et une conception peut tenir dans chaque ligne alors que la combinaison sort déjà de la fenêtre process. Ce qu'une ligne ouvre et referme, c'est une paire de caractéristiques, pas une seule — et ce sont ces paires qui reviennent le plus souvent de la revue.
- Lignes fines sur cuivre épais. La gravure retire du cuivre par le dessus de la piste et par son flanc en même temps : plus la couche est épaisse, plus la largeur finale s'éloigne du film. Une largeur de ligne courante sur feuille mince devient un travail spécial sur une couche épaisse, et demander les deux à leur extrême fait sortir la carte de la fenêtre standard au lieu de l'amener à son bord.
- Le plus petit trou dans la carte la plus épaisse. Le rapport d'aspect est une division, pas une cote : diviser par deux le diamètre fini double le rapport à épaisseur égale, et passé un certain point la solution de cuivrage ne se renouvelle plus librement dans le fût et la paroi se métallise irrégulièrement. Demander le trou minimal et demander un panneau épais est une seule décision, pas deux.
- Un grand contour sur une carte mince. Les panneaux minces se bombent pendant la gravure, le cuivrage et le pressage, et plus le contour est grand, plus les valeurs de planéité bougent : une grande carte mince se juge donc d'abord sur la planéité, ensuite sur les caractéristiques.
- Vias percés au laser sous un cuivre de surface épais. Le laser s'arrête sur la pastille interne qu'il vise : plus ce cuivre est épais ou fortement cuivré, moins l'atterrissage pardonne, et plus la recette de perçage HDI doit y être ajustée.
- Cibles d'impédance après chaque cycle de pressage. Chaque laminage ferme l'épaisseur du diélectrique sur une tolérance, et le coupon ne se mesure qu'après ; un empilement à plus de cycles de pressage accumule donc plus d'occasions de dérive de la cible — c'est pourquoi les conceptions à impédance contrôlée se fixent au stade de l'empilement et ne se corrigent pas sur le panneau fini.
- Plusieurs finitions sur un même panneau. Un bord de doigts dorés, une zone brasable et un contact en encre carbone sont trois procédés sur un seul contour ; chacun ajoute masquage, bain ou étuvage, donc la carte est chiffrée comme la somme des gammes nécessaires et non comme une gamme avec des étapes en plus.
Un devis se rédige donc contre la paire la plus contraignante de la demande, et non contre le chiffre le plus favorable d'une ligne. Nommer les cotes fixes et celles qui peuvent bouger vaut mieux que communiquer l'extrême de chaque ligne, car relâcher un membre d'une paire coûte généralement moins que demander au process de tenir les deux. La page des capacités publie les lignes une à une ; la revue est ce qui les remet ensemble.
Carte nue et assemblage sur un site
La fabrication n'est que la moitié du travail. Quatre lignes SMT posent six millions de composants par jour en boîtiers 01005 et 0201 jusqu'à un pas de 4 mil (0,1 mm), trois lignes DIP traitent 1,6 million de points traversants par jour, et la reprise BGA, le rebillage et le contrôle par rayons X couvrent les joints invisibles. Le câblage, les harnais et l'intégration suivent dans le même bâtiment : un produit peut partir comme unité assemblée plutôt que comme cartes et pièces en vrac.
Un seul système qualité pour tous les types de cartes
L'ISO 9001:2015 est la base, complétée par l'IATF 16949:2016 et l'ISO 13485:2016 pour l'automobile et le médical, avec l'ISO 14001 et l'ISO 45001 en parallèle. Les cartes sont fabriquées selon IPC-6012B et IPC-A-600H, reconnues UL sous le fichier E354070 et conformes RoHS ; les scans des certificats délivrés sont publiés sur la page des certifications.
Choisir entre les onze familles de cartes
Une carte se définit par ce que la conception doit supporter, et la famille en découle : ces pages ne sont pas un catalogue à lire dans l'ordre.
- Une carte qui doit se plier ou se rabattre relève du flex et rigide-flex, où le rayon de courbure et la disposition des renforts façonnent l'empilement plutôt que le nombre de couches.
- La densité plutôt que la surface fait passer une conception en HDI dès que le routage de dégagement sous un boîtier à pas fin ne tient plus sur les couches qu'un panneau standard peut porter.
- La chaleur qui doit sortir par la carte va vers le cœur métallique ou la céramique ; le courant qui doit passer par le cuivre va vers le cuivre épais. Les deux découlent d'une valeur thermique ou d'un courant, pas d'une préférence de stratifié.
- La fréquence et la température ambiante réduisent la liste des stratifiés avant toute question mécanique ; c'est pourquoi les demandes haute fréquence et céramique sont revues face à l'empilement en premier.
- Une conception qui dépasse deux couches passe au multicouche pour la densité d'interconnexion, et non pour un nombre de couches plus élevé.
Toutes les onze pages ne sont pas des familles de matériau : la page double face décrit l'interconnexion deux couches la plus simple, et le guide de conception du cuivre épais est un document de méthode, pas un produit. Toutes les familles tournent sur les mêmes lignes : une conception qui passe de l'une à l'autre garde son fournisseur, mais change d'empilement, d'outillage et de prix.
Ce qui sépare un lot prototype d'un lot de série
Le même jeu de Gerber est chiffré sur deux lignes de coût différentes selon la quantité, et les écarts qui comptent sont structurels plutôt que techniques.
- La panellisation se paie une fois ou sur chaque carte. Un prototype passe sur un format de panneau standard ; une commande de série est panellisée au contour du client, et la surface perdue hors de ce contour se paie sur chaque panneau de la série.
- L'empilement vient d'une bibliothèque standard ou se fabrique. Les constructions FR-4 standard partent directement sur la ligne ; une construction sur mesure est d'abord pressée puis coupée en coupe micrographique, et cet essai appartient à la commande qui l'a déclenché.
- Un stratifié spécial s'achète par paquet. Une commande haute fréquence ou céramique porte le paquet complet du fabricant, que le panneau en consomme tout ou non ; une petite quantité paie donc de la matière qu'elle ne consomme pas.
- Les documents qualité sont des coûts de lot. Rapports de premier article, coupes micrographiques et témoins d'impédance sont produits par lot, ce qui en fait une part importante d'une petite commande et une part faible d'une grande.
Un devis chiffre donc un lot et non une carte, et le prix unitaire bouge avec la quantité même lorsque rien n'a changé dans la conception.
Ce qui se passe entre un jeu de Gerber et un programme de production
Une commande ne passe pas directement des fichiers du client au foret. Une étape d'ingénierie de préparation transforme d'abord le film en outillage, et l'essentiel de ce que demande un devis de fabrication appartient à cette étape.
- Le film ne porte pas de nets. Un jeu de Gerber décrit des formes de cuivre ; il ne dit pas quelles formes forment un même circuit. Le test électrique se programme depuis une liste de nets, donc un travail construit à partir du seul film se vérifie en continuité entre ce que montre le dessin et non en connectivité telle que le concepteur l'a voulue.
- Ce qui est traité, c'est le panneau. Bords d'outillage, trous de repère, repères de prise et trajet de détourage vivent sur le panneau et non sur la carte, et la façon de ranger les contours décide du nombre de coupes nécessaires et de la manutention du lot.
- Le film est compensé avant l'insolation. La compensation de gravure élargit ou resserre les formes dessinées pour que la cote finie tombe là où le plan l'indique, les ouvertures de masque sont agrandies pour garder le pont entre pastilles, et la sérigraphie est vérifiée contre ce que la machine peut tenir. Le film posé sur la ligne n'est pas le fichier arrivé.
- L'empilement se résout à l'envers depuis la cible. L'impédance contrôlée est un résultat, pas une donnée d'entrée : la largeur de ligne et l'épaisseur de diélectrique se calculent à partir des propriétés du stratifié, et la réponse peut différer de l'empilement dessiné. C'est pourquoi les questions d'impédance arrivent avant le devis et non après la première pièce.
- Les questions reviennent exprès. L'ingénierie renvoie une liste plutôt qu'un prix quand un anneau, une distance trou-cuivre, un pont de masque ou un point de test ne peut pas être fabriqué tel que dessiné — et chacune de ces questions coûte peu tant que la commande reste un fichier.
Rien de tout cela ne change l'intention du dessin ; cela décide de ce que le dessin devient en atelier. Un jeu de fichiers qui arrive avec sa liste de nets, son intention d'empilement et ses quantités laisse peu de choses à demander, et une question sans réponse se paie au panneau et non à la réponse.
Comment démarrer
Envoyez le jeu de Gerber ou la nomenclature — ou les deux — avec l'empilement, la quantité et la date cible. Les prototypes reviennent en 1 à 3 jours et les cartes en volume moyen en 4 à 10 jours, les pochoirs étant découpés et livrés en quatre heures ; la série est planifiée dès que la nomenclature est figée. Les mêmes types de cartes sont reconstruits pour différents marchés, et les pages secteurs montrent ce qui change dans chaque verticale.