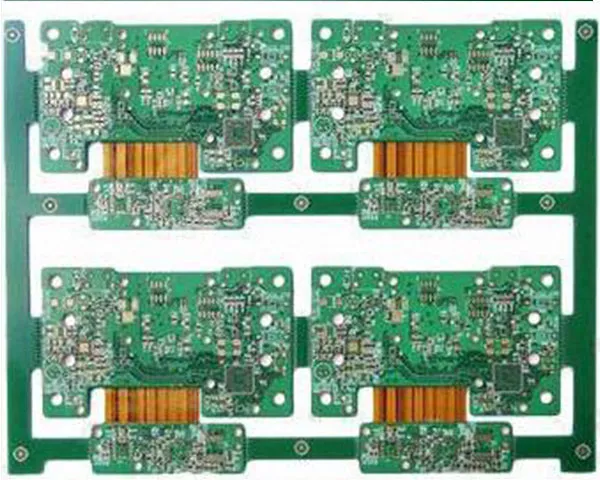
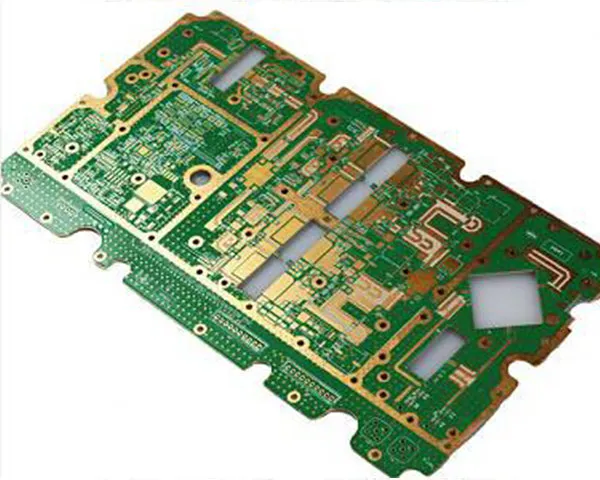
Изготовление печатных плат — основа Hitech Circuits. В Шэньчжэне выпускается десять семейств плат, и их пределы опубликованы числами, а не прилагательными: 1–38 жёстких слоёв, 0,06 мм линия и зазор, лазерные переходные отверстия 0,1 мм, соотношение сторон 15:1, медь внешних слоёв до 20 oz и панели до 580 × 1900 мм.
Что выпускает фабрика
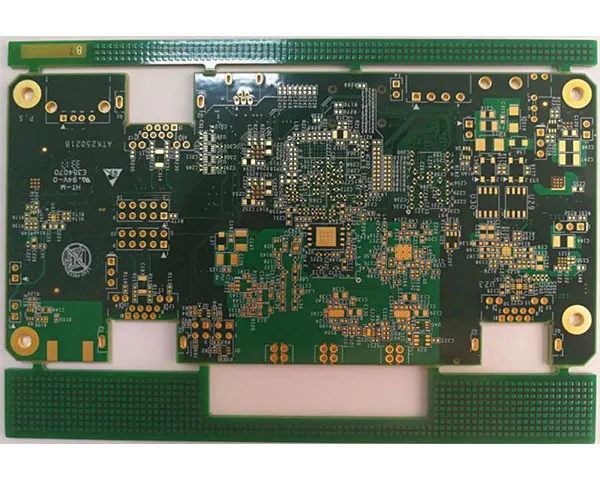
- Жёсткие и многослойные платы — 1–38 слоёв на FR-4, FR-4 с высоким Tg, безгалогенном ламинате, CEM1 и FR-1, от небольшой прототипной панели до серийной оснастки 580 × 1900 мм.
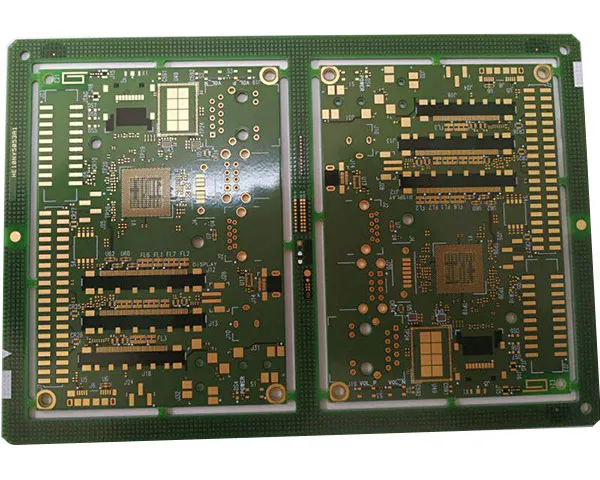
- HDI-платы — сборки 1+N+1, 2+N+2, 1+1+N+1+1 и 3+N+3 с лазерными микропереходами и технологией ELIC.
- Гибкие и гибко-жёсткие платы — 1–12 слоёв на Kapton, PI и PET, склеенные с жёсткими секциями FR-4, с линией и зазором 0,05 мм и усилителями из PI, PET, FR-4 или нержавеющей стали.
- Платы на металлическом основании — конструкции из алюминия, меди и COB MCPCB от 5 × 5 мм до 1900 × 480 мм, с медью 18–240 µm для светодиодных, силовых и термонагруженных решений.
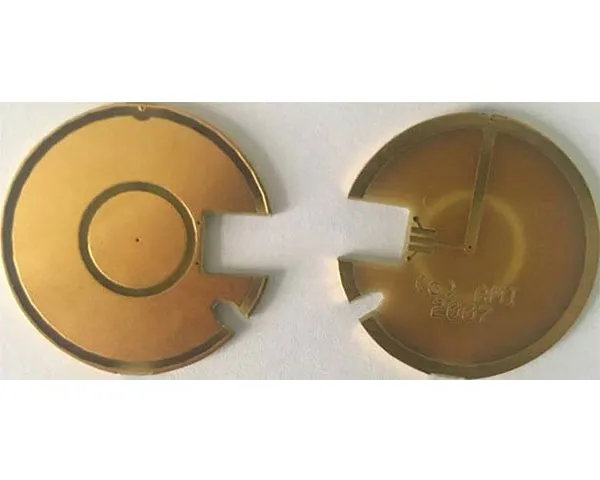
- Керамические подложки — оксид алюминия 96 % и 98 %, нитрид алюминия и оксид бериллия в тонкоплёночной, толстоплёночной технологии и технологии прямого соединения с медью, для решений от −55 °C до 850 °C.
- Толстая медь, высокие частоты и срочные прототипы — внешняя медь до 20 oz, ламинаты Rogers, Arlon, Taconic и Nelco с импедансом, удерживаемым в ±10 %, и прототипы за 1–3 дня.
Детали, которые определяют смету
Четыре пункта закрывают основную часть риска в проекте: число слоёв и минимальная ширина проводника, вес меди, допуск импеданса и документация, нужная для внутренних согласований заказчика. Все они разбираются в DFM, DFA и DFT до расчёта цены, поэтому проблемы стека слоёв, панелизации или зазоров всплывают тогда, когда их ещё дёшево исправить.
Финишное покрытие фиксируется вместе со стеком слоёв — HASL, бессвинцовый HASL, ENIG, ENEPIG, иммерсионное серебро, иммерсионное олово, flash gold, золотые ламели, OSP, карбоновая краска и снимаемая маска делаются на месте — а полные технологические пределы собраны на странице возможностей производства плат.
Когда платы уходят дальше в монтаж и сборку блоков, страница монтаж печатных плат в Китае объясняет, как изготовление, закупка компонентов и монтаж считаются одним заказом.
Когда каждый предел соблюдён, а сочетание — нет
Таблицу возможностей читают построчно, и проект может укладываться в каждую строку, тогда как сочетание уже выходит за пределы технологического окна. Линия открывает и закрывает пару характеристик, а не одну, и именно эти пары чаще всего возвращаются с проверки.
- Тонкие проводники на толстой меди. При травлении медь снимается одновременно с верхней стороны проводника и с его боковины, поэтому чем толще слой, тем дальше готовая ширина уходит от фотошаблона. Ширина, обычная для тонкой фольги, на тяжёлом слое становится специальной работой, а требование обеих характеристик на пределе выводит плату из стандартного окна, а не на его границу. Поэтому ширину и толщину меди согласуют вместе, а не по отдельности: одна и та же линия на тонкой фольге и на тяжёлом слое — это разные работы, разное оборудование и разная цена.
- Минимальное отверстие в самой толстой плате. Аспектное отношение — это деление, а не размер: уменьшение готового диаметра вдвое удваивает отношение при той же толщине, и после определённой точки раствор в стволе отверстия перестаёт свободно обмениваться, а стенка металлизируется неравномерно. Требование минимального отверстия и требование толстой заготовки — одно решение, а не два.
- Большой контур на тонкой плате. Тонкие заготовки коробятся при травлении, гальванике и прессовании, и чем больше контур, тем дальше уходят показатели плоскостности; поэтому большая тонкая плата оценивается сначала по плоскостности, а затем по характеристикам.
- Лазерные переходные отверстия под толстой поверхностной медью. Лазер останавливается на внутренней площадке, в которую он направлен: чем толще или сильнее металлизирована эта медь, тем меньше запаса у посадки и тем сильнее приходится подстраивать под неё режим сверления HDI.
- Цели по импедансу после каждого цикла прессования. Каждое ламинирование закрывает толщину диэлектрика в допуск, а измерить импедансный образец можно только после этого, поэтому стек с большим числом циклов прессования накапливает больше шансов на уход цели — именно поэтому сборки с контролируемым импедансом фиксируют на этапе стека слоёв, а не правят на готовой заготовке.
- Несколько покрытий на одной заготовке. Кромка золотых ламелей, паяльная площадка и контакт под карбоновой краской — это три процесса на одном контуре; каждый добавляет свою маскировку, ванну или сушку, поэтому плата считается как сумма нужных маршрутов, а не как один маршрут с лишними шагами. Последовательность тоже фиксирована: сначала операции травления и плёнки, затем металлизация и финиш, поэтому смешанное покрытие удлиняет маршрут и увеличивает объём контроля.
Поэтому смета пишется под самую жёсткую пару в запросе, а не под самое выгодное значение отдельной строки. Указать, какие размеры зафиксированы, а какие можно сдвинуть, полезнее, чем сообщить предел по каждой строке: ослабить одно звено пары обычно дешевле, чем требовать от процесса выдержать оба. Страница возможностей публикует строки по отдельности, а проверка сводит их обратно.
Голая плата и монтаж на одной площадке
Изготовление — только половина работы. Четыре линии SMT ставят шесть миллионов компонентов в день в корпусах 01005 и 0201 с шагом до 4 mil (0,1 мм), три линии DIP обрабатывают 1,6 млн выводов в день, а ремонт BGA, реболлинг и рентгеновский контроль закрывают соединения, которые не видно. Кабельные сборки и сборка блоков идут в том же здании, поэтому изделие может уйти собранным, а не как платы плюс россыпь компонентов.
Одна система качества для всех типов плат
База — ISO 9001:2015, поверх неё IATF 16949:2016 и ISO 13485:2016 для автомобильных и медицинских задач, рядом ISO 14001 и ISO 45001. Платы изготавливаются по IPC-6012B и IPC-A-600H, признаны UL под файлом E354070 и соответствуют RoHS; сканы выданных сертификатов опубликованы на странице сертификатов.
Как выбрать из одиннадцати семейств плат
Плата определяется тем, что проект должен выдержать, и семейство следует из этого — эти страницы не каталог, который читают по порядку.
- Плата, которая должна гнуться или складываться, относится к гибким и гибко-жёстким: там радиус изгиба и раскладка усилителей задают стек слоёв, а не число слоёв.
- Плотность, а не площадь переводит проект в HDI, как только разводка под корпусом с малым шагом перестаёт укладываться в слои, которые выдерживает стандартная панель.
- Тепло, которое должно уходить через плату, уходит в металлическое основание или в керамику; ток, который должен идти по меди, — в толстую медь. И то и другое следует из температуры или тока, а не из пристрастия к ламинату.
- Частота и температура среды сужают список ламинатов раньше любого механического вопроса; поэтому запросы по высоким частотам и керамике сначала сверяют со стеком слоёв.
- Проект, которому тесно в двух слоях, переходит в многослойные ради плотности связей, а не ради большего числа слоёв.
Не все одиннадцать страниц — семейства материалов: страница двусторонних плат описывает простейшую двухслойную связь, а руководство по проектированию толстой меди — методический документ, а не изделие. Все семейства идут на одних и тех же линиях, поэтому проект, переходящий из одного в другое, сохраняет поставщика, но меняет стек слоёв, оснастку и цену.
Чем прототипная партия отличается от серийной
Один и тот же комплект Gerber считают по двум разным статьям затрат в зависимости от количества, и различия, которые важны, структурные, а не технические.
- Панелизация оплачивается один раз или на каждой плате. Прототип идёт на стандартном формате панели; серийный заказ панелизируется по контуру заказчика, и площадь за пределами этого контура оплачивается на каждой панели тиража.
- Стек слоёв берут из стандартной библиотеки или строят. Стандартные сборки на FR-4 идут прямо на линию; нестандартную сначала прессуют и делают шлифы, и эта проба относится к заказу, который её вызвал.
- Специальный ламинат покупают упаковкой. Заказ на высокие частоты или на керамику несёт полную упаковку производителя, израсходует панель всё или нет; небольшое количество платит за материал, который не расходует.
- Документы качества — затраты партии. Отчёты о первой детали, шлифы и образцы импеданса делаются на партию, поэтому в малом заказе они составляют большую долю, а в большом — малую.
Поэтому смета считает партию, а не плату, и цена за плату меняется вместе с количеством, даже если в проекте ничего не изменилось.
Что происходит между комплектом Gerber и программой производства
Заказ не идёт напрямую от файлов заказчика к сверлу. Сначала этап предпроизводственной инженерии превращает фотошаблон в оснастку, и большая часть того, о чём спрашивает смета на изготовление, относится именно к этому этапу.
- В фотошаблоне нет цепей. Комплект Gerber описывает формы меди; в нём не сказано, какие формы образуют одну цепь. Электрический тест программируется по списку цепей, поэтому работа, собранная только из фотошаблона, проверяется на проводимость между тем, что показывает чертёж, а не на ту связность, которую закладывал разработчик. Без списка цепей программу теста приходится строить по геометрии, и охват проверки ограничен тем, что видно в файле.
- Обрабатывается заготовка, а не плата. Технологические поля, базовые отверстия, реперные знаки и траектория фрезеровки находятся на заготовке, а не на плате, и способ раскладки контуров определяет, сколько резов нужно плате и какое обращение получает партия.
- Фотошаблон компенсируют до экспонирования. Компенсация травления расширяет или сужает нарисованные формы, чтобы готовый размер попал туда, где его задаёт чертёж, окна маски увеличивают, чтобы сохранить перемычку между площадками, а маркировку сверяют с тем, что способен удержать принтер. Плёнка на линии — не тот файл, который пришёл.
- Стек слоёв решают обратным счётом от цели. Контролируемый импеданс — результат, а не исходные данные: ширину проводника и толщину диэлектрика считают по свойствам материала основания, и ответ может отличаться от стека, нарисованного в чертеже. Поэтому вопросы по импедансу приходят до сметы, а не после первого образца.
- Вопросы возвращаются намеренно. Инженерия возвращает список, а не цену, если кольцо, расстояние от отверстия до меди, перемычка маски или контрольная точка не строятся так, как нарисованы, — и каждый такой вопрос дёшев, пока заказ остаётся файлом.
Ничего из этого не меняет замысел разводки; это решает, чем разводка станет в цеху. Комплект файлов, который приходит со списком цепей, замыслом стека и количествами, оставляет инженерии мало вопросов, а неотвеченный вопрос оплачивается заготовкой, а не ответом.
Как начать
Отправьте комплект Gerber или спецификацию — или и то и другое — вместе со стеком слоёв, количеством и целевой датой. Прототипы возвращаются за 1–3 дня, платы средней серии — за 4–10 дней, трафареты вырезаются и отгружаются за четыре часа; серия планируется после фиксации спецификации. Те же типы плат собираются под разные рынки, и страницы отраслей показывают, что меняется в каждой вертикали.