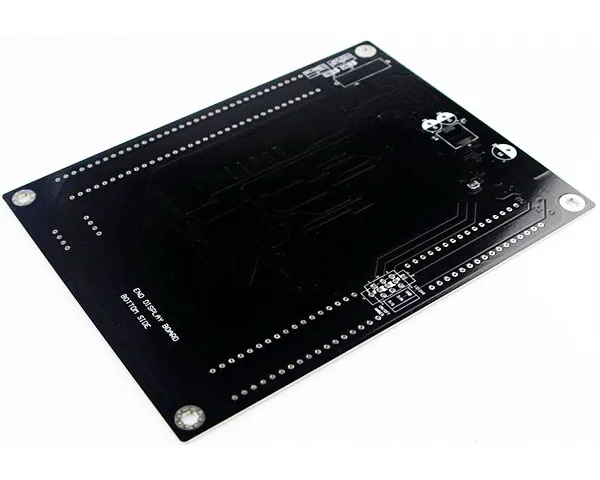
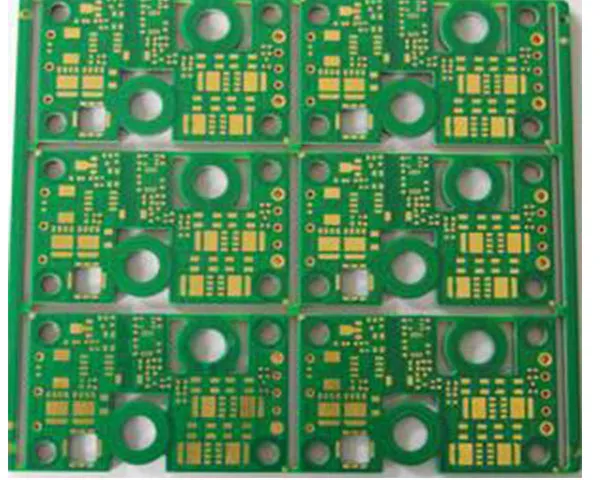
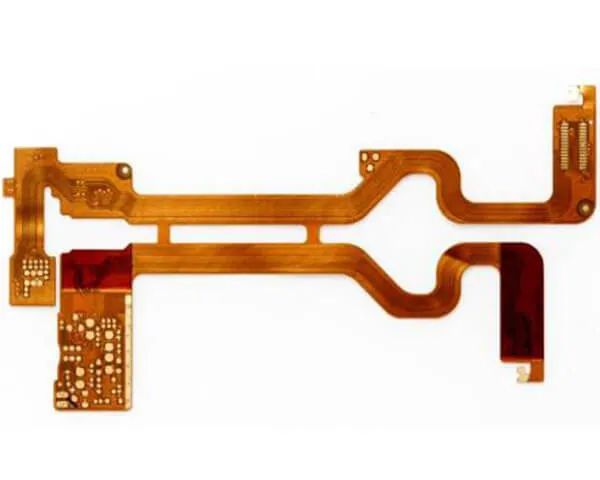
La fabricación de placas de circuito impreso es el núcleo de Hitech Circuits. Diez familias de placa se producen en Shenzhen, y los límites que las definen se publican como números, no como adjetivos: 1–38 capas rígidas, 0,06 mm de línea y espacio, vías taladradas a láser de 0,1 mm, relación de 15:1, cobre exterior hasta 20 oz y paneles de hasta 580 × 1900 mm.
Qué fabrica la planta
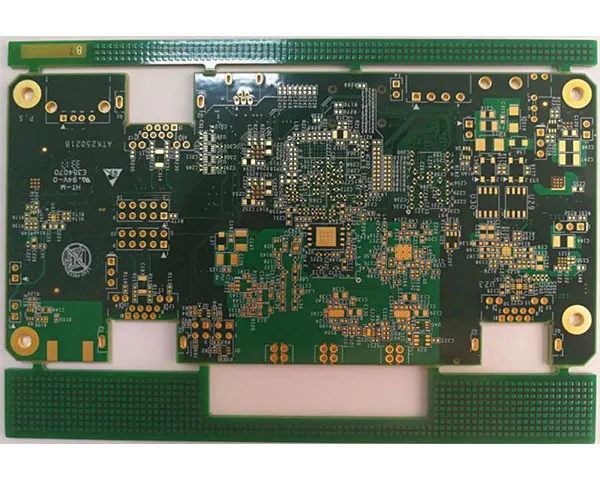
- Placas rígidas y multicapa — 1–38 capas sobre FR-4, FR-4 de alto Tg, laminado halogen-free, CEM1 y FR-1, desde el panel pequeño de prototipo hasta el utillaje de producción de 580 × 1900 mm.
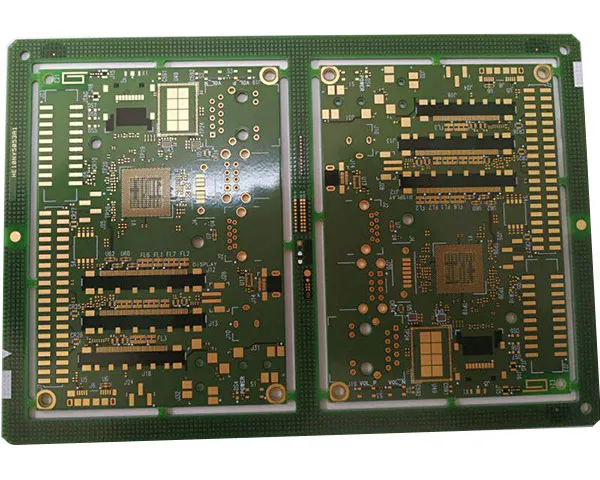
- Placas HDI — apilados 1+N+1, 2+N+2, 1+1+N+1+1 y 3+N+3 con microvías láser y tecnología ELIC.
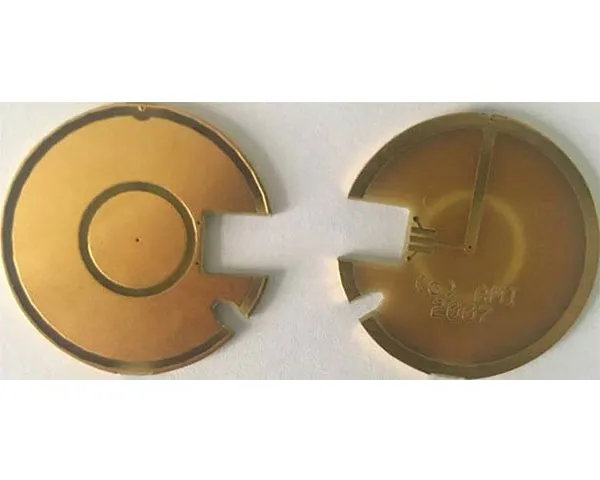
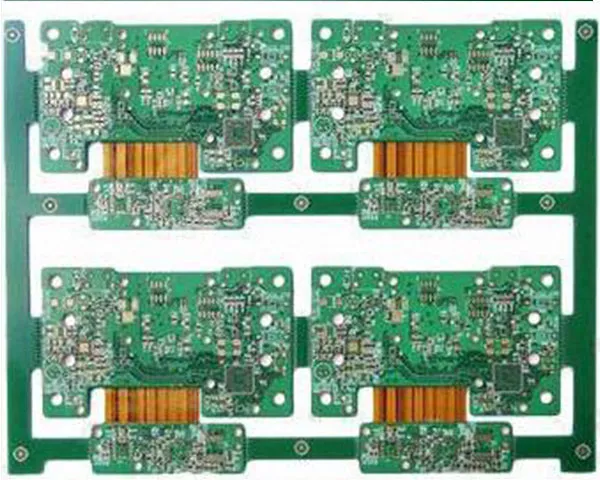
- Circuitos flexibles y rígido-flexibles — 1–12 capas sobre Kapton, PI y PET, unidos a secciones rígidas de FR-4, con 0,05 mm de línea y espacio y refuerzos de PI, PET, FR-4 o acero inoxidable.
- Placas metal-core — construcciones MCPCB en aluminio, cobre y COB de 5 × 5 mm a 1900 × 480 mm, con 18–240 µm de cobre para diseños de LED, potencia y térmicos.
- Sustratos cerámicos — alúmina al 96 % y 98 %, nitruro de aluminio y óxido de berilio en película fina, película gruesa y cobre unido directamente (DCB), para diseños de −55 °C a 850 °C.
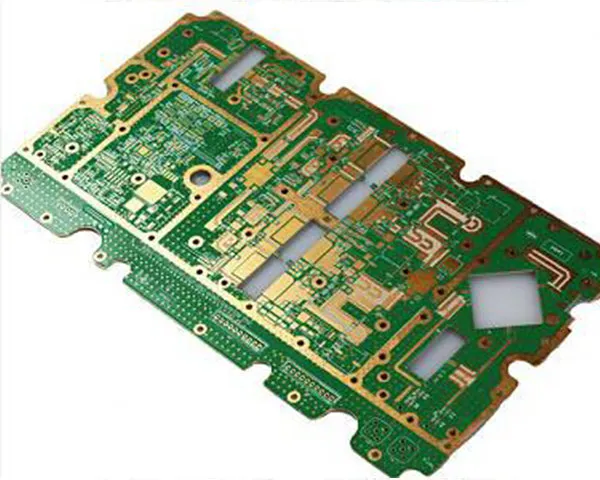
- Cobre grueso, alta frecuencia y prototipos rápidos — hasta 20 oz de cobre exterior, laminados Rogers, Arlon, Taconic y Nelco con impedancia mantenida en ±10 %, y prototipos en 1–3 días.
Los detalles que deciden un presupuesto
Cuatro puntos resuelven la mayor parte del riesgo de un diseño: número de capas y ancho mínimo de pista, peso del cobre, tolerancia de impedancia y la documentación que exigen las propias homologaciones del cliente. Todos se revisan en DFM, DFA y DFT antes de cotizar, así que los problemas de apilado, panelización o separación aparecen cuando todavía son baratos de corregir.
El acabado superficial se define junto con el apilado — HASL, HASL sin plomo, ENIG, ENEPIG, plata por inmersión, estaño por inmersión, flash gold, dedos de oro, OSP, tinta de carbono y máscara pelable se hacen en la propia planta — y los límites completos de proceso están en la página de capacidades de fabricación de PCB.
Cuando las placas siguen hacia el ensamblaje y el box build, la página de ensamblaje de PCB en China muestra cómo se cotizan fabricación, compra de componentes y ensamblaje como un único pedido.
Cuando cada límite se cumple y la combinación no
Una tabla de capacidades se lee fila a fila, y un diseño puede estar dentro de todas las filas mientras la combinación ya queda fuera de la ventana de proceso. Lo que una línea abre y cierra es un par de prestaciones, no una sola, y estos son los pares que más vuelven de la revisión.
- Pistas finas sobre cobre grueso. El grabado retira cobre por la cara superior de la pista y por el lateral a la vez, así que cuanto más gruesa es la capa, más se aleja el ancho final del fotolito. Un ancho de pista habitual sobre lámina fina es un trabajo especial sobre una capa gruesa, y pedir ambos en su extremo saca la placa de la ventana estándar en lugar de llevarla a su borde.
- El taladro más pequeño en la placa más gruesa. La relación de aspecto es una división, no una medida: reducir a la mitad el diámetro final duplica la relación con el mismo espesor, y a partir de cierto punto la solución de cobre deja de renovarse dentro del barril y la pared se metaliza de forma irregular. Pedir el taladro mínimo y pedir un panel grueso es una sola decisión, no dos.
- Un contorno grande en una placa fina. Los paneles finos se comban durante el grabado, la metalización y el prensado, y cuanto mayor es el contorno más se mueven los valores de planitud, así que una placa grande y fina se juzga primero por planitud y después por prestaciones.
- Vías taladradas con láser bajo cobre superficial grueso. El láser se detiene en el pad interno al que apunta, de modo que cuanto más gruesa o más metalizada está esa capa de cobre, menos margen tiene el aterrizaje y más hay que ajustar a ella la receta de taladrado HDI.
- Objetivos de impedancia después de cada ciclo de prensado. Cada laminación cierra el espesor del dieléctrico con una tolerancia y el cupón solo se puede medir después, así que un apilado con más ciclos de prensado acumula más ocasiones de que el objetivo se desvíe; por eso los diseños con impedancia controlada se cierran en la fase de apilado y no se corrigen sobre el panel acabado.
- Varios acabados en un mismo panel. Un borde de dedos de oro, una zona soldable y un contacto de tinta de carbono son tres procesos sobre un solo contorno; cada uno añade enmascarado, baño o curado, así que la placa se cotiza como la suma de las rutas que necesita y no como una ruta con pasos extra.
Por eso un presupuesto se escribe contra el par más exigente de la consulta y no contra la cifra más favorable de una sola fila. Decir qué medidas son fijas y cuáles pueden moverse vale más que informar del extremo de cada fila, porque relajar uno de los dos miembros del par suele ser más barato que pedir al proceso que sostenga ambos. La página de capacidades publica las filas una a una; la revisión es lo que las vuelve a juntar.
Placa desnuda y ensamblaje en una sola planta
La fabricación es solo la mitad del trabajo. Cuatro líneas SMT colocan seis millones de chips al día en encapsulados 01005 y 0201 con paso de 4 mil (0,1 mm), tres líneas DIP procesan 1,6 millones de piezas de inserción pasante al día, y el retrabajo de BGA, el reballing y la inspección por rayos X cubren las uniones que no se ven. El montaje de mazos de cables y el box build siguen en el mismo edificio, así que un producto puede salir como unidad montada en lugar de placas más piezas sueltas.
Un sistema de calidad para cada tipo de placa
La ISO 9001:2015 es la base, con IATF 16949:2016 e ISO 13485:2016 sumadas para trabajos automotrices y médicos, e ISO 14001 e ISO 45001 al lado. Las placas se fabrican según IPC-6012B e IPC-A-600H, están reconocidas por UL bajo el archivo E354070 y cumplen con RoHS; las copias de los certificados emitidos están publicadas en la página de certificaciones.
Elegir entre las once familias de placa
Una placa se define por lo que el diseño tiene que resistir, y la familia se deduce de ahí: estas páginas no son un catálogo para leer en orden.
- Una placa que tiene que doblarse o plegarse pertenece al flex y rígido-flexible, donde el radio de curvatura y la disposición de los refuerzos definen el apilado en lugar del número de capas.
- La densidad antes que la superficie lleva un diseño al HDI en cuanto el encaminamiento de escape bajo un encapsulado de paso fino ya no cabe en las capas que un panel estándar puede soportar.
- El calor que debe salir por la placa va al metal-core o a la cerámica; la corriente que debe circular por el cobre va al cobre grueso. Ambos se deducen de un dato térmico o de una corriente, no de una preferencia por un laminado.
- La frecuencia y la temperatura ambiente reducen la lista de laminados antes de cualquier pregunta mecánica; por eso las consultas de alta frecuencia y de cerámica se revisan primero contra el apilado.
- Un diseño que supera dos capas pasa a multicapa por densidad de interconexión, no por un número de capas mayor.
No todas las once páginas son familias de material: la página de doble cara describe la interconexión de dos capas más simple, y la guía de diseño de cobre grueso es un documento de método, no un producto. Todas las familias se fabrican en las mismas líneas, así que un diseño que pasa de una a otra conserva su proveedor, pero cambia de apilado, de utillaje y de precio.
Qué separa un lote de prototipos de un lote de serie
El mismo conjunto de Gerbers se cotiza en dos líneas de coste distintas según la cantidad, y las diferencias que importan son estructurales y no técnicas.
- La panelización se paga una vez o en cada placa. Un prototipo entra en un formato de panel estándar; un pedido de serie se paneliza al contorno del cliente, y la superficie perdida fuera de ese contorno se paga en cada panel de la tirada.
- El apilado sale de una biblioteca estándar o se fabrica. Las construcciones FR-4 estándar entran directas a la línea; una construcción a medida se prensa y se corta primero en sección metalográfica, y ese ensayo pertenece al pedido que lo provocó.
- Un laminado especial se compra por paquete. Un pedido de alta frecuencia o de cerámica lleva el paquete completo del fabricante, consuma el panel todo o no; una cantidad pequeña paga material que no consume.
- Los documentos de calidad son costes de lote. Informes de primera pieza, cortes metalográficos y cupones de impedancia se producen por lote, lo que los hace una parte grande de un pedido pequeño y una parte pequeña de uno grande.
Un presupuesto cotiza por tanto un lote y no una placa, y el precio por placa se mueve con la cantidad aunque nada haya cambiado en el diseño.
Qué ocurre entre un juego de Gerber y un programa de producción
Un pedido no pasa directamente de los ficheros del cliente a la broca. Antes, un paso de ingeniería de preproducción convierte el fotolito en utillaje, y la mayor parte de lo que pregunta un presupuesto de fabricación pertenece a ese paso.
- El fotolito no lleva redes. Un juego de Gerber describe formas de cobre; no dice qué formas forman un mismo circuito. La prueba eléctrica se programa desde una lista de redes, así que un trabajo construido solo desde el fotolito se comprueba por continuidad entre lo que muestra el dibujo y no por la conectividad que pretendía el diseñador.
- Lo que se procesa es el panel. Las bandas de utillaje, los taladros de referencia, las fiduciales y el recorrido de fresado están en el panel y no en la placa, y la forma de agrupar los contornos decide cuántos cortes necesita una placa y qué manejo recibe el lote.
- El fotolito se compensa antes de impresionar. La compensación de grabado ensancha o estrecha las formas dibujadas para que la medida final caiga donde dice el plano, las aberturas de máscara se agrandan para conservar el puente entre pads y la serigrafía se contrasta con lo que la impresora puede retener. La película que entra en línea no es el fichero que llegó.
- El apilado se resuelve hacia atrás desde el objetivo. La impedancia controlada es un resultado, no un dato de entrada: el ancho de pista y el espesor de dieléctrico se calculan a partir de las propiedades del laminado, y la respuesta puede diferir del apilado que muestra el plano. Por eso las preguntas de impedancia llegan antes del presupuesto y no después de la primera pieza.
- Las preguntas vuelven a propósito. La ingeniería devuelve una lista en lugar de un precio cuando un anillo, una distancia taladro-cobre, un puente de máscara o un punto de prueba no se pueden construir como están dibujados, y cada una de esas dudas es barata mientras el pedido sigue siendo un fichero.
Nada de eso cambia la intención del diseño; decide en qué se convierte ese diseño en la planta. Un juego de ficheros que llega con su lista de redes, su intención de apilado y sus cantidades deja a la ingeniería con poco que preguntar, y una duda sin responder se paga por panel y no por respuesta.
Cómo empezar
Envíe el conjunto de Gerbers o la BOM — o ambos — con el apilado, la cantidad y la fecha objetivo. Los protótipos vuelven en 1–3 días y las placas de volumen medio en 4–10 días, con plantillas de soldadura cortadas y entregadas en cuatro horas; la producción en serie se programa en cuanto se libera la BOM. Los mismos tipos de placa se rehacen para mercados distintos, y las páginas de industrias muestran qué cambia en cada sector.