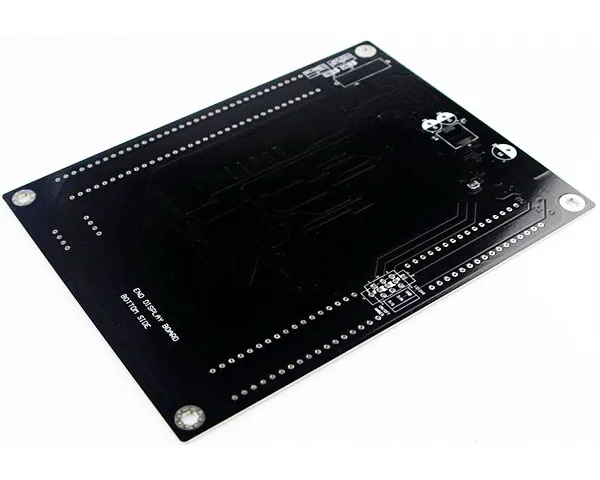
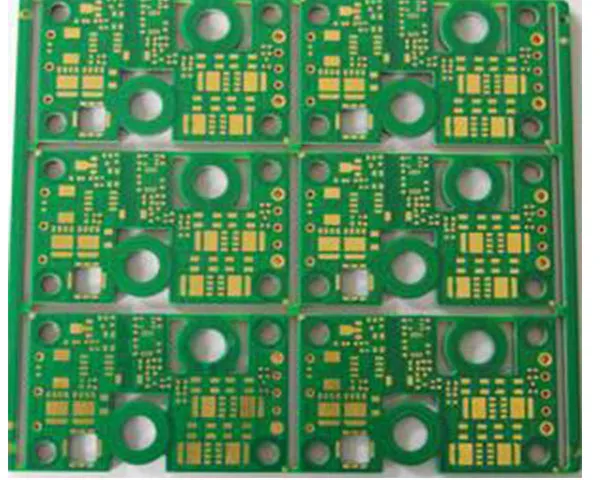
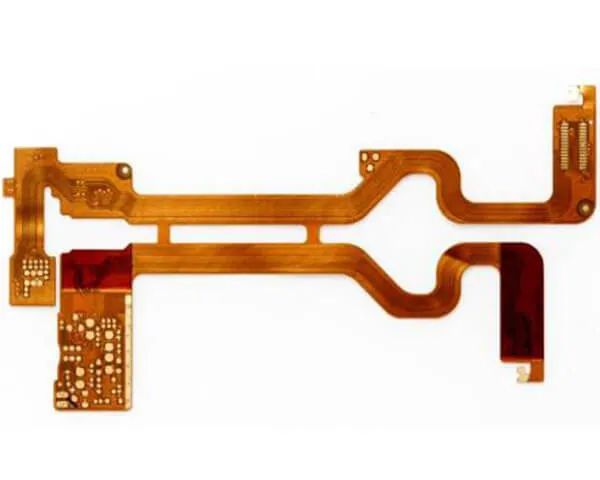
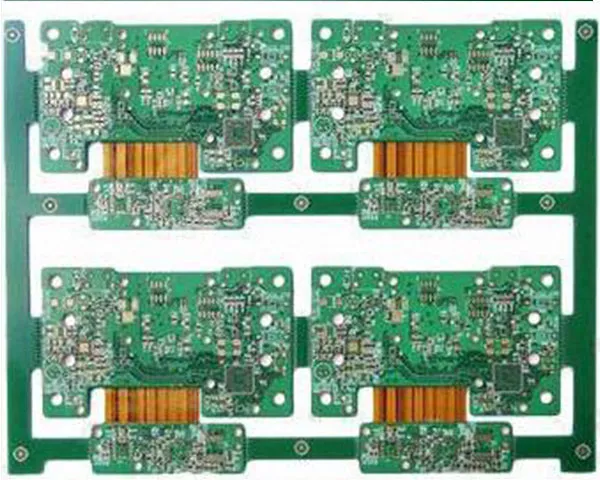
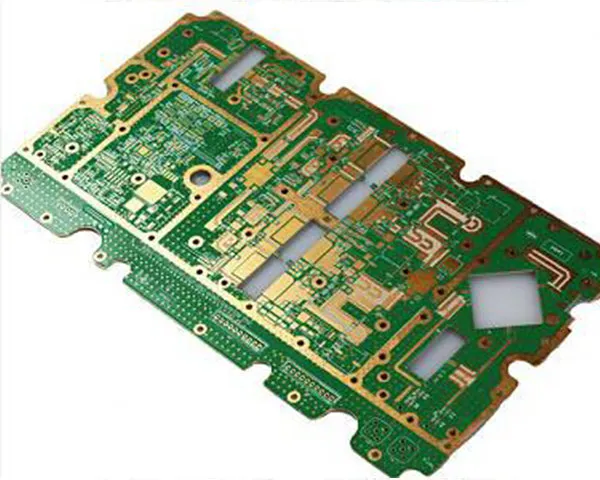
การผลิตแผ่นวงจรพิมพ์เป็นธุรกิจหลักของ Hitech Circuits กลุ่มแผ่นวงจรสิบกลุ่มผลิตที่เซินเจิ้น และขีดจำกัดของแต่ละกลุ่มเขียนเป็นตัวเลข ไม่ใช่คำคุณศัพท์: แข็ง 1–38 ชั้น เส้น/ช่องว่าง 0.06 mm เจาะเลเซอร์ 0.1 mm อัตราส่วน 15:1 ทองแดงชั้นนอกถึง 20 oz และแผงสูงสุด 580 × 1900 mm
โรงงานผลิตอะไรบ้าง
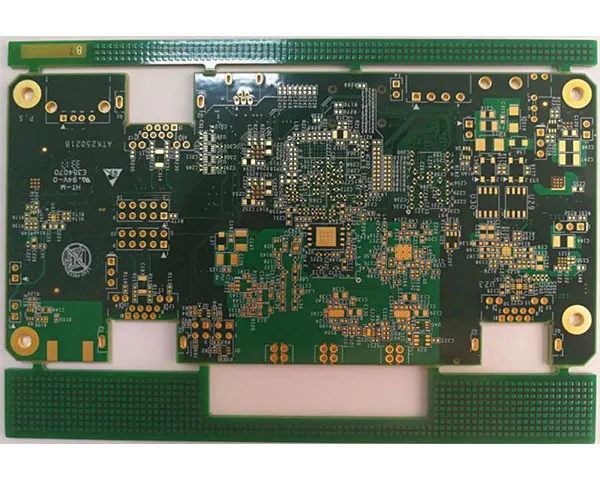
- แผ่นแข็งและหลายชั้น — 1–38 ชั้น บน FR-4, FR-4 Tg สูง, ลามิเนตปลอดฮาโลเจน, CEM1 และ FR-1 ตั้งแต่แผงต้นแบบเล็กจนถึงงานผลิตขนาด 580 × 1900 mm
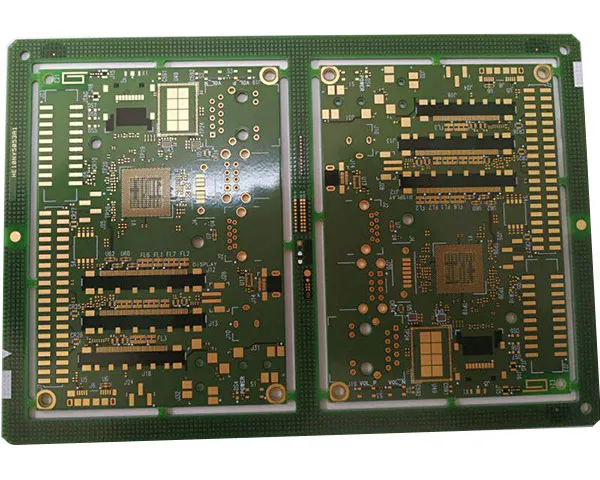
- แผ่น HDI — สแตกอัป 1+N+1, 2+N+2, 1+1+N+1+1 และ 3+N+3 พร้อมไมโครเวียเลเซอร์และเทคโนโลยี ELIC
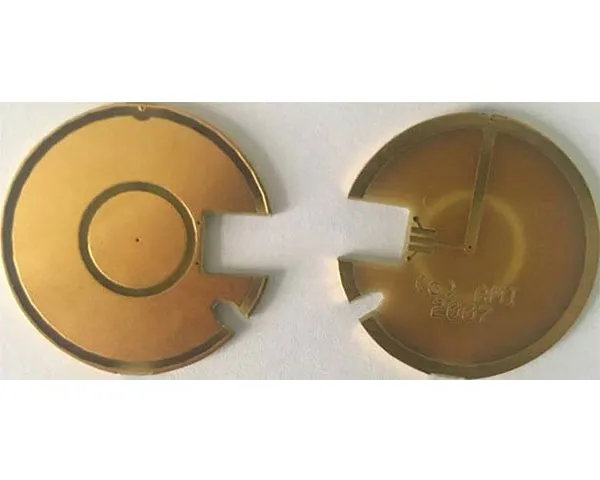
- เฟลกซ์และเฟลกซ์แข็ง — 1–12 ชั้น บน Kapton, PI และ PET ประกบกับส่วนแข็ง FR-4 เส้น/ช่องว่าง 0.05 mm พร้อมแผ่นเสริม PI, PET, FR-4 หรือสแตนเลส
- เมทัลคอร์ — โครงสร้าง MCPCB อะลูมิเนียม ทองแดง และ COB ขนาด 5 × 5 mm ถึง 1900 × 480 mm รองรับทองแดง 18–240 µm สำหรับงาน LED กำลังไฟ และการระบายความร้อน
- ซับสเตรตเซรามิก — อะลูมินา 96 % และ 98 % อะลูมิเนียมไนไตรด์ และเบริลเลียมออกไซด์ ด้วยกระบวนการฟิล์มบาง ฟิล์มหนา และ DCB สำหรับงาน −55 °C ถึง 850 °C
- ทองแดงหนา ความถี่สูง และต้นแบบเร็ว — ทองแดงชั้นนอกถึง 20 oz ลามิเนต Rogers, Arlon, Taconic และ Nelco ที่คุมอิมพีแดนซ์ ±10 % พร้อมต้นแบบภายใน 1–3 วัน
รายละเอียดที่ตัดสินราคา
สี่จุดตัดสินความเสี่ยงส่วนใหญ่ของงานออกแบบ: จำนวนชั้นและความกว้างลายต่ำสุด น้ำหนักทองแดง ค่าคลาดเคลื่อนอิมพีแดนซ์ และเอกสารที่การอนุมัติภายในของลูกค้าต้องการ ทั้งสี่ข้อถูกตรวจใน DFM, DFA และ DFT ก่อนเสนอราคา ปัญหาสแตกอัป การจัดแผง (panelisation) หรือระยะห่างจึงถูกพบ ตอนที่ยังแก้ได้ถูก
ผิวสำเร็จถูกกำหนดพร้อมสแตกอัป — HASL, HASL ปลอดตะกั่ว, ENIG, ENEPIG, เงินจุ่ม, ดีบุกจุ่ม flash gold, golden finger, OSP, หมึกคาร์บอน และ peelable mask ทำในโรงงานเอง — และขีดจำกัด กระบวนการทั้งหมดอยู่ในหน้า ขีดความสามารถการผลิต PCB
เมื่อแผงไปต่อที่การประกอบและการประกอบสำเร็จรูป หน้า ประกอบ PCB ในจีน อธิบายวิธีเสนอราคาการผลิต การจัดหาชิ้นส่วน และการประกอบเป็นคำสั่งซื้อเดียว
เมื่อทุกขีดจำกัดผ่าน แต่การรวมกันไม่ผ่าน
ตารางขีดความสามารถอ่านทีละบรรทัด และงานออกแบบอาจอยู่ในทุกบรรทัด แต่การรวมกันหลุดออกนอกหน้าต่าง กระบวนการไปแล้ว สิ่งที่ไลน์เปิดและปิดคือคุณสมบัติเป็นคู่ ไม่ใช่ทีละข้อ และคู่เหล่านี้คือคู่ที่ถูกส่งกลับ จากการตรวจบ่อยที่สุด
- ลายละเอียดบนทองแดงหนา. การกัดกัดทองแดงออกจากด้านบนและด้านข้างของลายพร้อมกัน ชั้นยิ่งหนา ความ กว้างสำเร็จก็ยิ่งห่างจากฟิล์มมากขึ้น ความกว้างที่เป็นงานปกติบนฟอยล์บางกลายเป็นงานพิเศษบนชั้นหนา และการ ขอทั้งสองอย่างที่ค่าสุดท้ายทำให้แผงออกนอกหน้าต่างมาตรฐาน ไม่ใช่เข้าไปอยู่ที่ขอบของมัน
- รูเล็กที่สุดในแผงหนาที่สุด. อัตราส่วนภาพคือการหาร ไม่ใช่ขนาด การลดเส้นผ่านศูนย์กลางสำเร็จลงครึ่ง หนึ่งเพิ่มอัตราส่วนเป็นสองเท่าที่ความหนาเดิม และเมื่อเลยจุดหนึ่ง น้ำยาชุบจะแลกเปลี่ยนในรูไม่สะดวกอีก ผนังรูจึงชุบไม่สม่ำเสมอ การขอรูเล็กสุดกับการขอแผงหนาจึงเป็นการตัดสินใจครั้งเดียว ไม่ใช่สองครั้ง
- ขอบนอกรูปใหญ่บนแผงบาง. แผงบางจะโก่งระหว่างการกัด การชุบ และการอัด และยิ่งขอบนอกใหญ่ ค่าความแบน ก็ยิ่งเคลื่อน แผงใหญ่ที่บางจึงถูกตัดสินด้วยความแบนก่อนคุณสมบัติอื่น
- รูเจาะเลเซอร์ใต้ทองแดงผิวหนา. เลเซอร์หยุดที่แพดชั้นในที่เล็งไว้ ทองแดงยิ่งหนาหรือชุบหนา ระยะลงจอด ก็ยิ่งมีระยะเผื่อน้อยลง และต้องปรับสูตรเจาะของ HDI ให้เข้ากับมันมากขึ้น
- เป้าอิมพีแดนซ์หลังรอบอัดทุกครั้ง. การอัดวัสดุฐานแต่ละครั้งปิดความหนาไดอิเล็กทริกภายในช่วงคลาด เคลื่อน และคูปองอิมพีแดนซ์วัดได้หลังจากการนั้นเท่านั้น สแตกอัปที่มีรอบอัดมากจึงมีโอกาสที่เป้าจะเคลื่อน มากกว่า งานที่ควบคุมอิมพีแดนซ์จึงถูกกำหนดที่ขั้นสแตกอัป ไม่ใช่แก้บนแผงที่เสร็จแล้ว
- ผิวสำเร็จหลายแบบบนแผงเดียว. ขอบก้านทองคำ พื้นที่บัดกรี และหน้าสัมผัสหมึกคาร์บอน คือสามกระบวนการ บนขอบนอกรูปเดียว แต่ละอย่างเพิ่มงานมาสก์ อ่าง หรือการอบ แผงจึงถูกคิดราคาเป็นผลรวมของเส้นทางที่ต้องใช้ ไม่ใช่เส้นทางเดียวที่เพิ่มขั้นตอน
ด้วยเหตุนี้ ใบเสนอราคาจึงเขียนจากคู่ที่ตึงที่สุดในคำขอ ไม่ใช่จากตัวเลขที่ดีที่สุดของแต่ละบรรทัด การระบุว่า ขนาดใดตรึงไว้และขนาดใดขยับได้จึงมีค่ามากกว่าการแจ้งค่าสุดท้ายของทุกบรรทัด เพราะการผ่อนสมาชิกข้างหนึ่งของ คู่มักถูกกว่าการให้กระบวนการยึดทั้งสองข้างไว้ หน้าขีดความสามารถ แสดงแต่ละบรรทัด แยกกัน และการตรวจคือสิ่งที่นำบรรทัดเหล่านั้นกลับมาประกอบกัน
แผงเปล่าและการประกอบในโรงงานเดียว
การผลิตเป็นเพียงครึ่งเดียวของงาน สาย SMT 4 สายติดตั้งชิ้นส่วน 6 ล้านชิ้นต่อวัน ในแพ็กเกจ 01005 และ 0201 ที่พิทช์เล็กถึง 4 mil (0.1 mm) สาย DIP 3 สายรองรับงานผ่านรู 1.6 ล้านชิ้นต่อวัน และการซ่อม BGA, re-balling และตรวจ X-ray ครอบจุดเชื่อมที่มองไม่เห็น สายไฟฮาร์เนสและ การประกอบสำเร็จรูปตามมาในอาคารเดียวกัน สินค้าจึงส่งออกเป็นชุดสำเร็จได้ ไม่ใช่แผงบวกชิ้นส่วนแยก
ระบบคุณภาพเดียวสำหรับทุกชนิดแผง
ฐานคือ ISO 9001:2015 เสริม IATF 16949:2016 และ ISO 13485:2016 สำหรับงานยานยนต์และการแพทย์ พร้อม ISO 14001 และ ISO 45001 ผลิตตาม IPC-6012B และ IPC-A-600H ได้รับการรับรอง UL เลขที่ E354070 และเป็นไปตาม RoHS ภาพใบรับรองที่ออกแล้วเผยแพร่ใน หน้าใบรับรอง
วิธีเลือกจากสิบเอ็ดกลุ่มแผง
แผงถูกกำหนดด้วยสิ่งที่งานออกแบบต้องทน และกลุ่มแผงตามมาจากตรงนั้น หน้าเหล่านี้ไม่ใช่แคตตาล็อก ที่อ่านเรียงลำดับ
- แผงที่ต้องงอหรือพับ อยู่ในกลุ่มเฟลกซ์และเฟลกซ์แข็ง ซึ่งรัศมีการโค้งงอและตำแหน่งแผ่นเสริมเป็นตัวกำหนดสแตกอัป ไม่ใช่จำนวนชั้น
- ความหนาแน่นมากกว่าพื้นที่ ดันงานออกแบบเข้าสู่ HDI เมื่อการเดินลายออกใต้แพ็กเกจพิทช์ละเอียด ไม่พอดีกับจำนวนชั้นที่แผงมาตรฐานรองรับได้อีกต่อไป
- ความร้อนที่ต้องออกทางแผง ไปที่เมทัลคอร์ หรือ เซรามิก ส่วนกระแสที่ต้องวิ่งผ่านทองแดงไปที่ทองแดงหนา ทั้งสองข้อมาจากค่าอุณหภูมิหรือค่ากระแส ไม่ใช่จากความชอบในลามิเนต
- ความถี่และอุณหภูมิแวดล้อม ตัดรายชื่อลามิเนตก่อนจะถามคำถามเชิงกลใด ๆ จึงต้องตรวจงานความถี่สูง และเซรามิกกับสแตกอัปเป็นลำดับแรก
- งานออกแบบที่สองชั้นไม่พอ ไปที่หลายชั้น เพื่อความหนาแน่น ของการเชื่อมต่อ ไม่ใช่เพื่อจำนวนชั้นที่มากกว่า
ไม่ใช่ทั้งสิบเอ็ดหน้าเป็นกลุ่มวัสดุทั้งหมด หน้าแผงสองหน้าอธิบายการเชื่อมต่อสองชั้นที่เรียบง่ายที่สุด และคู่มือออกแบบทองแดงหนาเป็นเอกสารวิธี ไม่ใช่สินค้าที่สั่งผลิต ทุกกลุ่มผลิตบนสายการผลิตเดียวกัน งานออกแบบที่ย้ายจากกลุ่มหนึ่งไปอีกกลุ่มจึงยังใช้ผู้ผลิตเดิม แต่สแตกอัป เครื่องมือ และราคาเปลี่ยนไป
สิ่งที่แยกงานต้นแบบออกจากงานผลิตจำนวนมาก
ชุด Gerber เดียวกันถูกเสนอราคาบนเส้นต้นทุนสองแบบต่างกันตามจำนวน และความต่างที่สำคัญเป็นเรื่อง โครงสร้าง ไม่ใช่เทคนิค
- การจัดแผงจ่ายครั้งเดียวหรือจ่ายทุกแผง งานต้นแบบวางบนขนาดแผงมาตรฐาน ส่วนงานผลิตจำนวนมาก จัดแผงตามโครงร่างของลูกค้า และพื้นที่ที่เสียไปนอกโครงร่างนั้นจ่ายในทุกแผงของล็อต
- สแตกอัปมาจากคลังมาตรฐานหรือต้องสร้างขึ้น โครงสร้าง FR-4 มาตรฐานเข้าสายได้ทันที ส่วนโครงสร้างเฉพาะต้องอัดและตัดขวางตรวจก่อน และการทดลองนั้นเป็นของคำสั่งซื้อที่ทำให้เกิด
- ลามิเนตพิเศษซื้อเป็นแพ็กของผู้ผลิต งานความถี่สูงหรือเซรามิกแบกแพ็กเต็มของผู้ผลิตไว้ ไม่ว่าแผงจะใช้หมดหรือไม่ จำนวนน้อยจึงจ่ายค่าวัสดุที่ไม่ได้ใช้
- เอกสารคุณภาพเป็นต้นทุนต่อล็อต รายงานชิ้นงานแรก (FAI) การตัดขวางตรวจ และชิ้นทดสอบอิมพีแดนซ์ ผลิตเป็นรายล็อต จึงเป็นสัดส่วนใหญ่ในคำสั่งซื้อเล็ก และเป็นสัดส่วนเล็กในคำสั่งซื้อใหญ่
การเสนอราคาจึงคิดเป็นล็อต ไม่ใช่เป็นแผง และราคาต่อแผงขยับตามจำนวนแม้ไม่มีอะไรเปลี่ยนในงานออกแบบ
เกิดอะไรขึ้นระหว่างชุด Gerber กับโปรแกรมการผลิต
คำสั่งซื้อไม่ได้วิ่งตรงจากไฟล์ของลูกค้าไปถึงดอกสว่าน ก่อนอื่นขั้นงานวิศวกรรมก่อนการผลิตแปลงฟิล์มเป็น เครื่องมือและโปรแกรม และส่วนใหญ่ของสิ่งที่ใบเสนอราคาการถามถึงเป็นของขั้นนี้
- ฟิล์มไม่ได้พาเน็ตมา. ชุด Gerber อธิบายรูปทรงของทองแดง แต่ไม่ได้บอกว่ารูปทรงใดเป็นวงจรเดียวกัน การทดสอบทางไฟฟ้าถูกเขียนโปรแกรมจากเน็ตลิสต์ งานที่สร้างจากฟิล์มอย่างเดียวจึงถูกพิสูจน์ด้วยความต่อเนื่อง ระหว่างสิ่งที่แบบแสดง ไม่ใช่การเชื่อมต่อตามที่ผู้ออกแบบตั้งใจ
- หน่วยที่บวนการผลิตคือพาเนล. ขอบเผื่อ รูอ้างอิง ฟีดูเชียล และเส้นทางตัดขอบ อยู่บนพาเนลไม่ใช่บนแผง และวิธีจัดวางขอบนอกรูปเป็นตัวกำหนดจำนวนรอยตัดที่แผงต้องใช้และวิธีที่ล็อตถูกจับถือ
- ฟิล์มถูกชดเชยก่อนการฉายแสง. การชดเชยการกัดขยายหรือลดรูปทรงที่วาดไว้ให้ขนาดสำเร็จลงตรงตามที่แบบ กำหนด ช่องเปิดมาสก์ถูกขยายเพื่อคงสะพานระหว่างแพด และซิลค์ถูกเทียบกับความกว้างที่เครื่องพิมพ์รับได้ ฟิล์มที่ขึ้นไลน์ไม่ใช่ไฟล์ที่ส่งมา
- สแตกอัปคำนวณย้อนจากเป้า. การควบคุมอิมพีแดนซ์คือผลลัพธ์ ไม่ใช่วัตถุดิบ ความกว้างลายและความหนา ไดอิเล็กทริกที่ให้เป้านั้นคำนวณจากคุณสมบัติของวัสดุฐาน และคำตอบอาจต่างจากสแตกอัปที่แบบวาดไว้ คำถาม เรื่องอิมพีแดนซ์จึงมาถึงก่อนใบเสนอราคา ไม่ใช่หลังชิ้นแรก
- คำถามกลับมาโดยเจตนา. วิศวกรรมส่งคืนรายการแทนราคา เมื่อวงแหวน ระยะรูถึงทองแดง สะพานมาสก์ หรือจุด ทดสอบทำตามแบบไม่ได้ และแต่ละข้อนั้นถูกตราบใดที่คำสั่งซื้อยังเป็นไฟล์
ทั้งหมดนี้ไม่ได้เปลี่ยนเจตนาของเลย์เอาต์ แต่เป็นตัวกำหนดว่าเลย์เอาต์นั้นจะกลายเป็นอะไรบนไลน์ ชุดไฟล์ที่มา พร้อมเน็ตลิสต์ เจตนาของสแตกอัป และจำนวนที่ต้องการ ทำให้วิศวกรรมเหลือคำถามให้ถามน้อย และคำถามที่ไม่มี คำตอบถูกจ่ายเป็นรายพาเนล ไม่ใช่รายคำตอบ
เริ่มต้นอย่างไร
ส่งไฟล์ Gerber หรือ BOM — หรือทั้งสองอย่าง — พร้อมสแตกอัป จำนวน และวันที่ต้องการ ต้นแบบคืนใน 1–3 วัน แผงปริมาณปานกลาง 4–10 วัน บล็อกพิมพ์ตัดและส่งภายในสี่ชั่วโมง การผลิตจำนวนมากจัดคิวเมื่อ BOM ถูกปล่อย ชนิดแผงเดียวกันถูกผลิตซ้ำสำหรับตลาดต่าง ๆ และ หน้าอุตสาหกรรม แสดงสิ่งที่แตกต่างในแต่ละกลุ่มธุรกิจ