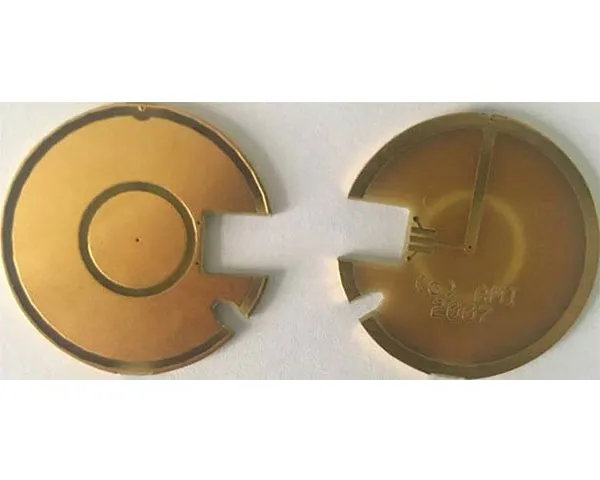
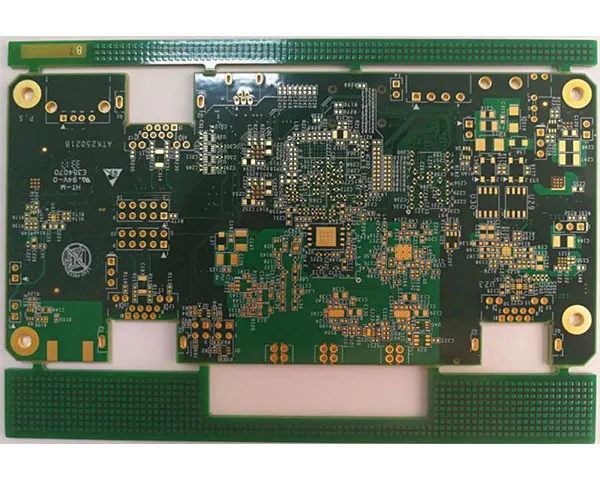
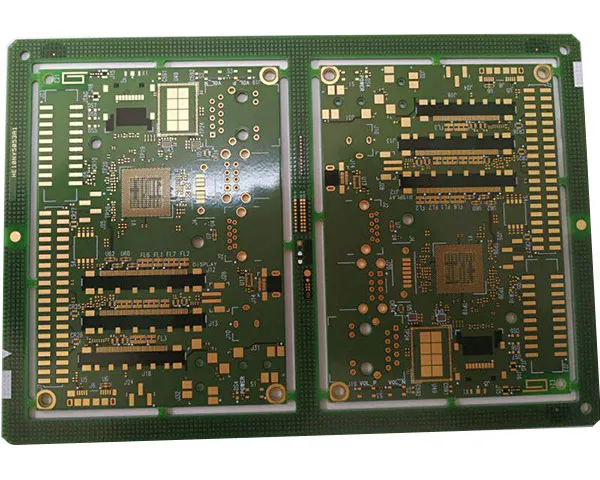
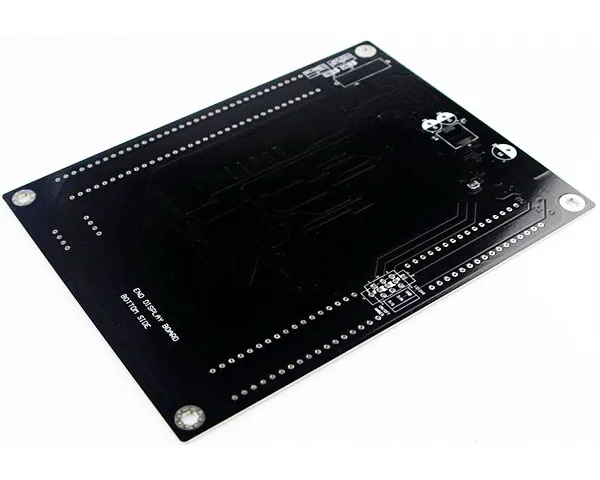
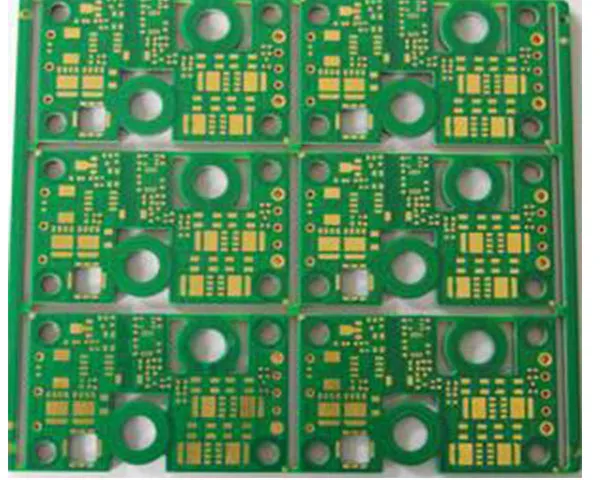
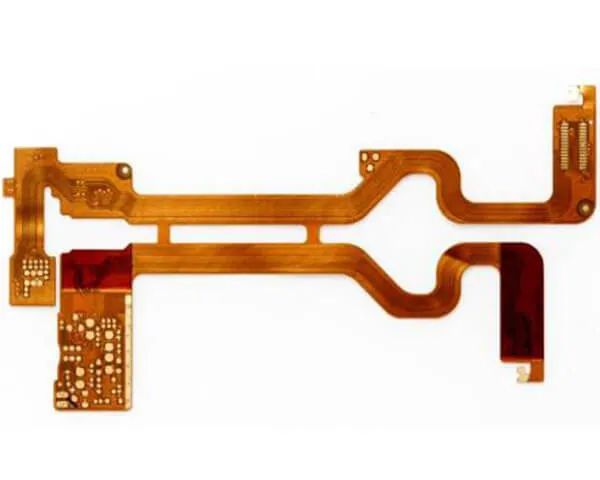
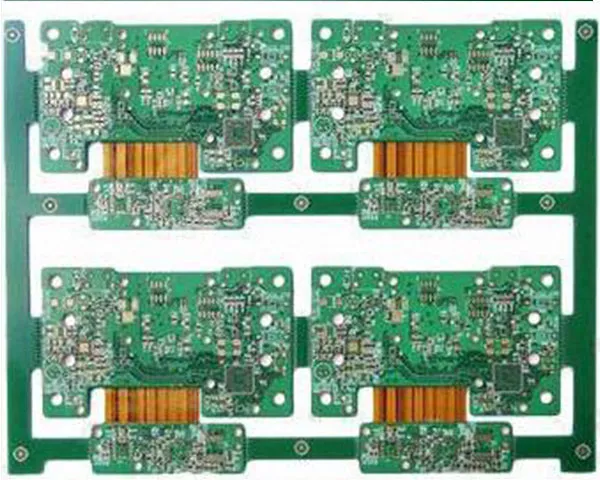
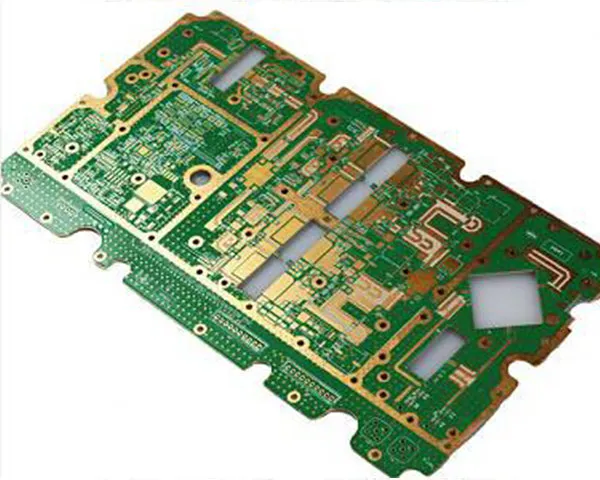
Gia công bo mạch in là hoạt động cốt lõi của Hitech Circuits. Mười nhóm bo mạch được sản xuất tại Thâm Quyến, và các giới hạn của chúng được công bố bằng con số thay vì tính từ: bo mạch cứng 1–38 lớp, đường mạch/khoảng cách 0,06 mm, lỗ laser 0,1 mm, tỷ lệ 15:1, đồng lớp ngoài đến 20 oz và panel tối đa 580 × 1900 mm.
Nhà máy sản xuất những gì
- Bo mạch cứng và nhiều lớp — 1–38 lớp trên FR-4, FR-4 Tg cao, laminate không halogen, CEM1 và FR-1, từ panel mẫu nhỏ đến khuôn sản xuất 580 × 1900 mm.
- Bo mạch HDI — cấu trúc 1+N+1, 2+N+2, 1+1+N+1+1 và 3+N+3 với microvia laser và công nghệ ELIC.
- Mạch flex và rigid-flex — 1–12 lớp trên Kapton, PI và PET, dán vào phần cứng FR-4, đường mạch/khoảng cách 0,05 mm, gia cường bằng PI, PET, FR-4 hoặc thép không gỉ.
- Bo mạch metal-core — kết cấu nhôm, đồng và COB MCPCB từ 5 × 5 mm đến 1900 × 480 mm, mang đồng 18–240 µm cho thiết kế LED, nguồn và tản nhiệt.
- Đế gốm — alumina 96 % và 98 %, nhôm nitride và beryllium oxide theo công nghệ màng mỏng, màng dày và đồng liên kết trực tiếp (DCB), cho thiết kế từ −55 °C đến 850 °C.
- Bo mạch đồng dày, tần số cao và hàng gấp — đồng lớp ngoài đến 20 oz, laminate Rogers, Arlon, Taconic và Nelco với trở kháng giữ trong ±10 %, mẫu thử trong vòng 1–3 ngày.
Những chi tiết quyết định báo giá
Bốn điểm giải quyết phần lớn rủi ro của một thiết kế: số lớp và chiều rộng đường mạch tối thiểu, khối lượng đồng, dung sai trở kháng, và bộ hồ sơ mà khách hàng cần cho phê duyệt nội bộ. Tất cả đều được xem xét trong DFM, DFA và DFT trước khi báo giá, nên vấn đề về cấu trúc lớp, panel hay khoảng cách được phát hiện khi chi phí sửa còn thấp.
Xử lý bề mặt được chốt cùng lúc với cấu trúc lớp — HASL, HASL không chì, ENIG, ENEPIG, bạc nhúng, thiếc nhúng, flash gold, golden finger, OSP, mực carbon và mask bóc được xử lý tại chỗ — và toàn bộ giới hạn công nghệ nằm trên trang năng lực gia công PCB.
Khi bo mạch tiếp tục sang lắp ráp và lắp ráp thành phẩm, trang lắp ráp PCB tại Trung Quốc giải thích cách gia công, cung ứng linh kiện và lắp ráp được báo giá như một đơn hàng.
Khi mọi giới hạn đều đạt mà tổ hợp thì không
Bảng năng lực được đọc theo từng dòng, và một thiết kế có thể nằm gọn trong mọi dòng trong khi tổ hợp đã ra ngoài cửa sổ công nghệ. Thứ mà một dây chuyền mở ra và đóng lại là một cặp đặc tính, không phải một đặc tính đơn lẻ, và những cặp dưới đây là những cặp hay bị trả lại từ khâu xem xét nhất.
- Đường mạch mảnh trên đồng dày. Ăn mòn lấy đồng từ mặt trên của đường mạch và từ hông cùng một lúc, nên lớp càng dày thì chiều rộng hoàn thiện càng xa bản phim. Một chiều rộng bình thường trên lá mỏng trở thành công việc đặc biệt trên lớp dày, và đòi cả hai ở mức tận cùng sẽ đẩy bo mạch ra khỏi cửa sổ tiêu chuẩn thay vì đưa nó tới sát mép cửa sổ.
- Lỗ nhỏ nhất trên bo mạch dày nhất. Tỷ lệ khung là một phép chia, không phải một kích thước: giảm đường kính hoàn thiện đi một nửa sẽ nhân đôi tỷ lệ ở cùng độ dày, và qua một điểm nào đó dung dịch mạ không còn trao đổi dễ dàng bên trong lỗ nên thành lỗ mạ không đều. Yêu cầu lỗ nhỏ nhất và yêu cầu panel dày vì vậy là một quyết định, không phải hai.
- Đường bao lớn trên bo mạch mỏng. Panel mỏng cong trong quá trình ăn mòn, mạ và ép, và đường bao càng lớn thì các giá trị độ phẳng càng dời xa; vì thế bo mạch lớn mà mỏng được đánh giá bằng độ phẳng trước, bằng đặc tính sau.
- Via khoan laser dưới lớp đồng bề mặt dày. Tia laser dừng lại trên pad lớp trong mà nó nhắm tới, nên lớp đồng đó càng dày hoặc mạ càng dày thì chỗ tiếp đất càng ít dư địa và càng phải chỉnh công thức khoan HDI cho khớp với nó.
- Mục tiêu trở kháng sau mỗi chu kỳ ép. Mỗi lần ép vật liệu lớp đóng độ dày điện môi trong một dung sai, và coupon trở kháng chỉ đo được sau đó, nên cấu trúc lớp có nhiều chu kỳ ép sẽ tích lũy nhiều cơ hội để mục tiêu trôi — vì thế thiết kế có kiểm soát trở kháng được chốt ở bước cấu trúc lớp chứ không sửa trên panel đã hoàn thiện.
- Nhiều xử lý bề mặt trên cùng một panel. Mép ngón tay vàng, vùng hàn và tiếp điểm mực carbon là ba quy trình trên một đường bao; mỗi quy trình thêm công đoạn che chắn, một bể hoặc một lần sấy, nên bo mạch được báo giá như tổng các tuyến cần dùng chứ không phải một tuyến kèm thêm vài bước.
Vì vậy báo giá được viết theo cặp ngặt nhất trong yêu cầu, không theo con số thuận lợi nhất của từng dòng. Nêu rõ kích thước nào cố định và kích thước nào có thể dời đi có giá trị hơn là báo mức tận cùng của mọi dòng, bởi nới một vế của cặp thường rẻ hơn đòi quy trình giữ cả hai vế. Trang năng lực gia công công bố từng dòng riêng lẻ; khâu xem xét là thứ ghép các dòng đó lại với nhau.
Bo mạch trần và lắp ráp trong cùng một nhà máy
Gia công chỉ là một nửa công việc. Bốn dây chuyền SMT gắn 6 triệu linh kiện mỗi ngày với cỡ 01005 và 0201, bước chân xuống tới 4 mil (0,1 mm); ba dây chuyền DIP xử lý 1,6 triệu chi tiết xuyên lỗ mỗi ngày; sửa BGA, re-balling và kiểm tra X-ray bao phủ những mối hàn không thể nhìn thấy. Lắp ráp dây cáp, bó dây và lắp ráp thành phẩm diễn ra trong cùng toà nhà, nên sản phẩm có thể giao như một thiết bị hoàn chỉnh thay vì bo mạch kèm linh kiện rời.
Một hệ thống chất lượng cho mọi loại bo mạch
ISO 9001:2015 là nền tảng, thêm IATF 16949:2016 và ISO 13485:2016 cho hàng ô tô và y tế, cùng ISO 14001 và ISO 45001. Bo mạch được sản xuất theo IPC-6012B và IPC-A-600H, được UL công nhận dưới mã E354070 và đáp ứng RoHS; bản scan chứng chỉ đã cấp được công bố trên trang chứng chỉ.
Chọn giữa mười một nhóm bo mạch
Bo mạch được xác định bởi điều mà thiết kế phải chịu đựng, và nhóm bo mạch theo đó mà ra. Những trang này không phải một danh mục để đọc lần lượt.
- Bo mạch phải uốn hoặc gập thuộc về mạch flex và rigid-flex, nơi bán kính uốn và cách bố trí gia cường quyết định cấu trúc lớp chứ không phải số lớp.
- Mật độ thay cho diện tích đẩy thiết kế sang HDI khi việc đi dây thoát dưới vỏ bọc bước chân mịn không còn vừa với số lớp mà một panel tiêu chuẩn chịu được.
- Nhiệt phải thoát qua bo mạch đi sang metal-core hoặc gốm; dòng điện phải chạy qua đồng đi sang đồng dày. Cả hai đều xuất phát từ một con số nhiệt hoặc dòng điện, không phải từ sở thích vật liệu.
- Tần số và nhiệt độ môi trường thu hẹp danh sách laminate trước mọi câu hỏi cơ khí, nên các yêu cầu tần số cao và gốm được đối chiếu với cấu trúc lớp trước tiên.
- Thiết kế vượt quá hai lớp chuyển sang nhiều lớp vì mật độ kết nối, không phải vì muốn nhiều lớp hơn.
Không phải cả mười một trang đều là nhóm vật liệu: trang bo mạch hai mặt mô tả kiểu kết nối hai lớp đơn giản nhất, còn hướng dẫn thiết kế đồng dày là tài liệu phương pháp chứ không phải sản phẩm. Mọi nhóm đều chạy trên cùng dây chuyền, nên thiết kế chuyển từ nhóm này sang nhóm khác vẫn giữ nhà cung cấp, nhưng cấu trúc lớp, khuôn và giá đều thay đổi.
Điều gì tách lô mẫu khỏi lô sản xuất
Cùng một bộ Gerber được báo giá trên hai dòng chi phí khác nhau tùy số lượng, và những khác biệt quan trọng mang tính cấu trúc chứ không phải kỹ thuật.
- Việc lên panel trả một lần hoặc trả trên từng bo mạch. Mẫu thử nằm trên khổ panel tiêu chuẩn; đơn hàng sản xuất được lên panel theo đường bao của khách, và diện tích mất đi ngoài đường bao đó phải trả trên mọi panel của lô.
- Cấu trúc lớp lấy từ thư viện tiêu chuẩn hoặc phải dựng. Kết cấu FR-4 tiêu chuẩn vào thẳng dây chuyền; kết cấu riêng phải ép và cắt ngang kiểm tra trước, và lần thử đó thuộc về đơn hàng đã gây ra nó.
- Laminate đặc biệt mua theo kiện của nhà sản xuất. Đơn hàng tần số cao hoặc gốm mang theo cả kiện của nhà sản xuất dù panel có dùng hết hay không, nên số lượng nhỏ phải trả cho vật liệu không dùng đến.
- Tài liệu chất lượng là chi phí theo lô. Báo cáo chi tiết đầu tiên (FAI), mặt cắt ngang và mẫu đo trở kháng được làm theo lô, nên chúng chiếm tỷ trọng lớn trong đơn nhỏ và nhỏ trong đơn lớn.
Vì vậy báo giá tính cho một lô chứ không phải một bo mạch, và giá mỗi bo mạch thay đổi theo số lượng ngay cả khi thiết kế không đổi.
Điều gì xảy ra giữa bộ Gerber và chương trình sản xuất
Đơn hàng không đi thẳng từ tệp của khách hàng tới mũi khoan. Trước đó một bước kỹ thuật tiền sản xuất biến bản phim thành dụng cụ và chương trình, và phần lớn những gì một báo giá gia công hỏi tới thuộc về bước này chứ không thuộc về thiết kế.
- Bản phim không mang net. Bộ Gerber mô tả các hình đồng; nó không nói hình nào tạo thành một mạch. Kiểm tra điện được lập trình từ danh sách net, nên một công việc dựng chỉ từ bản phim sẽ được chứng minh bằng tính liên tục giữa những gì bản vẽ thể hiện, không phải bằng kết nối mà người thiết kế muốn có.
- Đơn vị được gia công là panel. Dải dụng cụ, lỗ định vị, fiducial và đường phay bao nằm trên panel chứ không nằm trên bo mạch, và cách xếp các đường bao quyết định số nhát cắt mà một bo mạch cần cũng như cách lô hàng được cầm tay trong xưởng.
- Bản phim được bù trước khi in. Bù ăn mòn nới rộng hoặc thu hẹp các hình đã vẽ để kích thước hoàn thiện rơi đúng chỗ mà bản vẽ nêu, lỗ mở mask được nới để giữ cầu giữa các pad, và lớp silkscreen được đối chiếu với chiều rộng mà máy in giữ được. Tấm phim lên dây chuyền không phải là tệp đã gửi tới.
- Cấu trúc lớp được giải ngược từ mục tiêu. Trở kháng kiểm soát là một kết quả, không phải dữ liệu đầu vào: chiều rộng đường mạch và độ dày điện môi tạo ra mục tiêu được tính từ tính chất của vật liệu nền, và câu trả lời có thể khác với cấu trúc lớp mà bản vẽ thể hiện. Đó là lý do các câu hỏi về trở kháng đến trước báo giá chứ không phải sau chiếc bo mạch đầu tiên.
- Câu hỏi quay lại là có chủ đích. Khâu kỹ thuật trả về một danh sách thay vì một giá khi vành, khoảng cách từ lỗ tới đồng, cầu mask hay điểm test không thể làm như đã vẽ, và mỗi câu trong số đó đều rẻ khi đơn hàng còn là một tệp.
Không điều nào trong số đó thay đổi ý đồ của layout; nó quyết định layout sẽ trở thành gì trên xưởng. Một bộ tệp đến cùng danh sách net, ý đồ cấu trúc lớp và số lượng để lại cho khâu kỹ thuật rất ít điều phải hỏi, và một câu hỏi không được trả lời thì bị trả giá theo từng panel chứ không theo từng lần trả lời.
Cách bắt đầu
Gửi bộ Gerber hoặc BOM — hoặc cả hai — kèm cấu trúc lớp, số lượng và ngày cần. Mẫu thử trả trong 1–3 ngày và bo mạch lô vừa trong 4–10 ngày, stencil cắt và giao trong 4 giờ; sản xuất hàng loạt được lên lịch khi BOM được xác nhận. Các loại bo mạch này được làm lại cho nhiều thị trường khác nhau, và các trang ngành cho thấy điều gì thay đổi theo từng lĩnh vực.