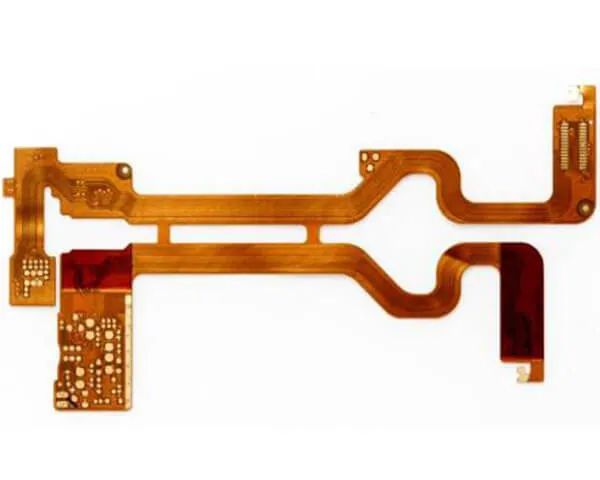
A fabricação de placas de circuito impresso é o núcleo da Hitech Circuits. Dez famílias de placa são produzidas em Shenzhen, e os limites por trás delas são publicados como números, não como adjetivos: 1–38 camadas rígidas, 0,06 mm de pista e espaço, vias perfuradas a laser de 0,1 mm, proporção de 15:1, cobre externo até 20 oz e painéis de até 580 × 1900 mm.
O que a fábrica produz
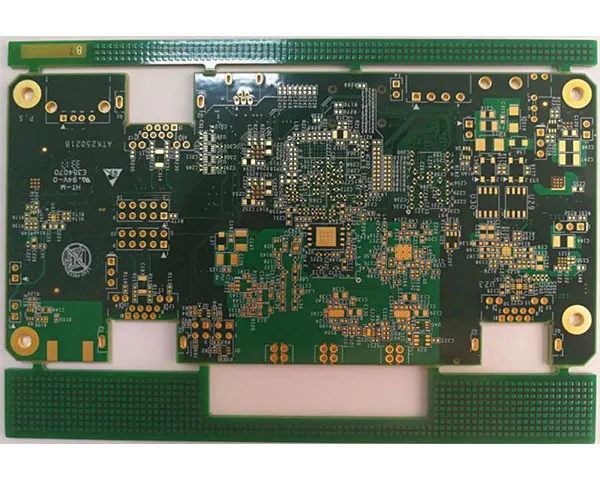
- Placas rígidas e multicamadas — 1–38 camadas em FR-4, FR-4 de alto Tg, laminado halogen-free, CEM1 e FR-1, do pequeno painel de protótipo ao ferramental de produção de 580 × 1900 mm.
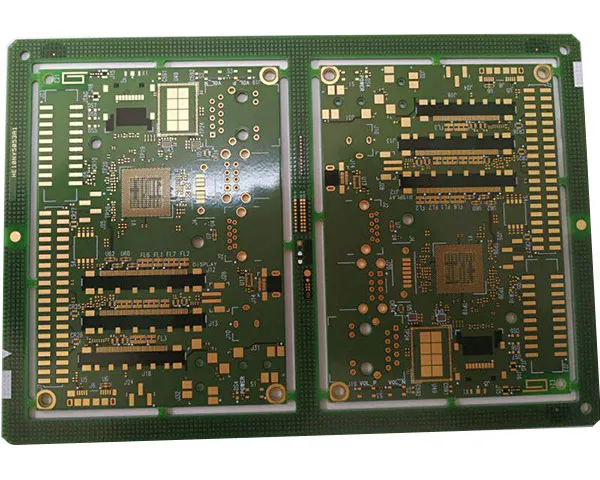
- Placas HDI — empilhamentos 1+N+1, 2+N+2, 1+1+N+1+1 e 3+N+3 com microvias a laser e tecnologia ELIC.
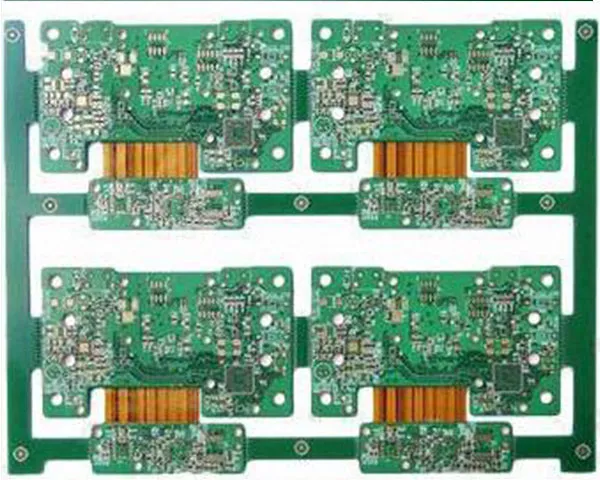
- Circuitos flexíveis e rígido-flexíveis — 1–12 camadas em Kapton, PI e PET, unidos a seções rígidas de FR-4, com 0,05 mm de pista e espaço e reforços de PI, PET, FR-4 ou aço inoxidável.
- Placas metal-core — construções MCPCB em alumínio, cobre e COB de 5 × 5 mm a 1900 × 480 mm, com 18–240 µm de cobre para projetos de LED, potência e térmicos.
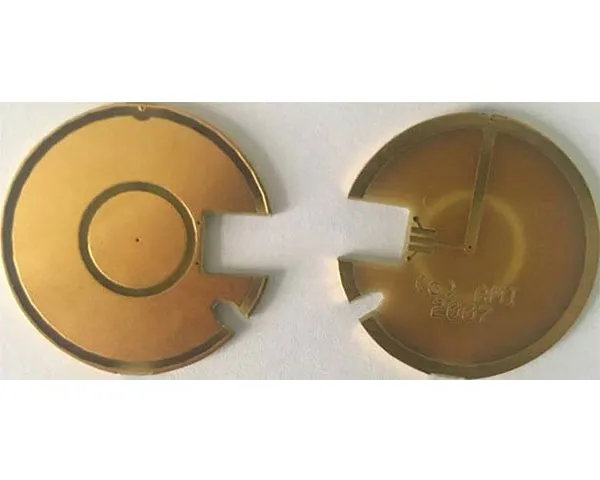
- Substratos cerâmicos — alumina 96 % e 98 %, nitreto de alumínio e óxido de berílio em película fina, película espessa e cobre ligado diretamente (DCB), para projetos de −55 °C a 850 °C.
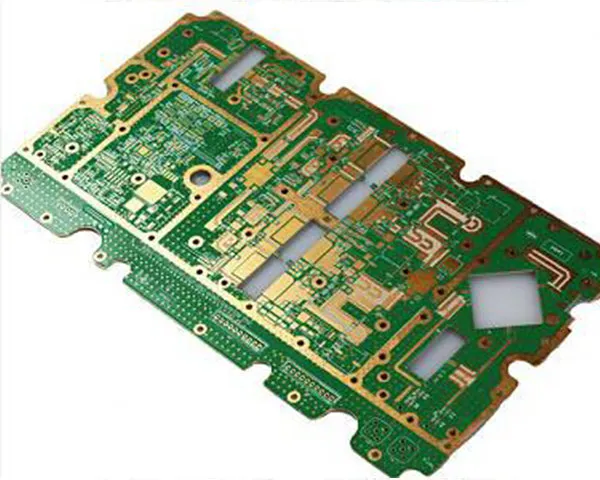
- Cobre pesado, alta frequência e protótipos rápidos — até 20 oz de cobre externo, laminados Rogers, Arlon, Taconic e Nelco com impedância mantida em ±10 %, e protótipos em 1–3 dias.
Os detalhes que decidem um orçamento
Quatro pontos resolvem a maior parte do risco de um projeto: número de camadas e largura mínima de pista, peso do cobre, tolerância de impedância e a documentação de que as aprovações do próprio cliente precisam. Todos são revisados em DFM, DFA e DFT antes do orçamento, então problemas de empilhamento, painelização ou folga aparecem enquanto ainda são baratos de corrigir.
O acabamento superficial é definido junto com o empilhamento — HASL, HASL sem chumbo, ENIG, ENEPIG, prata por imersão, estanho por imersão, flash gold, dedos de ouro, OSP, tinta de carbono e máscara removível são feitos na própria fábrica — e os limites completos de processo estão na página de capacidades de fabricação de PCB.
Quando as placas seguem para montagem e box build, a página de montagem de PCB na China mostra como fabricação, compra de componentes e montagem são cotadas como um único pedido.
Quando cada limite é cumprido e a combinação não
Uma tabela de capacidades lê-se linha a linha, e um projeto pode estar dentro de todas as linhas enquanto a combinação já sai da janela de processo. O que uma linha abre e fecha é um par de características, não uma só, e estes são os pares que mais voltam da revisão.
- Pistas finas sobre cobre espesso. O ataque químico retira cobre do topo da pista e da lateral ao mesmo tempo, então quanto mais espessa a camada, mais a largura final se afasta do fotolito. Uma largura de pista comum em folha fina é trabalho especial em camada espessa, e pedir as duas no limite tira a placa da janela padrão em vez de levá-la à borda.
- O furo mais pequeno na placa mais espessa. A relação de aspecto é uma divisão, não uma medida: reduzir o diâmetro final pela metade dobra a relação com a mesma espessura, e a partir de certo ponto a solução de cobre deixa de circular livremente dentro do barril e a parede metaliza de forma irregular. Pedir o furo mínimo e pedir um painel espesso é uma só decisão, não duas.
- Um contorno grande numa placa fina. Painéis finos empenam durante o ataque, a metalização e a prensagem, e quanto maior o contorno mais os valores de planicidade se movem; uma placa grande e fina é julgada primeiro pela planicidade e depois pelas características.
- Vias perfuradas a laser sob cobre superficial espesso. O laser para na pastilha interna que visa, então quanto mais espesso ou mais metalizado estiver esse cobre, menos margem tem a aterrissagem e mais a receita de furação HDI tem de ser ajustada a ela.
- Metas de impedância depois de cada ciclo de prensagem. Cada laminação fecha a espessura do dielétrico numa tolerância e o cupom só pode ser medido depois disso, então um empilhamento com mais ciclos de prensagem acumula mais chances de a meta derivar — é por isso que projetos com impedância controlada são fechados na fase de empilhamento e não corrigidos no painel acabado.
- Vários acabamentos num só painel. Borda de dedos de ouro, área soldável e contato de tinta de carbono são três processos sobre um único contorno; cada um acrescenta mascaramento, banho ou cura, então a placa é cotada como a soma das rotas de que precisa e não como uma rota com passos extras.
Por isso um orçamento é escrito contra o par mais exigente da consulta e não contra o número mais generoso de uma linha. Dizer quais medidas são fixas e quais podem mexer vale mais do que informar o extremo de cada linha, porque relaxar um dos membros do par costuma custar menos do que pedir ao processo que sustente os dois. A página de capacidades publica as linhas uma a uma; a revisão é o que as junta de novo.
Placa nua e montagem na mesma fábrica
A fabricação é apenas metade do trabalho. Quatro linhas SMT posicionam seis milhões de chips por dia em encapsulamentos 01005 e 0201, com passo de 4 mil (0,1 mm), três linhas DIP processam 1,6 milhão de peças de orifício passante por dia, e retrabalho de BGA, reballing e inspeção por raio X cobrem as soldas que não se veem. A montagem de cabos e chicotes e o box build seguem no mesmo prédio, então um produto pode ser expedido como unidade montada em vez de placas mais peças soltas.
Um sistema de qualidade para todos os tipos de placa
A ISO 9001:2015 é a base, com IATF 16949:2016 e ISO 13485:2016 somadas para trabalhos automotivos e médicos, e ISO 14001 e ISO 45001 ao lado. As placas são fabricadas conforme IPC-6012B e IPC-A-600H, reconhecidas pela UL sob o arquivo E354070 e em conformidade com a RoHS; as cópias dos certificados emitidos estão publicadas na página de certificações.
Escolher entre as onze famílias de placa
Uma placa define-se pelo que o projeto tem de suportar, e a família vem daí: estas páginas não são um catálogo para ler por ordem.
- Uma placa que precisa de dobrar ou de ser dobrada pertence ao flex e rígido-flexível, onde o raio de curvatura e a disposição dos reforços definem o empilhamento em vez do número de camadas.
- Densidade em vez de área leva um projeto ao HDI assim que o roteamento de fuga sob um encapsulamento de passo fino já não cabe nas camadas que um painel padrão consegue suportar.
- O calor que tem de sair pela placa vai para o metal-core ou para a cerâmica; a corrente que tem de passar pelo cobre vai para o cobre pesado. Ambos decorrem de um valor térmico ou de uma corrente, não de uma preferência por um laminado.
- A frequência e a temperatura ambiente reduzem a lista de laminados antes de qualquer questão mecânica; por isso os pedidos de alta frequência e de cerâmica são revistos primeiro contra o empilhamento.
- Um projeto que ultrapassa duas camadas passa para multicamadas por densidade de interconexão, não por um número de camadas maior.
Nem todas as onze páginas são famílias de material: a página de dupla face descreve a interconexão de duas camadas mais simples, e o guia de projeto de cobre pesado é um documento de método, não um produto. Todas as famílias correm nas mesmas linhas, por isso um projeto que passa de uma para outra mantém o fornecedor, mas muda de empilhamento, de ferramental e de preço.
O que separa um lote de protótipo de um lote de série
O mesmo conjunto de Gerbers é cotado em duas linhas de custo diferentes conforme a quantidade, e as diferenças que contam são estruturais e não técnicas.
- A painelização paga-se uma vez ou em cada placa. Um protótipo entra num formato de painel padrão; um pedido de série é painelizado ao contorno do cliente, e a área perdida fora desse contorno paga-se em cada painel da tiragem.
- O empilhamento vem de uma biblioteca padrão ou é construído. Construções FR-4 padrão entram direto na linha; uma construção à medida é primeiro prensada e cortada em seção metalográfica, e esse ensaio pertence ao pedido que o desencadeou.
- Um laminado especial compra-se por embalagem. Um pedido de alta frequência ou de cerâmica leva a embalagem completa do fabricante, consuma o painel tudo ou não; uma quantidade pequena paga material que não consome.
- Os documentos de qualidade são custos de lote. Relatórios de primeira peça, cortes metalográficos e corpos de prova de impedância são produzidos por lote, o que os torna uma parte grande de um pedido pequeno e uma parte pequena de um pedido grande.
Um orçamento cota portanto um lote e não uma placa, e o preço por placa mexe com a quantidade mesmo quando nada mudou no projeto.
O que acontece entre um conjunto de Gerber e um programa de produção
Um pedido não vai direto dos arquivos do cliente para a broca. Antes, uma etapa de engenharia de pré-produção transforma o fotolito em ferramental, e a maior parte do que um orçamento de fabricação pergunta pertence a essa etapa.
- O fotolito não carrega redes. Um conjunto de Gerber descreve formas de cobre; não diz quais formas formam um mesmo circuito. O teste elétrico é programado a partir de uma lista de redes, então um trabalho montado só a partir do fotolito é comprovado por continuidade entre o que o desenho mostra e não pela conectividade que o projetista pretendia.
- O que é processado é o painel. Faixas de ferramental, furos de referência, fiduciais e o caminho de fresagem ficam no painel e não na placa, e a forma de agrupar os contornos decide quantos cortes uma placa precisa e qual manuseio o lote recebe.
- O fotolito é compensado antes de ser impresso. A compensação de ataque alarga ou estreita as formas desenhadas para que a medida final caia onde o desenho manda, as aberturas de máscara são ampliadas para manter a ponte entre as pastilhas e a serigrafia é conferida contra o que a impressora consegue reter. O filme que entra na linha não é o arquivo que chegou.
- O empilhamento é resolvido de trás para a frente a partir da meta. Impedância controlada é resultado, não dado de entrada: a largura de pista e a espessura do dielétrico são calculadas a partir das propriedades do laminado, e a resposta pode diferir do empilhamento que o desenho mostra. É por isso que as perguntas de impedância chegam antes do orçamento e não depois da primeira peça.
- As perguntas voltam de propósito. A engenharia devolve uma lista em vez de um preço quando um anel, uma distância furo-cobre, uma ponte de máscara ou um ponto de teste não pode ser construído como está desenhado — e cada uma dessas dúvidas é barata enquanto o pedido ainda é um arquivo.
Nada disso muda a intenção do layout; decide no que o layout se transforma na fábrica. Um conjunto de arquivos que chega com a sua lista de redes, a sua intenção de empilhamento e as suas quantidades deixa à engenharia pouco a perguntar, e uma dúvida sem resposta é paga por painel e não por resposta.
Como começar
Envie o conjunto de Gerbers ou a BOM — ou os dois — com o empilhamento, a quantidade e a data desejada. Protótipos voltam em 1–3 dias e placas de volume médio em 4–10 dias, com estênceis cortados e entregues em quatro horas; a produção em série é programada assim que a BOM é liberada. Os mesmos tipos de placa são refeitos para mercados diferentes, e as páginas de indústrias mostram o que muda em cada setor.