Por qué los prototipos corren en las líneas de producción
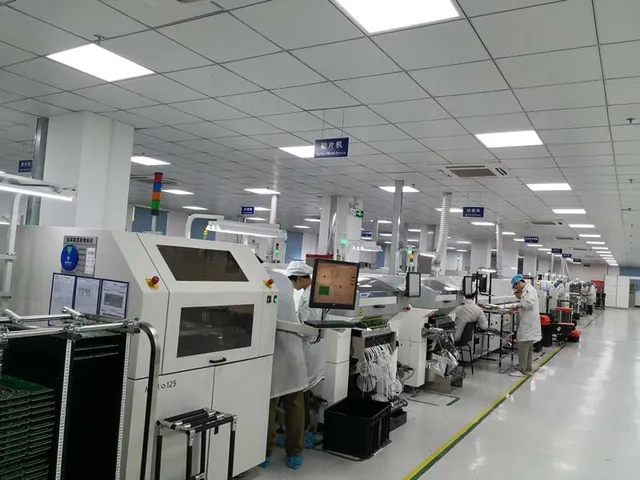
Un prototipo exprés no es una muestra hecha a mano. Las mismas cuatro líneas SMT y tres líneas DIP que llevan la producción en serie fabrican las primeras cincuenta placas —los mismos programas de colocación, las mismas recetas de AOI y las mismas comprobaciones de rayos X—, así que la placa que prueba el equipo de diseño es la placa que producirá el pedido de producción.
Eso importa sobre todo en diseños densos. Los prototipos con encapsulados de hasta 01005 y 0201 y paso de 4 mil (0,1 mm) se colocan aquí y no en un banco de montaje manual, y las piezas BGA y micro-BGA, las más difíciles de retrabajar sin daño, se ensamblan en el mismo equipo que usa la fabricación en volumen.
Cuándo el banco es la mejor respuesta
Un prototipo exprés se justifica cuando las placas tienen que demostrar el proceso y no el circuito. Si la única pregunta es si una red está ruteada correctamente, un montaje en banco la responde antes y el paquete de datos puede seguir moviéndose con el trazado. La línea empieza a pagarse a sí misma en el momento en que el diseño tiene que mostrarse con calidad de producción, porque es la única ruta que devuelve una primera muestra aprobada contra los programas de colocación, las recetas de inspección y el perfil de refusión que correrá el pedido de volumen.
- El diseño todavía cambia en cada revisión — el programa de colocación vive en las máquinas, así que una revisión que toca pads o aperturas cuesta una plantilla nueva y una primera muestra nueva, no un programa nuevo.
- La densidad de encapsulados descarta el trabajo manual — el paso fino, las piezas BGA y micro-BGA y las placas que mezclan montaje superficial con inserción pasante son donde el montaje manual deja de ser representativo y donde las uniones hay que inspeccionarlas en lugar de mirarlas; las páginas de pruebas y calidad describen la cobertura que hay detrás.
- La cobertura tiene que demostrarse — cuando el prototipo debe mostrar cobertura en circuito o funcional, los fixtures y los puntos de prueba pertenecen al paquete de datos desde el principio, porque un punto añadido cuando las placas ya existen es un cambio de placa.
- El lote es también el lote piloto — cuando un diseño congelado se encuentra con una ventana de entrega corta, un solo lote de prototipo más grande que cubre la cantidad de piloto evita pagar el utillaje dos veces; la visión general del ensamblaje expone qué incluye cada ruta.
Qué mantiene corto el plazo
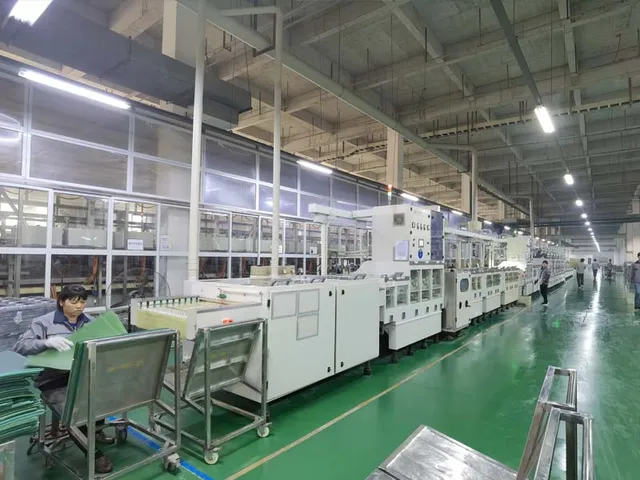
- Fabricación de PCB y ensamblaje en una sola instalación — la placa desnuda no espera a un mensajero entre la planta de fabricación y la de ensamblaje.
- Plantillas cortadas en casa — cortadas por láser y entregadas en cuatro horas.
- Componentes comprados contra toda la BOM — incluidas las piezas por las que una cantidad de prototipo normalmente atraería cargos de pedido mínimo.
- Revisión DFM y DFT antes de la primera muestra — las huellas que faltan, los problemas de separación y los puntos de prueba inalcanzables se encuentran en el papel, no en la línea.
- Inspección de primera muestra — cada alimentador, boquilla y ajuste de visión se valida antes de que corra el lote.
Los lotes de prototipo vuelven en 1–3 días, con el trabajo urgente acomodado en 24 horas cuando la capacidad lo permite, y las cotizaciones de ensamblaje se emiten en 24 horas, o en 12 horas en proyectos urgentes.
Qué cubre el pedido de prototipo
Fabricación de PCB, compra de componentes, ensamblaje de montaje superficial y de inserción pasante, SPI y AOI, rayos X para uniones BGA y QFN, prueba en circuito o sonda volante y prueba funcional según el procedimiento del cliente, y después el embalaje. Un pedido llave en mano necesita el conjunto de Gerbers y la BOM; en un pedido en consignación los componentes los aporta el cliente y todo lo demás se gestiona aquí.
Cuando el diseño todavía se mueve, el mismo lote se puede volver a correr después de cada revisión: el programa de colocación ya está cargado, así que solo las piezas modificadas necesitan plantilla nueva y primera muestra nueva.
Dónde se atasca un pedido de prototipo antes de que arranque la línea
Pocos retrasos de prototipo son problemas de línea. La mayoría son problemas de datos que solo aparecen en la primera muestra.
- Una lista de materiales que ya no coincide con el diseño — los sustitutos aprobados y las piezas que se dejan sin poblar tienen que declararse a la vez en la lista de materiales y en el plano de ensamblaje, o la primera muestra se fabrica según un documento y se comprueba contra otro.
- Origen o rotación desalineados entre el archivo de colocación y el Gerber — el archivo de coordenadas tiene que compartir el origen, las unidades y la convención de cara superior o inferior de los datos de fabricación; de lo contrario, todo el lote aterriza fuera de sus pads antes de que nadie lo vea.
- Aperturas heredadas de una revisión anterior — las aperturas se abren a partir de los datos de fabricación que realmente se están construyendo, ya que un volumen de pasta que va bien a un pad deja corto al siguiente y produce una unión que solo los rayos X detectan.
- Puntos de prueba inalcanzables — la accesibilidad se acuerda mientras el paquete de datos sigue abierto, porque un punto tapado por una pieza o cerrado por la máscara de soldadura se convierte en una revisión de placa.
- Piezas que llegan en la presentación equivocada — los dispositivos sensibles a la humedad, la cinta cortada y los carretes que el alimentador no acepta se convierten en un horneado o en un recarretado, y la comprobación del kit es donde eso se descubre, no la línea.
Un lote que supera la etapa de prototipo pasa al ensamblaje de lotes pequeños y de volumen, donde los mismos programas se reutilizan en lugar de reconstruirse.
Qué enviar con la consulta
El conjunto de Gerbers, la BOM con referencias de fabricante, el archivo de colocación, la cantidad, el programa de pruebas si existe y el plazo requerido. Los límites de proceso usados para el presupuesto están en la página de capacidades, y los certificados emitidos en la página de certificaciones.