Pourquoi les prototypes passent sur les lignes de production
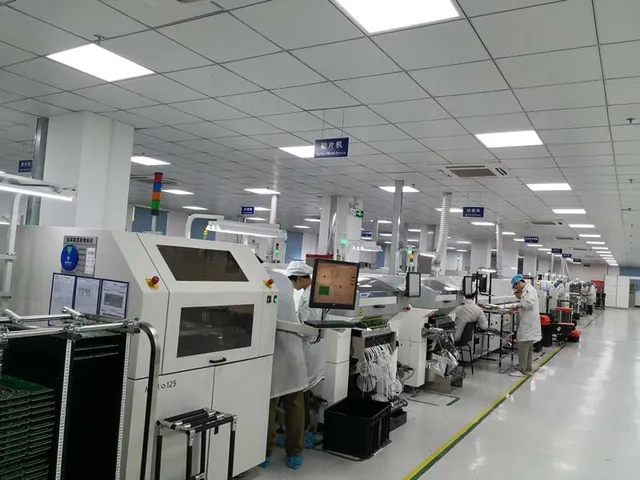
Un prototype express n'est pas un échantillon monté à la main. Les mêmes quatre lignes SMT et trois lignes DIP qui portent la production de série construisent les cinquante premières cartes — mêmes programmes de pose, mêmes recettes AOI, mêmes contrôles aux rayons X : la carte que l'équipe de conception teste est celle que la commande de série produira.
Cela compte surtout sur les conceptions denses. Les prototypes jusqu'aux boîtiers 01005 et 0201 à un pas de 4 mil (0,1 mm) sont posés ici, et non sur un établi d'assemblage manuel ; les BGA et micro-BGA, les plus difficiles à reprendre sans dommage, sont assemblés sur le même équipement que la série.
Quand l'établi est la meilleure réponse
Un prototype express se justifie quand les cartes doivent démontrer le procédé plutôt que le circuit. S'il s'agit seulement de savoir si une piste est correctement routée, un montage à l'établi répond plus tôt et le dossier de données peut suivre la conception. La ligne commence à se rentabiliser dès que la conception doit être démontrée en qualité série, car c'est la seule voie qui rend un premier article validé sur les mêmes programmes de pose, les mêmes recettes d'inspection et le même profil de refusion que la commande de série.
- La conception bouge encore à chaque révision — le programme de pose vit avec les machines : une révision qui touche les pastilles ou les ouvertures de pochoir coûte un pochoir neuf et un premier article neuf, pas un programme neuf.
- La densité des boîtiers exclut le travail manuel — BGA et micro-BGA, pas fins et cartes mixtes sont les cas où l'assemblage manuel n'est plus représentatif et où les joints se contrôlent au lieu de se regarder ; les pages de test et de qualité décrivent la couverture associée.
- La couverture de test doit être démontrée — lorsqu'un prototype doit montrer une couverture in-circuit ou fonctionnelle, gabarits et points de test entrent dans le dossier dès le départ, car un point ajouté après coup devient une modification de carte.
- Le lot est aussi le lot pilote — quand une conception figée rencontre un délai court, un lot de prototype plus large qui couvre aussi la quantité pilote évite de payer deux fois l'outillage ; la vue d'ensemble de l'assemblage détaille le contenu de chaque voie.
Ce qui raccourcit le délai
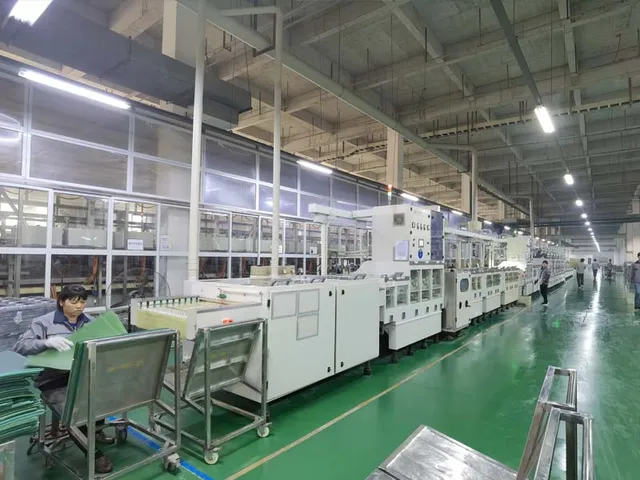
- Fabrication et assemblage sur un même site — la carte nue n'attend pas un transporteur entre l'atelier de fabrication et celui d'assemblage.
- Pochoirs découpés en interne — découpe laser et livraison en quatre heures.
- Composants achetés sur toute la nomenclature — y compris les pièces pour lesquelles une quantité de prototype déclencherait normalement des frais de commande minimum.
- Revue DFM et DFT avant le premier article — empreintes manquantes, problèmes de dégagement et points de test inaccessibles se trouvent sur le papier, pas sur la ligne.
- Inspection du premier article — chaque convoyeur, buse et réglage de vision validé avant le lancement du lot.
Les lots de prototype reviennent en 1 à 3 jours, les travaux urgents sont intercalés dans les 24 heures lorsque la capacité le permet, et les devis d'assemblage sont émis sous 24 heures — 12 heures pour les projets urgents.
Ce que couvre la commande de prototype
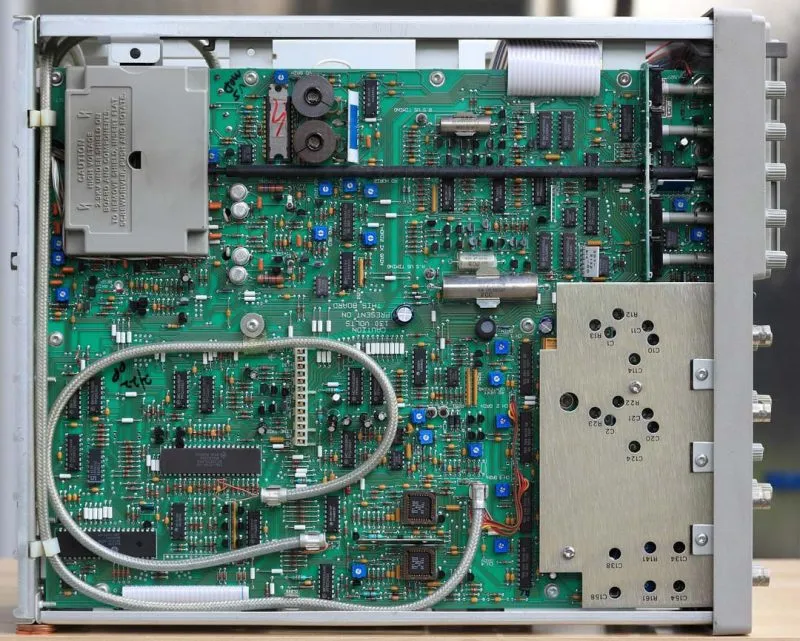
Fabrication PCB, sourcing de composants, assemblage en surface et traversant, SPI et AOI, rayons X pour les joints BGA et QFN, test in-circuit ou par sonde volante et test fonctionnel selon la procédure du client, puis emballage. Une commande clé en main demande le jeu de Gerber et la nomenclature ; en consignation, les composants sont fournis par le client et tout le reste est traité ici.
Lorsque la conception évolue encore, le même lot peut être relancé après chaque révision : le programme de pose est déjà en place, seules les pièces modifiées demandent un nouveau pochoir et un nouveau premier article.
Où une commande de prototype se bloque avant la ligne
Peu de retards de prototype sont des problèmes de ligne. La plupart sont des problèmes de données qui n'apparaissent qu'au premier article.
- Une nomenclature qui ne correspond plus à la conception — les équivalents approuvés et les positions non placées doivent être déclarés ensemble dans la nomenclature et sur le plan d'assemblage, sans quoi le premier article est construit d'après un document et contrôlé d'après un autre.
- Origine ou rotation divergentes entre le fichier de placement et le Gerber — le fichier de coordonnées doit partager l'origine, l'unité et la convention dessus-dessous des données de fabrication, sinon le lot entier se pose à côté des pastilles avant que quiconque le voie.
- Des ouvertures reprises d'une révision plus ancienne — les ouvertures sont découpées d'après les données de fabrication réellement en cours, car un volume de pâte qui convient à une pastille en prive la suivante et laisse un joint que seuls les rayons X signalent.
- Des points de test inaccessibles — l'accessibilité se règle pendant que le dossier est encore ouvert, car un point recouvert par un composant ou fermé par le vernis devient une révision de carte.
- Des composants livrés dans une présentation inadaptée — les composants sensibles à l'humidité, les bandes coupées et les bobines que le convoyeur n'accepte pas coûtent un étuvage ou un rembobinage, et c'est le contrôle du kit qui le révèle, pas la ligne.
Un lot qui dépasse le stade du prototype passe en assemblage en petite série et en série, où les mêmes programmes resservent au lieu d'être reconstruits.
Ce qu'il faut joindre à la demande
Le jeu de Gerber, la nomenclature avec les références fabricant, le fichier de placement, la quantité, tout programme de test et le délai souhaité. Les limites process retenues pour le devis figurent sur la page capacités, et les certificats délivrés sur la page des certifications.