1つのフロアに7つの工程
工場を出るすべての基板は、7つの工程を経ます。
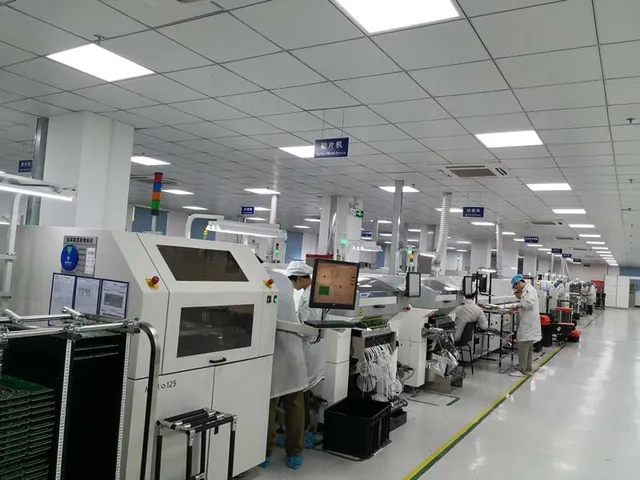
- 自動実装 — SMTライン4本でのピックアンドプレース。1日600万チップを、01005/0201パッケージ、4 mil(0.1 mm)ピッチまで、片面または両面に配置します。
- リフローはんだ — ステンシルでペーストを印刷し、部品を配置して、微細ピッチやエリアアレイ素子向けに管理されたプロファイルではんだ付けします。
- ウェーブはんだ — ピン数が多く手作業では採算が合わないスルーホール基板や混載基板に。
- 選択はんだ — フルウェーブに晒せないコネクタ、端子、その他の部品に、または浸漬できない部品の隣にスルーホール接合部がある基板に。
- 手挿入と手はんだ — 機械が配置できない部品、および治具が工賃より高くつく小ロットに。
- ポイントツーポイント配線 — 組立内部の基板、コネクタ、端子の間の配線。
- 検査 — 配置前のSPI、リフロー後のAOI、BGA・QFNなどの隠れた接合部のX線、平方センチメートルあたりppmまでのイオノグラフによるイオン汚染試験。
各工程に付随する検査とリワーク
検査は、バッチの合否を決める最終ゲートではありません。各工程が独自のチェックを持ち、配置ミスはリフロー前に、はんだミスは基板が次へ進む前に検出されます。リワークも同じ道筋に従います。BGA・マイクロBGA部品は現地でリワーク・リボールしX線で検証し、後に電気化学的破損を招き得る汚染は、想定で片付けずに測定して除去します。
自動車・医療・産業などの案件で顧客が品質ファイル用の証拠を必要とする場合、検査結果をロットに対して記録し、何を確認しどの工程が生み出したかを示せます。
実装とその周辺すべて
プリント基板実装は、単独サービスとしてもターンキー製造の一部としても提供します。
- 短納期試作実装:1〜50枚。
- ターンキー・部分ターンキー実装:製造と部品も実装作業と合わせて。
- 委託実装:顧客が部品を支給します。
- 部品調達:完全なBOMを1つの注文として見積り・購買します。
- 検査と試験:SPI・AOIからインサーキット、フライングプローブ、機能試験まで。
- ボックスビルドと最終製品組立:コンフォーマルコーティングと梱包を含みます。
製造が工場を流れる流れ
部品調達 → PCB製造 → SMT → DIP → 試験 → 完成品組立。この6段階を1拠点に保つことで、供給元をまたいだ製造に付きまとう輸送、再梱包、再検査がなくなり、試験で見つかった不具合を匿名の出荷ではなく、それを生んだ工程へ追跡できます。
既定はRoHS適合の鉛フリー実装で、非RoHS実装は顧客の設計や市場が求める場合に行います。特定設計の工程限界値は対応能力ページにあります。
基板のはんだ経路の選び方
部品表は経路を指定しません。決めるのは基板上の実装パッケージの組み合わせ、基板自体、そして何枚作るかです。
- SMTのみ、スルーホールなし。 リフロー1回、両面に部品がある場合は2回です。2回目のリフローは基板を2度プロファイルに通すため、1面目が2回目に耐えねばなりません。熱容量の大きい部品、アルミ電解コンデンサ、モールドコネクタがこの試験で失格する部品です。
- わずかなスルーホール接合部。 手はんだか選択ノズルで決まります。どちらを選ぶかを決めるのはピン数ではなく、接合部が1か所にまとまるか基板全体に散るかです。
- 基板全体にわたるスルーホール。 ピン数が手作業では採算の合わない水準に達すれば、ウェーブはんだが安価な答えになります。
- ウェーブに晒せない部品。 はんだ温度でハウジングが軟化するコネクタ、プラスチック端子台、取り付け済みの表示器などはフルウェーブが使えず、選択はんだか、これらをマスクするパレットを使います。
- 熱容量が大きく不均一。 一端にヒートシンクパッドと厚銅、他端に微細ピッチ部品がある基板は、最も厳しい箇所にプロファイルを合わせて他を過加熱しがちです。2パスに分けるか、スルーホール接合部だけを選択はんだするのが通例です。
- 数量が治具を決める。 ステンシル、配置プログラム、治具は費用がかかるため、小ロットでは手作業がライン段取りより安いことがあります。一定数量を超えると同じ治具が費用ではなく節約になります。
経路はDFM段階で決まり、ラインが動き出してからでは遅いのです。ステンシル開口、パネル向き、背の高い部品間の影、マスキングパレット、手はんだの順序はすべてその段階に属し、後から変えると新しい治具、再調整したプログラム、新たな初品記録が必要になります。試験点も同じ規則の裏返しで、経路が固定された後に届かない接合部は、経路を変えるべきであって、その後のPCBA試験と品質保証を変えるべきではありません。
はんだ経路のコストと節約
同じ基板の2つの経路は、接合部あたりの単価で違うことはまれです。違いはコストの形にあります。一度払う治具、基板ごとに払う工賃、そしてリワークの想定コストです。
- 治具は固定費、工賃は変動費。 ステンシル、配置プログラム、選択ノズル、マスキングパレット、手はんだ治具、初品記録は一度払えば後続のロットが負担します。小バッチで分割リリースするプログラムはその塊を毎回払い直すため、単価は数量が減るまで下がり続けます。
- 手実装は始めやすく拡大しにくい。 治具を持たず、コストは基板ごとに増える工数にあります。時給が示さないのは一貫性です。2人の作業者が2つの接合プロファイルを生み、その後ろでAOI・X線の範囲は薄くなり、誰がどの設定で何をはんだ付けしたかの記録こそ監査がまず求めるものです。
- ウェーブは速く、選択ノズルは正確。 ウェーブはマスキングパレットを要し基板全体をはんだ温度に晒します。選択ノズルは狙った接合部だけに触れ、隣の部品を守り、通常はリワーク戻りが少なくなります。
- 2回目のリフローは2つ目の熱予算。 両面SMTは部品の熱許容量を2度使います。それが部品を排除する場合、経路は静かに2面目の手はんだへ変わり、見積りでは節約に見えて現場では工賃として現れます。
- 経路を変えると時計が戻る。 ラインが動き出した後の別経路は、新しいステンシルやパレット、再調整したプログラム、新たな初品を意味し、価格と納期は調整ではなく最初からやり直しになります。
- 2つの見積りは同じ経路でのみ比較できる。 同じ面数、同じスルーホール工法、同じ試験範囲、同じ納品条件。数量ページは反復注文を動かす他の要因を、どの経路の工程限界値も対応能力ページに記載しています。