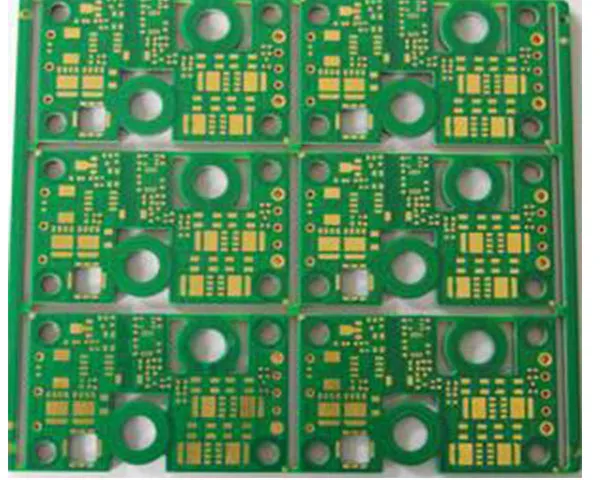
厚銅基板は信号ではなく電流のために作ります。銅厚を増すとすべてのトレースの断面が増すため、同じトレース幅でより多くの電流をより小さな温度上昇で流せ、銅が部品下で熱を横へ広げます。銅は401 W/m·Kで熱を伝え、周囲の基材より一桁高いため、コンバータ、モーター、パワー段が自身の損失に耐えねばならない場所にこれらの基板が現れます。
厚銅の用途
- 電源とコンバータ — スイッチング電源の一次側と二次側、バスバー、シャント経路。
- モータドライブとインバータ — 産業制御やポンプドライブの三相出力段で、電流がケーブルなしでコネクタに届かねばならない箇所。
- 自動車 — IATF 16949:2016のもとでの48 V系、電池管理、スタータ・オルタネータ、充電機器。詳しくは自動車向けプリント基板ページに記載しています。
- 再生可能エネルギー — 太陽光マイクロインバータ、ストリングコンバータ、蓄電インターフェースで、熱と電流を同じ基板で扱う必要がある箇所。再生可能エネルギーをご覧ください。
- 溶接、めっき、牽引機器 — 産業用の電流通路で、産業制御ページに記載しています。
0.5 oz から 20 oz まで
1オンスの銅は約35 µmなので、範囲は薄い内層箔から外層の約700 µmまで及びます。厚銅は通常1層あたり3 oz(105 µm)以上を指します。電源層と微細な信号層を混在させるスタックアップでは、信号層は工場の最小0.06 mmのライン/スペースに保ち、厚銅層の最小はその厚みで決まりDFMレビューで合意します。
設計で変わるもの
銅厚は抵抗以上に影響します。沿面距離と空間距離が大きくなり、サーマルリリーフは厚いパッドを手はんだでもリフローでも付けられる大きさにし、ソルダーマスク開口とビア処理を調整し、パネル全体の銅バランスが積層やリフロー中の反りを決めます。15:1のアスペクト比と0.15 mmのメカニカル穴最小は標準基板と同じで、必要な層ではインピーダンスを±10 %に保てます。
厚銅か、メタルコア基板か
厚銅と金属ベース基板はどちらも設計が熱を失う場所に現れますが、同じ答えではありません。厚銅は熱を基板内に保ちます。厚い断面がそもそも損失を減らし、残りを部品下へ横に広げるため、基板自体が熱経路の一部になります。絶縁金属基板は逆に熱を層から出す仕組みで、銅が電流を担い、薄い誘電体が絶縁し、アルミまたは銅のベースが熱を基板の取り付け先へ渡します。
最初の問いは、熱をどこへ逃がせるかです。密閉筐体や静止空気中のスタンドオフ上、または電流通路自体が熱源である場合、厚銅が単純な答えです。何も基板外へ出さずに済むからです。下にシャーシ、ヒートシンク、冷却板がある場合は垂直方向の経路が重要で、金属ベース構造がより少ない銅でそこへ届きます。ただし誘電体が電圧に耐える必要があり、絶縁が導体ではなく限界になります。両構造はメタルコア基板ページに記載し、混在設計は合わせて見積ります。
2つ目の問いは、パネルのどれだけを厚くするかです。外形に余地があれば、電流を流す少数のネットを低い銅厚で太くするほうが、全層を厚銅にするより安くつきます。厚銅が価値を持つのは、断面を固定幅——コネクタピッチ、筐体のスリット、バスバーフットプリント——に収める必要がある場合で、単に電流が大きいだけではありません。銅がシールドや低インダクタンス戻りも兼ねる場合、1層で2つの要件に答え、採用の根拠が強まります。
3つ目は実装です。厚銅層は熱を大量に保持するため、パワーパッドの接合部は共有する微細ピッチ部品より多くのエネルギーと長い保持を要し、一方に合うリフロープロファイルが他方を飢えさせ得ます。高密度ロジックと厚い電流通路をレイアウトで分けられない場合、多層の信号部位と別のパワー基板に分けるほうが、両方を担わせる1つのスタックアップより安いことがよくあります。
実装、試験、文書
厚銅パネルは1日600万チップのSMTライン4本と、1日160万点のDIPライン3本を流れ、追加の熱容量に合わせてリフロープロファイルを設定します。X線検査がコネクタ下の接合部をカバーし、BGAリワークとリボールは社内で行い、基板はIPC-6012BとIPC-A-600Hに準拠し、ULファイルE354070で認定されています。
厚銅製造が失敗する場所
厚銅の問題の多くはエッチング装置ではなく製造指示書で決まります。
- 仕上がり幅に対するエッチファクタ — 厚い銅は下方だけでなく側方からもエッチングされるため、アートワーク幅は仕上がり幅ではありません。仕上がり幅と許容アンダーカットを図面に明示し、同じパネルのクーポンを想定ではなく測定します。
- 積層での樹脂不足 — 厚銅像はプリプレグが流れる余地をほとんど残さないため、誘電体厚とプリプレグ種類を合わせて選び、最初のパネルで接着強度を確認します。乾いた積層は後に層間剥離やネット間の導通経路として現れます。
- 段差上のソルダーマスク — 厚銅層は表面の物理的段差で、段差の縁で薄くなったマスクが割れブリッジします。マスク厚とダム幅を指定し、パッドが段差に載る場合は薄くスクリーンするのではなくマスクを埋め戻します。
- 表面銅に対するバレルめっき — めっき電流密度は表面積に従うため、外層が厚いパネルは標準品のようにはめっきされません。バレル銅の最小を明示し、断面で確認します。
- 接合部の熱 — 電流を運ぶ同じ銅がはんだごてから、またはリフロー域から熱を奪うため、サーマルリリーフ、予熱、保持時間を作業者任せにせず実装工程と合意します。
見積りについて
Gerber一式に層ごとの銅厚、各ネットが流す電流、許容温度上昇、板厚、数量を添えてお送りください。試作は1〜3日、中ロットは4〜10日で仕上がります。見積りに使う工程限界値は対応能力ページに、発行済み証明書は認証ページにあります。