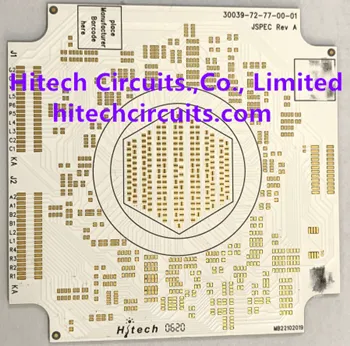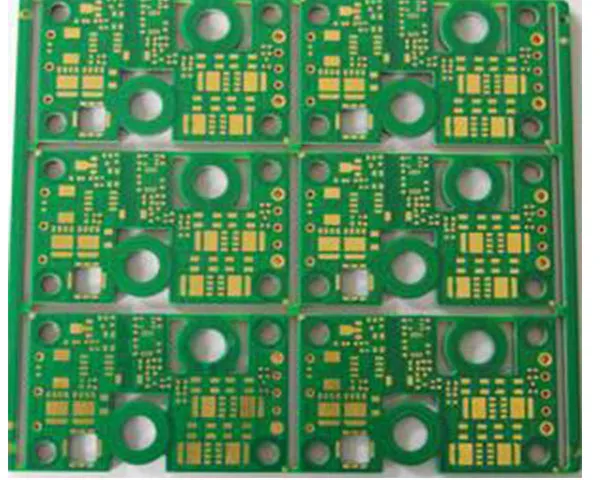
アルミ基板・メタルコア基板は、熱伝導性の絶縁層を金属ベースに接着し、その上に回路を形成した基板です。 熱は銅を横に流れるのではなくベースを真下に抜けるため、照明、電源、モータドライブの設計で使われます。 基板そのものがヒートシンクになるからです。
FR-4ではなく金属ベースを使う理由
- 熱の経路 — 発熱部品の下でベース全体に熱が広がるため、LEDパッド、MOSFET、シャント抵抗に 別のアルミヒートシンクを締結する必要がありません。
- 機械的剛性 — メタルコアは細長い形状でも曲がりにくく、FR-4なら補強が必要な場面でも形状を 保てます。
- 電流容量 — 銅厚18〜240 µmが、レイアウトを広げずにドライバや電源段の電流を担います。
- 寸法安定性 — 5 × 5 mmから1900 × 480 mmの範囲で、反り・ねじれは0.5 mm未満に収まります。
対応する構造
打ち抜きまたはルーター加工の外形を持つ片面MCPCB、両面および2〜4層のメタルコア基板、 チップオンボードLEDアレイ向けのCOB MCPCB、アルミでは熱伝導が足りない場合の銅ベース基板を 製造します。より高い密度が必要なドライバ部・制御部は最大38層のFR-4で製作し、メタルコア部と 同じ注文でまとめて生産します。
メタルコア基板が適する条件
メタルベースが生きるのは、熱が面に広がり、基板を金属筐体にねじ止めできる場合です。LEDアレイ、 ドライバ段、モータドライブの電力部がこれにあたります。逆に、密度が配線側にあり熱が一点に限られる 場合には向きません。微細な制御基板で発熱するレギュレータが1個だけなら、サーマルビアを設けたFR-4が 適し、電流が流れ込む部分だけにメタルコアが必要です。
3種類のベースは熱的な余裕で使い分けます。標準アルミは照明用途の大半をカバーし、銅ベース基板は アルミでは小さな面積から熱を逃がせない場合に、COB MCPCBはダイをパッケージとしてリフローせず 基板に直接ボンディングする場合に選びます。絶縁層そのものが電圧を保持する必要がある場合は、 厚いメタルコアではなくセラミック基板が担います。
工程が保証する精度
最小トレース幅/間隔は0.1 mm、穴位置公差は±0.075 mmのため、LEDのピッチと器具本体との接続は 面付け前に確定します。ドリル穴は0.2 mmから、打ち抜き穴は1.0 mmから、0.8 × 0.8 mmからの角スリットは 外形と同一工程で打ち抜きます。穴壁銅厚は18〜40 µm、シルク印刷と部品マーキングは±0.075 mm、 最小の部品マーク文字は0.15 mmです。
メタルコア基板が市場で故障する箇所
これらの基板の市場返品は、ほぼ4つの箇所に集約されます。いずれも製造ラインではなく、図面の段階で 決まります。
- パッド端での絶縁層の絶縁破壊 — 電界はパッドの終端に集中するため、パッド形状と絶縁層は銅厚ではなく 駆動電流と合わせて選びます。
- V-cut脇のソルダーマスクのひび — パネル分離が溝の隣のマスクに応力をかけます。破断ラインを パッド端から離して確保します。
- 筐体で締めた後の反り — プレスから平坦に出たパネルでも、取付具の中では湾曲することがあります。 反りは0.5 mm未満に抑え、外形は図面どおりにルーター加工または打ち抜きします。
- コネクタ本体下の未接合 — メタルコアはリフロー熱を吸収するため、その熱容量に合わせてプロファイルを 設定し、当該接合部はX線で確認します。
実装と検査
LEDリール、コネクタ、端子は、1日600万個を処理するSMT 4ラインと、1日160万点のスルーホールを 扱うDIP 3ラインで搭載します。リフロープロファイルはメタルコアパネルの大きい熱容量に合わせて 設定します。X線検査はコネクタ本体下の接合部まで確認し、ケーブル、ハーネス、ボックスビルドも 同じ工場で続くため、完成した照明器具や電源ユニットを実装品として出荷できます。照明の案件は LED照明のページで、車載のメタルコア案件は 車載用プリント基板のページで詳しく説明しています。
見積りについて
Gerber一式に、ベースの種類、板厚、銅厚、表面処理、数量を添えてお送りください。照明用途では LEDの種類と駆動電流もお知らせください。試作は1〜3日、中ロットは4〜10日で仕上がります。 見積りの前提となる工程限界値は対応能力のページに、証明書は 認証のページに掲載しています。
メタルコアパネルが実装まで進む場合は、中国でのプリント基板実装のページで 同じ深圳工場のSMT、スルーホール、部品調達、ボックスビルドをまとめて説明しています。