最終検査1回ではなく4つのゲート
ライン終端でバッチを試験しても、どれだけの基板が既に廃棄物かが分かるだけです。だからこそ品質は4つのゲートに組み込まれています。
- IQC — 入荷品質管理。 部品とベアボードは到着時に、フィーダに届く前に確認します。ここで捕まえた誤ったリールは電話1本で済み、リフロー後に捕まえた同じリールは大きな損失になります。
- IPQC — 工程内品質管理。 各工程を流れながら検査するため、印刷や配置の問題をバッチ全体を実装した後ではなくロット内で修正します。
- QC — 試験と検査。 完成実装品を試験・検査し、各工程で初品検査を行い、作業品質をIPC-A-610に照らして判定します。
- QA — 最終品質保証。 抜取検査計画が、その後ろの各ゲートの記録を確認してロットをリリースします。
ラインに沿った検査
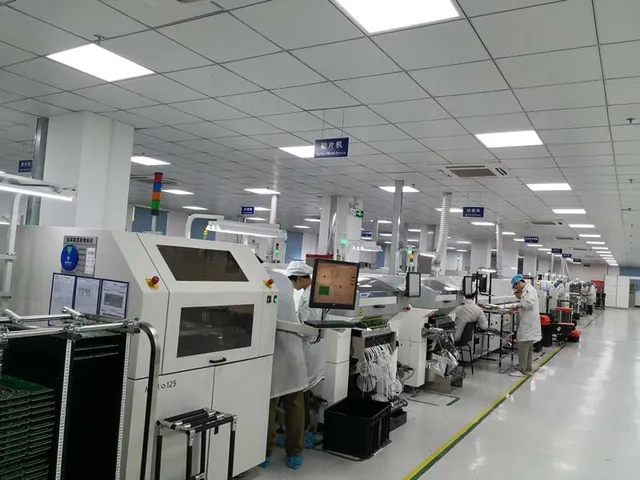
光学検査とX線検査は、目が届かない範囲をカバーします。はんだペースト検査は配置前に量と位置合わせを確認し、自動光学検査はリフロー後に欠落・位置ずれ・トゥームストーンを捕まえ、X線検査はBGA・QFNなどのエリアアレイパッケージの下に隠れた接合部を、光学検査では見えないボイドやブリッジを含めて調べます。
イオン汚染はイオノグラフで平方センチメートルあたりppmまで測定します。組み立て当日の電気試験はすべて通るが数か月後に現場で電気化学的破損を起こす残留物です。
電気試験と機能試験
インサーキット試験は実装済み基板をベッドオブネイルズ治具に通し、部品の有無、値、向き、そしてオープンとショートを確認します。フライングプローブは治具なしで同じ仕事をし、治具費を回収できない試作や小ロットに向きます。製造欠陥解析装置は不良基板をオープン、ショート、部品の欠落や逆挿入に絞り込みます。
機能試験は製品が動くことを証明する場です。実装品を顧客の試験点と試験手順に沿って作った治具で動かし、合格基準は顧客手順から取ります。ファームウェアを書き込み製品を設定するのも同じ段階なので、試験を出た基板は動作するユニットです。
信頼性試験
用途が求める場合——特に自動車、医療、産業、屋外製品——は、バーンイン、熱サイクル、耐電圧、振動試験を、工程自体の信頼性確認と並行して行います。これらは検査ゲートの代わりではなく並行して走ります。製品はすべての電気試験に通りながら熱サイクルで失格し得るため、両方を走らせる目的は顧客より先にそれを見つけることです。
試験そのものが注文になる時
ほとんどの試験は実装注文の中で起きます。時には試験が注文そのものであり、それによって誰が判断を負うかが変わります。
- 基板がまだ製造されていない。 その場合の試験は独立したサービスではなく実装プログラムの最終段階で、プリント基板実装サービスの中に属し製造と並行して走ります。
- 基板が製造済みで判定が必要。 実装済み品のスクリーニング、バーンイン、故障箇所の特定、修理確認は、1つの条件のもとで独立して成り立ちます。照合すべき書面の合格基準があることです。
- 同じ不良がロットごとに戻る。 範囲を広げても消えません。原因は設計か工程にあり、DFTレビューが長い試験一覧より先の一手になります。
- 判定がユニット全体に及ぶ。 配線、筐体、ファームウェア、梱包を含む完成品を証明するのは基板試験ではなく最終組立の仕事です。
- 不良が誤った部品。 試験は遅く、1枚ずつ捕まえます。入荷検査は電話1本で片付くうちに捕まえます。
2つの境界は明言する価値があります。基準を伴わない「この基板を試験して」は注文ではありません。合否を返せない試験は判断ではなくデータを生みます。そして試験報告はロットを証明するもので設計を証明するものではないため、設計レビューの代わりになりません。
これらの多くを決めるのは、基板レベル不良のリスクを誰が負うかです。判定が顧客に残るなら、ステーションは顧客に代わって証拠を集めています。工場が負うなら注文は品質保証の注文であり、合格限度は後から合わせるのではなく最初のロット前に合意せねばなりません。
試験プログラムの価格を決めるもの
試験は基板枚数に対する単価ではなくプログラムとして見積ります。数量より先に6つの要因が数字を動かします。
- 治具。 ベッドオブネイルズや機能治具は一度作り、同じ設計を共有するすべてのロットに償却します。試験点を動かすリビジョンはそれを退役させ得ます。
- プログラムと限度。 試験が何に届くべきか、何を合格とするかは技術工数です。範囲が深いほど最初のロットが流れるまでの時間が長くなります。
- ステーション占有時間。 各基板は試験時間の分だけステーションを占めるため、プログラムの実費はロットサイズ単独ではなくサイクルタイムとロットサイズの関係で決まります。
- 複雑さと引き換えの範囲。 より多くのノードに届くほどプローブが増え、両面に接触する治具になることが多く、最も安い試験が最も多くを確認するものとは限りません。
- 不良後の処理。 失格した基板は特定・修理・再試験が必要です。合格限度が緩いほど、価格のうち再試験に落ちる割合が大きくなります。
- 比較可能性。 2つの見積りは同じプログラム版、同じ治具、同じ限度でのみ比較できます。さもなければ一方は別のものを価格化しています。
したがって試験の見積りは、試験の範囲、償却する数量、判定を負う側の3つを同時に保持します。単価として読むと、3つとも消えてしまいます。
製造とともに試験を指定する
試験要件は実装後より前に合意するほうが容易です。試験点、試験手順、合格基準をGerber一式とBOMとともに送れば、治具、プログラム、合格限度を製造と並行して用意できます。機能記述しかない場合は、DFTレビューが試験機の到達範囲と製品が実際に出す不良を割り出します。
基板はIPC-A-610の作業標準に準拠し、その背後の工場は自動車・医療案件向けにISO 9001:2015、IATF 16949:2016、ISO 13485:2016で認証されています。発行済み証明書は認証ページに、検査計画の基準となる工程限界値は対応能力ページにあります。