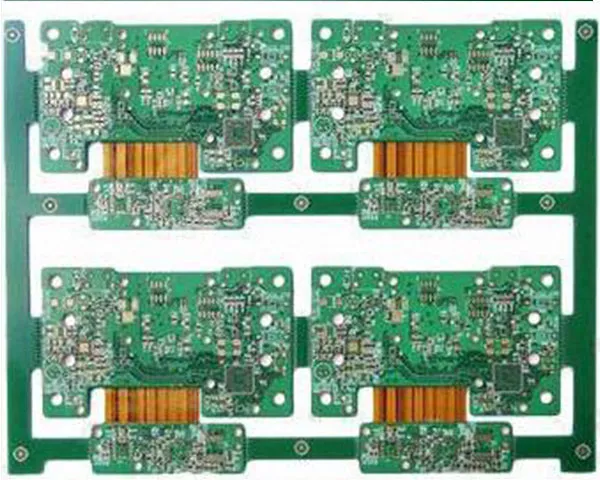
リジッドフレックス基板は、仕事を2つの材料に分けます。高密度で支えの必要な部分はFR-4に残し、 その間の接続は筐体の形状に沿って折れるポリイミドで作ります。フレックスは固定の撓み位置に置く 設計で、製造時または実装時に曲げ形状を成形し、製品の寿命を通じて動かし続ける前提にはしません。
この構造がなくすもの
- コネクタ — 嵌合するコネクタのペアとフレックス-基板のインターフェースが不要になり、 購買・在庫・搭載の部品点数が減ります。
- 信号経路 — 伝送はリジッド基板→コネクタ→フレックス→コネクタ→リジッド基板ではなく、 リジッド基板→フレックス→リジッド基板になります。媒体の切り替えが減るとインターフェースの 減衰も減り、信号精度が重要な製品に有利です。
- 実装 — 部品点数が減るとSMTと完成品組立の工数が下がり、品番が減るとその管理と在庫も 軽くなります。
- 信頼性 — プラグとソケットの接続で最初に壊れる接合部が、そもそも存在しません。
リジッドフレックス基板の作り方
最初にフレックスコアを製作します。FR-4とプリプレグは穴あけとブラウン処理を済ませ、銅張り ラミネート、プリプレグ、完成したフレックスコア、プリプレグ、上層ラミネートの順に重ねてリベット止めし、 1回のサイクルでプレスします。その後パネルをトリミングし、伸縮を測定します。ポリイミドは動くため、 以降の各層の位置精度がこの測定値に依存するからです。続いて穴あけ、プラズマデスミア、銅めっき、 パターンめっき、外層の画像形成、ソルダーマスク、表面処理、電気検査、打ち抜き、最終検査へと進みます。
設計とコストのトレードオフ
リジッドフレックス基板は、フレックス基板とリジッド基板を別々に作るより高コストです。ただし コネクタ、実装工数、在庫が減る分を数える前は、その差が大きく見えます。SMTとリフローの間 フレックス部を平らに保つキャリアが必要になることが多く、これは実装コストを押し上げます。 そのうえで、曲げ領域にはスルーホールを置かず、コネクタを平らに保つ箇所には補強板を入れ、 層数、銅厚、スタックアップの対称性を整えて、プレス後にパネルが平らに保たれるように設計します。
剛性部とフレキシブル部の境目をどこに置くか
リジッドフレックス基板の図面で決め手になるのは層数ではなく、二つの部分が出会う線と、その線を何が 横切るかです。層数、プレス回数、キャリアはこの線から決まるため、パネルを起こすずっと前に スタックアップ上で確定させます。
- 境界は材料の切り替わりであり、図面上の一本の線ではありません。フレックスコアが剛性積層から出る 位置でカバーレイと接着剤が終わり、銅はめっきスルーホールも鋭角ももたない経路を通し、配線は折り曲げ 線に沿って走らせず直角に横切らせます。この位置で線幅が変わると、ひずみが一点に集中します。
- 何回折るかで設計のクラスが決まります。組立時に一度だけ成形してそのまま固定する部分と、動き続ける 部分とでは構造が変わります。静的な曲げは厚めのカバーレイと厳しい半径を許容し、連続して動く部分は ベースフィルムとカバーフィルムを薄くし、半径を大きく取り、曲げ領域の内側に補強板を置きません。
- 補強板は部品が載る場所に置きます。コネクタもSMT部品も剛性部か補強された領域に載せる必要があり、 そうでなければ半田接合部そのものが蝶番になり、動きは耐えられない一箇所に集中します。
- 層数を決めるのは密度ではなく曲げ領域です。フレックス部は最小の層数に保ち、層は剛性側に積み上げる ため、フレックスコアを先に作って検査し、その周りに剛性積層をラミネートします。剛性側がレーザー穴を 要する密度になる場合は、その側だけが HDIプリント基板の作り方に従います。
- 曲げには逃げが要ります。カバーレイの開口、余裕ある外形、遷移部の短い自由長が銅の動く余地を作ります。 剛性エッジと面一に切ったフレックス部は角から破れます。
ここまでの内容を見積りが設計の代わりに決めることはできません。この線は穴あけプログラム、プレス回数、 キャリア、電気検査を変えるため、剛性側の層数を確定するのと同じ技術審査の場で決めます。
リジッドフレックス基板の用途
携帯端末やスマートデバイス、カメラモジュール、スペースと重量が設計を決める 医療機器(植込み型やモニタリング装置)、可動部にディスプレイや センサーを持つセキュリティ・制御システムです。回路が連続的に曲がり、 リジッド部を必要としない場合は、フレックスプリント基板のほうが 構成として簡単です。
リジッドフレックス基板の価格を決めるもの
同じ図面でも見積りが大きく違うことはあり、どちらの供給元も間違っていません。価格は積層がプレスを 何回通るか、組立中にフレックス部をどう固定するか、受注のどこを二度作るかで決まり、完成面積では 決まりません。
- フレックスコアは、一部になる前は独立した基板です。専用のパネルで作り、検査し、テストしたうえで 剛性積層にラミネートするため、リジッドフレックスの受注は二度の製造と二つの歩留まり損失を抱えます。
- プレス工程はラミネート、穴あけ、位置精度をもう一度通すことです。埋め込み層のある積層や、剛性部が 二面以上にある基板は複数回プレスされ、ポリイミドはサイクルごとに動くため、段取りと位置精度の確認を 再び支払います。この回数がどこから来るかは 多層プリント基板のページに書いています。
- キャリアは梱包ではなく治具です。フレックス部は半田ペースト印刷、SMT、リフローを通して平らに保つ 必要があり、キャリアはこのパネル用に作り、数量が少ないとその費用がわずかな枚数に載るため、単価に 均すのではなく一時費用として計上されるのが普通です。
- 補強板とカバーレイはそれぞれ独立した貼り合わせ工程です。ポリイミド、PET、FR-4、ステンレス鋼の補強板 はそれぞれに貼付と硬化があり、重ねれば工程も重なるため、図面上の補強の組み合わせは脚注ではなく費用 として読みます。
- 検査はラミネートの前と後に行います。フレックスコアは専用パネルで確認し、完成基板はプレス、めっき、 表面処理の後に再度確認します。完成品の折り曲げ検査は設計ごとの治具を要し、これは数量ではなく設計の 費用です。
比較可能性は同じ一覧を逆から読むことになります。両側の層数、ラミネートの系統、曲げのクラス、補強の 組み合わせ、キャリアとパネル割り、そして数量をそろえることです。各軸の限界値は 対応能力のページにあります。
見積りについて
Gerber一式に、スタックアップ、リジッド部とフレックス部の比率、曲げ半径、層数を添えてお送りください。 試作は1〜3日、中ロットは4〜10日で仕上がります。見積りの前提となる工程限界値は 対応能力のページに、発行済み証明書は 認証のページに掲載しています。
実装まで進むリジッドフレックス基板は、部品調達とボックスビルドを含めて 中国でのプリント基板実装のページで説明しています。