Sept procédés sur un seul site
Chaque carte qui quitte l'usine est passée par au moins l'un de ces procédés, et la plupart en traversent plusieurs :
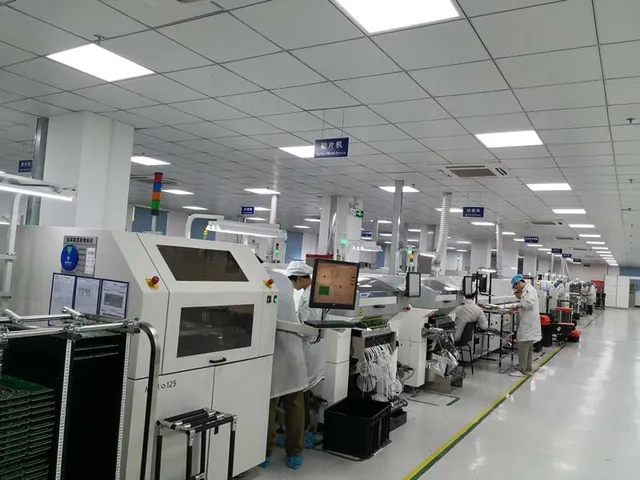
- Assemblage automatisé — pose sur quatre lignes SMT, six millions de composants par jour jusqu'aux boîtiers 01005 et 0201 à un pas de 4 mil (0,1 mm), sur une ou deux faces de la carte.
- Brasage par refusion — pâte déposée au pochoir, composants posés, puis brasage sous un profil contrôlé pour les boîtiers à pas fin et les réseaux matriciels.
- Brasage à la vague — pour les cartes traversantes et mixtes dont le nombre de broches rend le travail manuel non rentable.
- Brasage sélectif — pour les connecteurs, borniers et autres pièces qui ne doivent pas voir une vague complète, ou sur les cartes dont les joints traversants côtoient des composants non immergeables.
- Insertion et brasage manuels — pour les pièces qu'aucune machine ne pose, et pour les petits volumes où un outillage coûterait plus que la main-d'œuvre.
- Câblage point à point — le câblage interne entre cartes, connecteurs et borniers d'un ensemble.
- Contrôle — SPI avant la pose, AOI après refusion, rayons X pour les BGA, QFN et autres joints cachés, et ionographe pour la contamination ionique jusqu'au ppm par centimètre carré.
Contrôle et reprise attachés à chaque procédé
Le contrôle n'est pas un portique final que le lot passe ou rate. Chaque procédé porte son propre contrôle : une erreur de pose est détectée avant la refusion, une erreur de brasage avant que la carte ne passe à la suite. La reprise suit la même logique — les BGA et micro-BGA sont repris et rebillés sur place, vérifiés aux rayons X, et une contamination capable de provoquer une défaillance électrochimique plus tard est mesurée puis éliminée, jamais supposée absente.
Lorsqu'un client a besoin de preuves pour son propre dossier qualité — programmes automobile, médical ou industriel — les résultats de contrôle sont enregistrés par lot : le programme peut montrer ce qui a été contrôlé et quel procédé l'a produit.
L'assemblage et tout ce qui l'entoure
L'assemblage de circuits imprimés est proposé seul et au sein d'une commande clé en main :
- Assemblage de prototypes express pour une à cinquante cartes.
- Assemblage clé en main et clé en main partiel couvrant la fabrication et les composants en plus du travail d'assemblage.
- Assemblage en consignation, où le client fournit les composants.
- Sourcing de composants, pour qu'une nomenclature complète soit chiffrée et achetée en une seule commande.
- Contrôle et test, du SPI et de l'AOI jusqu'au test in-circuit, à la sonde volante et au test fonctionnel.
- Intégration finale, y compris enrobage conforme et emballage.
Comment une commande traverse l'usine
Sourcing des composants → fabrication PCB → SMT → DIP → test → intégration du produit fini. Garder ces six étapes sur un même site supprime le fret, le réemballage et le recontrôle qu'entraîne un partage entre fournisseurs, et permet de remonter un défaut trouvé au test jusqu'au procédé qui l'a produit plutôt que jusqu'à une expédition anonyme.
L'assemblage sans plomb conforme RoHS est la norme ; un assemblage non RoHS est réalisé lorsque la conception ou le marché du client l'exige. Les limites process propres à une conception figurent sur la page capacités.
Choisir la route de brasage d'une carte
Une nomenclature ne nomme pas de route. Ce qui la fixe, c'est le mélange des boîtiers sur la carte, la carte elle-même et la quantité à produire.
- Uniquement du SMT, aucun traversant. Une refusion, ou deux lorsque les deux faces portent des composants. Une seconde refusion fait passer la carte deux fois dans le profil : la première face doit donc survivre au second passage — forte masse thermique, condensateurs électrolytiques aluminium et connecteurs à boîtier plastique sont les pièces qui échouent à ce test.
- Une poignée de joints traversants. Le brasage manuel ou une buse sélective tranche, et ce qui décide entre les deux n'est pas le nombre de broches mais la question de savoir si les joints sont groupés ou répartis sur la carte.
- Du traversant sur toute la carte. Le brasage à la vague devient la réponse la moins chère dès que le nombre de broches atteint le seuil où le travail manuel cesse d'être rentable.
- Des pièces qui ne doivent pas voir la vague. Un connecteur dont le boîtier ramollit à la température de brasage, un bornier plastique, un afficheur déjà monté : la vague complète leur est fermée, la route devient donc le brasage sélectif ou une palette de masquage qui les tient hors du bain.
- Une masse thermique très inégale. Une carte avec une plage de dissipation et beaucoup de cuivre d'un côté et des composants à pas fin de l'autre est profilée sur son point le plus exigeant, ce qui surcuit tout le reste. La découper en deux passages, ou ne braser sélectivement que les joints traversants, est en général la façon dont une telle carte est construite.
- La quantité décide de l'outillage. Pochoir, programme de pose et montage d'outillage doivent être payés : sur un petit lot, le travail manuel peut donc coûter moins qu'une mise en ligne ; au-delà d'une certaine quantité, le même outillage devient l'économie plutôt que le coût.
La route se fixe à l'étape DFM, pas une fois la ligne lancée. Ouvertures de pochoir, orientation du panneau, masquage entre composants hauts, palette de masquage et ordre du brasage manuel appartiennent à cette étape, et en changer ensuite signifie nouvel outillage, programme réappris et nouveau dossier de premier article. Pour le test, la même règle s'applique par l'autre bout : là où un joint n'est plus atteignable une fois la route fixée, c'est la route qu'il faut changer, pas le test PCBA et assurance qualité qui vient après.
Ce que la route de brasage coûte, et ce qu'elle épargne
Deux routes pour la même carte diffèrent rarement par un prix au joint. Elles diffèrent par la forme du coût : outillage payé une fois, main-d'œuvre payée à la carte et coût attendu de la reprise.
- L'outillage est fixe, la main-d'œuvre est variable. Pochoirs, programmes de pose, buses sélectives, palettes de masquage, montages de brasage manuel et dossiers de premier article se paient une fois et sont portés par les lots suivants. Un programme lancé en petites tranches paie donc ce bloc à chaque tranche : c'est pourquoi le prix unitaire ne baisse qu'avec la quantité.
- Le brasage manuel coûte peu à démarrer et cher à monter en volume. Il n'exige aucun outillage et son coût tient dans des heures qui augmentent à chaque carte. Ce qu'un taux horaire ne montre pas, c'est la régularité : deux opérateurs produisent deux profils de joints, la couverture AOI et rayons X est plus mince derrière eux, et l'enregistrement de qui a brasé quoi à quel réglage est la première pièce qu'un audit demande.
- Une vague va vite, une buse sélective est précise. La vague exige la palette de masquage et expose toute la carte à la température du bain ; une buse sélective ne touche que les joints qu'elle vise, épargne les pièces voisines et renvoie généralement moins de cartes en reprise.
- Une seconde refusion est un second budget thermique. Le SMT double face dépense deux fois la tolérance thermique des composants, et là où cela les exclut, la route devient discrètement du brasage manuel sur la seconde face — ce qui se lit comme une économie au devis et apparaît comme des heures en atelier.
- Changer de route remet le compteur à zéro. Une fois la ligne lancée, une autre route signifie de nouveaux pochoirs ou une nouvelle palette, un programme réappris et un nouveau premier article : le prix et la date de livraison repartent au lieu d'être ajustés.
- Deux devis ne se comparent que sur la même route. Mêmes faces, même méthode pour le traversant, même couverture de test, mêmes conditions de livraison — ce qui d'autre fait bouger une commande répétée est décrit dans Assemblage PCBA petite et grande série, et les limites process derrière chaque route sur la page capacités.