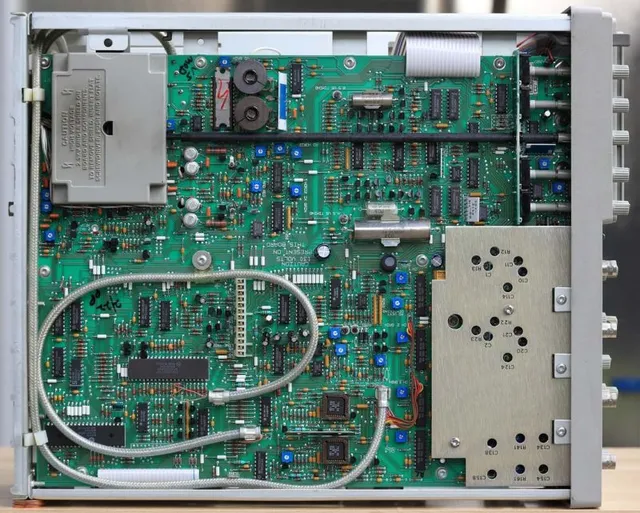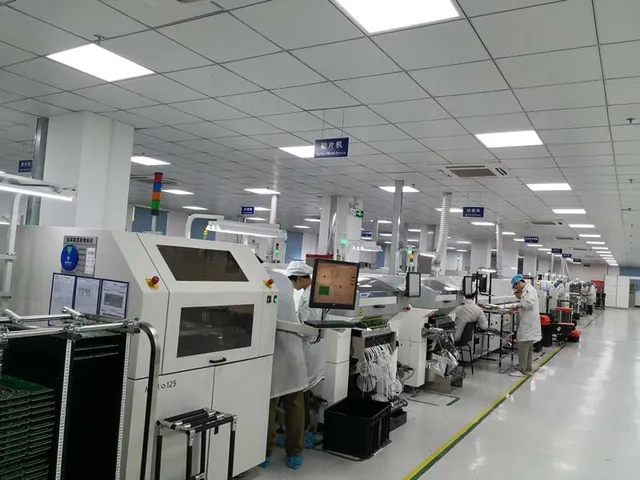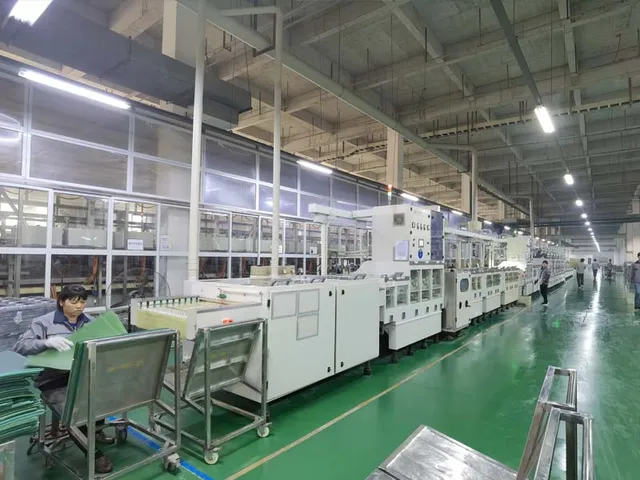
Siete procesos en una misma planta
Cada placa que sale de la planta ha pasado por al menos uno de estos procesos, y la mayoría pasa por varios:
- Ensamblaje automatizado — colocación en cuatro líneas SMT, que colocan seis millones de chips al día con encapsulados de hasta 01005 y 0201 y paso de 4 mil (0,1 mm), en una o en ambas caras de la placa.
- Soldadura por refusión — pasta impresa a través de una plantilla, piezas colocadas y después soldadas con un perfil controlado para encapsulados de paso fino y de área.
- Soldadura por ola — para placas de inserción pasante y mixtas donde el número de pines hace que el trabajo manual no sea rentable.
- Soldadura selectiva — para conectores, terminales y otras piezas que no deben ver una ola completa, o en placas donde las uniones de inserción pasante quedan junto a piezas que no se pueden sumergir.
- Inserción y soldadura manual — para piezas que ninguna máquina puede colocar, y para los volúmenes bajos en los que un fixture costaría más que la mano de obra.
- Cableado punto a punto — cableado interno entre placas, conectores y terminales dentro de un conjunto.
- Inspección — SPI antes de la colocación, AOI después de la refusión, rayos X para BGA, QFN y otras uniones ocultas, y prueba de contaminación iónica por ionógrafo hasta ppm por centímetro cuadrado.
Inspección y retrabajo asociados a cada proceso
La inspección no es una compuerta final que un lote pasa o falla. Cada proceso lleva su propia comprobación, así que un error de colocación se detecta antes de la refusión y un error de soldadura antes de que la placa siga adelante. El retrabajo sigue la misma ruta: las piezas BGA y micro-BGA se retrabajan y se rebalizan en planta y se verifican por rayos X, y la contaminación que podría causar un fallo electroquímico más adelante se mide y se elimina en lugar de darse por supuesta.
Cuando un cliente necesita evidencia para su propio expediente de calidad —programas automotrices, médicos o industriales— los resultados de inspección se registran contra el lote, así que el programa puede mostrar qué se comprobó y qué proceso lo produjo.
El ensamblaje y todo lo que lo rodea
El ensamblaje de PCB se ofrece como servicio independiente y como parte de una fabricación llave en mano:
- Ensamblaje de prototipos rápidos para una a cincuenta placas.
- Ensamblaje llave en mano y llave en mano parcial que cubre la fabricación y las piezas además del trabajo de ensamblaje.
- Ensamblaje en consignación, donde el cliente aporta los componentes.
- Compra de componentes, para que una BOM completa se cotice y se compre como un solo pedido.
- Inspección y pruebas desde SPI y AOI hasta la prueba en circuito, sonda volante y funcional.
- Box build y ensamblaje del producto final, incluidos el recubrimiento conformado y el embalaje.
Cómo avanza una fabricación por la planta
Compra de componentes → fabricación de PCB → SMT → DIP → pruebas → ensamblaje del producto terminado. Mantener esas seis etapas en una sola instalación elimina el transporte, el reembalaje y la reinspección que acompañan a repartir una fabricación entre proveedores, y significa que un defecto encontrado en la prueba se puede rastrear hasta el proceso que lo produjo y no hasta un envío anónimo.
El ensamblaje sin plomo conforme a RoHS es lo habitual; el ensamblaje no RoHS se ejecuta cuando el diseño o el mercado del cliente lo exigen. Los límites de proceso para un diseño concreto están en la página de capacidades.
Cómo se elige la ruta de soldadura de una placa
Una lista de materiales no nombra una ruta. Lo que la decide es la mezcla de encapsulados de la placa, la propia placa y cuántas se van a fabricar.
- Solo montaje superficial, sin inserción pasante. Una refusión, o dos cuando ambas caras llevan piezas. Una segunda refusión somete la placa dos veces al perfil, así que la primera cara tiene que sobrevivir al segundo paso: la masa térmica pesada, los electrolíticos de aluminio y los conectores moldeados son las piezas que fallan esa prueba.
- Un puñado de uniones de inserción pasante. La soldadura manual o una boquilla selectiva lo resuelven, y lo que decide entre ambas no es el número de pines, sino si las uniones están en una zona o repartidas por toda la placa.
- Trabajo de inserción pasante en toda la placa. La soldadura por ola pasa a ser la respuesta más económica cuando el número de pines llega al punto en que el trabajo manual deja de pagarse.
- Piezas que no deben ver una ola. Un conector cuya carcasa se reblandece a la temperatura de soldadura, un bloque de terminales de plástico, un display ya montado: la ola completa les está cerrada, así que la ruta pasa a ser soldadura selectiva o una paleta que las enmascare fuera de la soldadura.
- Masa térmica muy desigual. Una placa con un pad de disipador y cobre pesado en un extremo y piezas de paso fino en el otro se perfila para su punto más exigente, lo que sobrecuece todo lo demás. Dividirla en dos pasadas, o soldar solo selectivamente las uniones de inserción pasante, es normalmente cómo se fabrica una placa así.
- El volumen decide el utillaje. Una plantilla, un programa de colocación y un fixture hay que pagarlos, así que en un lote pequeño el trabajo manual puede ser más barato que preparar la línea; pasado cierto volumen, ese mismo fixture se convierte en el ahorro y no en el coste.
La ruta se cierra en la fase de DFM, no cuando la línea ya está corriendo. Las aperturas de la plantilla, la orientación del panel, el sombreado entre piezas altas, la paleta de enmascarado y la secuencia de soldadura manual pertenecen a esa fase, y cambiar cualquiera de ellos después significa utillaje nuevo, un programa reajustado y un registro de primera muestra nuevo. Los puntos de prueba siguen la misma regla desde el otro lado: cuando una unión no es accesible una vez fijada la ruta, es la ruta la que tiene que cambiar, no las pruebas y el aseguramiento de calidad de PCBA que vienen después.
Qué cuesta la ruta de soldadura y qué ahorra
Dos rutas para la misma placa rara vez difieren por una tarifa por unión. Difieren en la forma del coste: utillaje pagado una vez, mano de obra pagada por placa y el coste esperado del retrabajo.
- El utillaje es fijo, la mano de obra es variable. Las plantillas, los programas de colocación, las boquillas selectivas, las paletas de enmascarado, los fixtures de soldadura manual y los registros de primera muestra se pagan una vez y los llevan los lotes siguientes. Un programa liberado en lotes pequeños vuelve a pagar ese bloque en cada liberación, y por eso el precio por placa deja de bajar hasta que la cantidad lo hace.
- El montaje manual es barato de empezar y caro de escalar. No lleva utillaje, y su coste está en horas que crecen con cada placa. Lo que una tarifa por hora no muestra es la consistencia: dos operarios producen dos perfiles de unión, la cobertura de AOI y rayos X es más fina detrás de ellos, y el registro de quién soldó qué con qué ajuste es lo primero que pide una auditoría.
- Una ola es rápida, una boquilla selectiva es precisa. La ola necesita la paleta de enmascarado y expone toda la placa a la temperatura de soldadura; una boquilla selectiva toca solo las uniones a las que apunta, protege las piezas de al lado y normalmente devuelve menos placas a retrabajo.
- Una segunda refusión es un segundo presupuesto térmico. El montaje superficial a doble cara gasta dos veces la tolerancia térmica de las piezas, y cuando eso las descarta, la ruta se convierte sin decirlo en soldadura manual en la segunda cara, lo que se lee como un ahorro en el presupuesto y aparece como mano de obra en la planta.
- Cambiar la ruta reabre el reloj. Una vez que la línea corre, otra ruta significa plantillas nuevas o una paleta nueva, un programa reajustado y una primera muestra nueva, así que el precio y la fecha de entrega se reinician en lugar de ajustarse.
- Dos cotizaciones solo se comparan con la misma ruta. Las mismas caras, el mismo método de inserción pasante, la misma cobertura de pruebas y los mismos términos de entrega; la página de volumen expone qué más mueve un pedido repetido, y los límites de proceso detrás de cualquier ruta están en la página de capacidades.