Sete processos em um único andar
Cada placa que sai da fábrica passou por pelo menos um destes processos, e a maioria passa por vários:
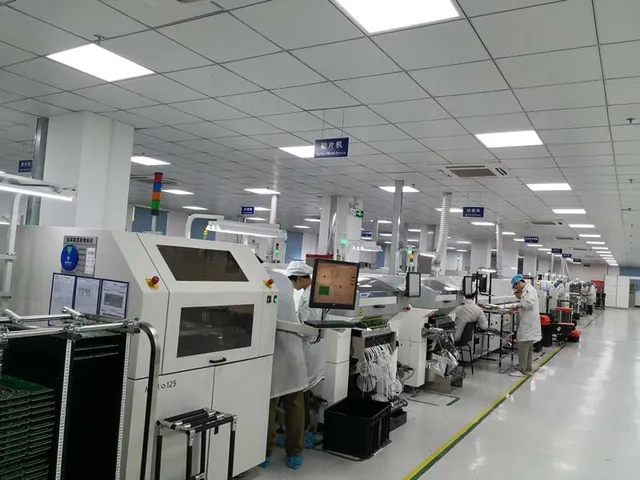
Montagem automatizada — seleção e posicionamento em quatro linhas SMT, colocando seis milhões de chips por dia em encapsulamentos 01005 e 0201 com espaçamento de 4 mil (0,1 mm), em um ou ambos os lados da placa.
Soldagem por refluxo — pasta impressa através de um estêncil, componentes posicionados e, em seguida, soldados em um perfil controlado para dispositivos de passo fino e matrizes de área.
Soldagem por onda — para placas com componentes de furo passante e mistas, onde a quantidade de pinos torna o trabalho manual antieconômico.
Soldagem seletiva — para conectores, terminais e outros componentes que não devem ser expostos a uma onda completa, ou em placas onde as junções de furo passante ficam próximas a componentes que não podem ser imersos.
Inserção e soldagem manuais — para componentes que nenhuma máquina consegue posicionar e para baixos volumes onde um dispositivo de fixação custaria mais do que a mão de obra.
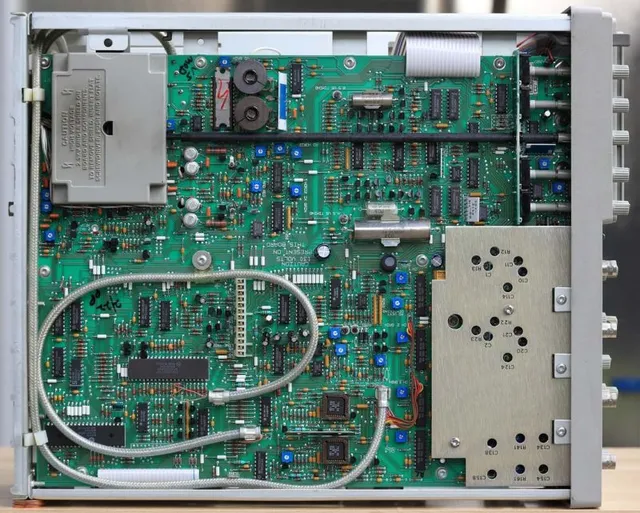
Fiação ponto a ponto — fiação interna entre placas, conectores e terminais dentro de uma montagem.
Inspeção — SPI antes do posicionamento, AOI após a refusão, raio-X para BGA, QFN e outras juntas ocultas e teste de ionografia para contaminação iônica em níveis de ppm por centímetro quadrado.
Inspeção e retrabalho associados a cada processo
A inspeção não é uma etapa final que determina se um lote é aprovado ou reprovado. Cada processo possui sua própria verificação, portanto, um erro de posicionamento é detectado antes da refusão e um erro de soldagem antes que a placa siga adiante. O retrabalho segue o mesmo processo: componentes BGA e micro-BGA são retrabalhados e reesferizados no local e verificados por raio-X, e a contaminação que poderia causar falha eletroquímica posteriormente é medida e removida, em vez de ser presumida.
Quando um cliente precisa de evidências para seu próprio arquivo de qualidade — programas automotivos, médicos ou industriais — os resultados da inspeção são registrados em relação ao lote, para que o programa possa mostrar o que foi verificado e qual processo o produziu.
Montagem e tudo relacionado
A montagem de placas de circuito impresso (PCBs) é oferecida como um serviço independente e como parte de uma solução completa:
- Montagem rápida de protótipos para uma a cinquenta tábuas.
- Montagem chave na mão e montagem parcial chave na mão Abrangendo
fabricação e peças, bem como o trabalho de montagem.
Montagem por consignação, onde o cliente fornece os componentes.
Fornecimento de componentes Assim, uma lista de materiais completa é cotada e comprada como um único pedido.
Inspeção e teste Desde SPI e AOI até teste em circuito, teste de sonda móvel e teste funcional.
Montagem da caixa e montagem final do produto, incluindo revestimento conformal e embalagem.
Como uma produção se move pela fábrica
Fornecimento de componentes → Fabricação de PCB → SMT → DIP → Teste → Montagem do produto final. Manter essas seis etapas em um único local elimina o frete, a reembalagem e a reinspeção que acompanham a divisão de uma produção entre fornecedores, e significa que um defeito encontrado no teste pode ser rastreado até o processo que o produziu, em vez de a um lote desconhecido.
A montagem sem chumbo em conformidade com RoHS é o padrão; a montagem não RoHS é realizada quando o projeto do cliente ou o mercado exigem. Os limites do processo para um projeto específico estão no página de recursos
Escolhendo o método de soldagem para uma placa
Uma lista de materiais não define um método. O que determina é a combinação de componentes na placa, a própria placa e quantas delas serão fabricadas.
Apenas componentes de montagem em superfície (SMD), sem componentes de furo passante (PTH). Uma refusão, ou duas quando ambos os lados contêm componentes. Uma segunda refusão submete a placa a um perfil de solda duas vezes, então o primeiro lado precisa sobreviver à segunda passagem — componentes com alta massa térmica, capacitores eletrolíticos de alumínio e conectores moldados são os que falham nesse teste.
Alguns componentes de furo passante (PTH). A soldagem manual ou com bico seletivo define o método, e o que decide entre eles não é a quantidade de pinos, mas se as soldas estão concentradas em uma área ou distribuídas por toda a placa.
Componentes de furo passante (PTH) em toda a placa. A soldagem por onda se torna a opção mais barata quando a quantidade de pinos atinge o ponto em que a soldagem manual deixa de ser vantajosa.
Componentes que não devem ser expostos à onda de solda. Um conector cuja carcaça amolece na temperatura da solda, um bloco de terminais de plástico, um display já instalado — a onda de solda completa não os atinge, então a rota se torna soldagem seletiva ou um palete que os mascara, protegendo-os da solda.
Massa térmica muito irregular. Uma placa com uma área de dissipação de calor e cobre espesso em uma extremidade e componentes de passo fino na outra é perfilada para seu ponto mais exigente, o que causa cura excessiva em todo o resto. Dividir a soldagem em duas passagens, ou soldar seletivamente apenas as juntas de furo passante, é geralmente como essa placa é fabricada.
O volume determina as ferramentas. Um estêncil, um programa de posicionamento e um dispositivo de fixação precisam ser pagos, então, em um lote pequeno, o trabalho manual pode ser mais barato do que uma configuração de linha; acima de uma certa quantidade, o mesmo dispositivo de fixação se torna a economia em vez do custo.
A rota é definida na fase de DFM (Design for Manufacturing), não quando a linha já está em funcionamento. Aberturas de estêncil, painel orientação, sombreamento entre peças altas, a paleta de mascaramento e a sequência de soldagem manual pertencem a essa etapa, e alterar qualquer um deles posteriormente significa novas ferramentas, um programa reajustado e um novo registro de primeira peça. Os pontos de teste seguem a mesma regra do outro lado: onde uma junta não pode ser alcançada uma vez que o caminho esteja definido, é o caminho que precisa ser alterado, não o Testes e garantia de qualidade de PCBA que vem depois.
Quanto custa a rota de soldagem e o que ela economiza
Duas rotas para a mesma placa raramente diferem em uma taxa por junta. Elas diferem na forma como o custo é estruturado: ferramentas pagas uma única vez, mão de obra paga por placa e o custo esperado de retrabalho.
Ferramentas são fixas, mão de obra é variável. Estênceis, programas de posicionamento, bicos seletivos, máscaras paletes, dispositivos de soldagem manual e registros de primeira peça são pagos uma única vez e contabilizados nos lotes que se seguem. Um programa lançado em pequenos lotes, portanto, paga esse bloco novamente a cada lançamento, o que é o motivo pelo qual o preço por placa para de cair até que a quantidade caia.
A montagem manual é barata para começar e cara para escalar. Ela não envolve ferramentas e seu custo reside em horas que aumentam a cada placa. O que uma taxa horária não mostra é a consistência: dois operadores produzem dois perfis de junta, a cobertura de AOI e raio-X é mais fina atrás deles, e o registro de quem soldou o quê em qual configuração é o que uma auditoria pede primeiro. - Uma onda é rápida, um bico seletivo é preciso. A onda precisa da paleta de mascaramento e expõe toda a placa à temperatura de solda; um bico seletivo toca apenas as juntas para as quais foi projetado, protege os componentes ao lado e geralmente retorna menos placas para retrabalho.
Uma segunda refusão é um segundo orçamento térmico. A montagem em superfície de dupla face gasta a cota de calor dos componentes duas vezes e, quando isso inviabiliza os componentes, o processo silenciosamente se torna soldagem manual no segundo lado — o que é visto como uma economia no orçamento e aparece como mão de obra na linha de produção.
Mudar o roteiro reinicia o cronômetro. Uma vez que a linha esteja funcionando, outro roteiro significa novos estênceis ou uma nova paleta, um programa reajustado e um novo primeiro artigo, então o preço e a data de entrega são reiniciados em vez de ajustados.
Duas cotações se comparam apenas no mesmo roteiro. Mesmos lados, mesmo método de furo passante, mesma cobertura de teste, mesmos termos de entrega — o página de volume define o que mais movimentos em um pedido repetido, e os limites do processo por trás de qualquer rota estão no página de recursos.