สี่ด่าน ไม่ใช่การตรวจครั้งเดียวตอนจบ
การทดสอบทั้งล็อตตอนท้ายสายบอกได้เพียงว่ามีแผงเสียอยู่แล้วกี่แผง คุณภาพจึงถูกสร้างไว้ในสี่ด่าน:
- IQC — การควบคุมคุณภาพขาเข้า ชิ้นส่วนและแผงเปล่าถูกตรวจตอนรับเข้า ก่อนที่จะถึงฟีดเดอร์ รีลผิดที่จับได้ตรงนี้เสียเพียงโทรศัพท์หนึ่งสาย รีลเดียวกันที่จับได้หลังรีโฟลเสียมากกว่านั้นมาก
- IPQC — การควบคุมคุณภาพระหว่างผลิต แต่ละกระบวนการถูกตรวจขณะเดินงาน ปัญหาการพิมพ์หรือการวาง จึงถูกแก้ภายในล็อต ไม่ใช่หลังประกอบทั้งชุดแล้ว
- QC — ทดสอบและตรวจสอบ แผงที่ประกอบเสร็จถูกทดสอบและตรวจสอบ พร้อมตรวจงานชิ้นแรกทุกกระบวนการ และตัดสินงานฝีมือตาม IPC-A-610
- QA — การประกันคุณภาพขั้นสุดท้าย แผนตรวจตัวอย่างปล่อยล็อต โดยทบทวนบันทึกของด่านที่ผ่านมาทั้งหมด
การตรวจสอบตามสายการผลิต
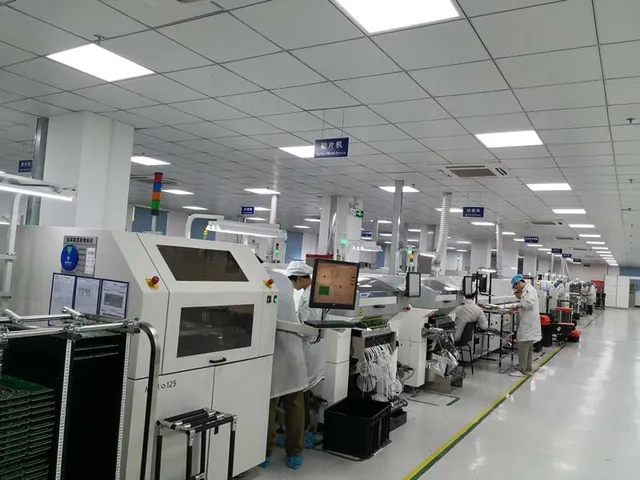
การตรวจด้วยแสงและ X-ray ครอบสิ่งที่ตาเข้าถึงไม่ได้ ตรวจครีมบัดกรีเดินก่อนวางชิ้นส่วน เพื่อดูปริมาตร และการวางแนว ตรวจด้วยแสงอัตโนมัติเดินหลังรีโฟล เพื่อจับชิ้นส่วนที่หาย เยื้อง และตั้งตะแคง ส่วน X-ray ดูข้อต่อที่ซ่อนใต้ BGA, QFN และแพ็กเกจ area array อื่น รวมทั้งโพรงและสะพานบัดกรีที่การตรวจด้วยแสง มองไม่เห็น
การปนเปื้อนไอออนิกวัดด้วย ionograph ลงถึง ppm ต่อตารางเซนติเมตร คือสารตกค้างที่ผ่านการทดสอบทางไฟฟ้า ทุกข้อในวันประกอบ แล้วก่อความเสียหายทางเคมีไฟฟ้าหลายเดือนถัดมาในสนาม
การทดสอบทางไฟฟ้าและการทดสอบการทำงาน
การทดสอบในวงจร (ICT) ไล่แผงที่ประกอบแล้วผ่านจิ๊ก bed-of-nails ตรวจการมีอยู่ ค่า และทิศทางของชิ้นส่วน ตลอดจนวงจรเปิดและลัดวงจร flying probe ทำงานเดียวกันโดยไม่ต้องมีจิ๊ก จึงเหมาะกับต้นแบบและล็อตเล็ก ที่ค่าจิ๊กไม่คุ้มกับการลงทุน ส่วนเครื่องวิเคราะห์ข้อบกพร่อง (MDA) ชี้แผงที่ตกให้แคบลงเป็นวงจรเปิด ลัดวงจร ชิ้นส่วนหาย หรือใส่กลับด้าน
การทดสอบการทำงานคือจุดที่พิสูจน์ว่าสินค้าใช้ได้จริง: แผงถูกทดสอบบนจิ๊กที่สร้างตามจุดทดสอบและ ขั้นตอนทดสอบของลูกค้า โดยมีขั้นตอนของลูกค้าเป็นเกณฑ์ยอมรับ เฟิร์มแวร์ถูกโหลดและตั้งค่าสินค้าในขั้น เดียวกัน แผงที่ออกจากการทดสอบจึงเป็นชิ้นงานที่ใช้งานได้ ไม่ใช่เพียงแผงที่ประกอบครบ
การทดสอบความน่าเชื่อถือ
เมื่อการใช้งานต้องการ โดยเฉพาะงานยานยนต์ การแพทย์ อุตสาหกรรม และงานกลางแจ้ง แผงจะผ่าน burn-in, thermal cycle, hi-pot และการสั่นสะเทือน ควบคู่กับการตรวจความน่าเชื่อถือของกระบวนการเอง การทดสอบชุดนี้เดินคู่กับการตรวจ ไม่ใช่แทนกัน สินค้าผ่านการทดสอบทางไฟฟ้าทุกข้อแล้วยังตก thermal cycle ได้ และการเดินทั้งสองทางพร้อมกันคือวิธีหาข้อนั้นก่อนที่ลูกค้าจะเจอ
เมื่อการทดสอบคืองานทั้งงาน
โดยปกติการทดสอบเกิดขึ้นภายในงานประกอบ เมื่อใดที่การทดสอบคืองานเอง คำถามที่เปลี่ยนไปคือใครเป็นผู้ออกคำตัดสิน
- แผงยังไม่ถูกประกอบ การทดสอบเป็นขั้นสุดท้ายของงานประกอบ ไม่ใช่บริการแยกต่างหาก แต่เดินอยู่ใน บริการประกอบ PCB ไปพร้อมงานผลิต
- แผงประกอบเสร็จแล้วและต้องการคำตัดสิน การคัดของที่ประกอบแล้ว การทำ burn-in การหาตำแหน่งความเสียหาย และการยืนยันผลซ่อม ยืนได้ด้วยตัวเอง หากมีเงื่อนไขเดียวคือต้องมีเกณฑ์ยอมรับเป็นลายลักษณ์อักษรให้ทดสอบเทียบ
- ความเสียหายเดิมกลับมาทุกล็อต การเพิ่มขอบเขตการทดสอบไม่ได้ทำให้หายไป ต้นเหตุอยู่ที่การออกแบบหรือ กระบวนการ ขั้นต่อไปจึงเป็น ตรวจ DFT ไม่ใช่การยืดรายการทดสอบ
- คำตัดสินเป็นของชิ้นงานทั้งชุด การพิสูจน์สินค้าสำเร็จรูป ทั้งสายไฟ กล่อง เฟิร์มแวร์ และบรรจุภัณฑ์ อยู่ในงาน การประกอบสำเร็จรูป ไม่ใช่การทดสอบแผง
- ความเสียหายคือชิ้นส่วนผิดตัว การทดสอบจับได้ช้าและทีละแผง การตรวจรับวัสดุจับได้ตอนที่ยังแก้ด้วยโทรศัพท์ หนึ่งสาย
สองเส้นแบ่งที่ควรพูดให้ชัด คำขอว่า "ช่วยทดสอบแผงนี้" โดยไม่มีเกณฑ์แนบมาไม่ใช่งาน เพราะบททดสอบที่คืนได้เพียงผ่าน หรือไม่ผ่านไม่ได้ ให้ข้อมูลแต่ไม่ได้ให้คำตัดสิน และรายงานการทดสอบพิสูจน์ล็อต ไม่เคยพิสูจน์การออกแบบ จึงแทนการ ทบทวนการออกแบบไม่ได้
สิ่งที่ชี้ขาดในกรณีเหล่านี้เกือบทั้งหมดคือใครแบ่งรับความเสี่ยงของความเสียหายระดับแผง ถ้าคำตัดสินอยู่กับลูกค้า สถานีทดสอบเพียงรวบรวมหลักฐานให้ ถ้าโรงงานเป็นผู้แบก ขอบเขตงานนั้นคืองานประกันคุณภาพ และขีดจำกัดการยอมรับต้อง ตกลงกันก่อนล็อตแรก ไม่ใช่มาปรับทีหลัง
อะไรกำหนดราคาของโปรแกรมทดสอบ
การทดสอบคิดราคาเป็นโปรแกรม ไม่ใช่ราคาต่อหน่วยตามจำนวนแผง หกปัจจัยขยับตัวเลขก่อนที่จำนวนจะขยับ
- จิ๊ก จิ๊ก bed-of-nails หรือจิ๊กทดสอบการทำงานสร้างครั้งเดียวแล้วเฉลี่ยค่าลงทุก ๆ ล็อตที่ใช้การออกแบบเดียวกัน การแก้ไขที่ย้ายจุดทดสอบอาจทำให้ใช้ต่อไม่ได้
- โปรแกรมและขีดจำกัด การตัดสินว่าบททดสอบต้องเข้าถึงอะไรและอะไรนับว่าผ่าน คืองานวิศวกรรม ยิ่งครอบคลุมลึก ยิ่งใช้เวลาก่อนล็อตแรกนานขึ้น
- เวลาบนสถานี แต่ละแผงกินสถานีตามระยะเวลาทดสอบของตัวเอง ต้นทุนจริงของโปรแกรมจึงขึ้นกับเวลาต่อรอบเทียบกับ ขนาดล็อต ไม่ใช่ขนาดล็อตอย่างเดียว
- ขอบเขตเทียบกับความซับซ้อน การเข้าถึงโหนดมากขึ้นหมายถึงหัววัดมากขึ้น และบ่อยครั้งต้องมีจิ๊กที่แตะได้สองด้าน บททดสอบที่ถูกที่สุดจึงไม่ค่อยใช่บทที่ตรวจมากที่สุด
- สิ่งที่เกิดหลังความเสียหาย แผงที่ตกต้องหาตำแหน่ง ซ่อม แล้วทดสอบซ้ำ ยิ่งเกณฑ์ยอมรับคลุมเครือ ส่วนของราคาที่ ย้ายไปอยู่ที่การทดสอบซ้ำยิ่งมากขึ้น
- การเทียบกันได้ ใบเสนอราคาสองใบเทียบกันได้ก็ต่อเมื่อเวอร์ชันโปรแกรม จิ๊ก และขีดจำกัดเดียวกัน มิฉะนั้นมีใบหนึ่ง ที่คิดราคาอย่างอื่นอยู่
ใบเสนอราคางานทดสอบจึงถือสามอย่างพร้อมกัน ขอบเขตการทดสอบ ปริมาณที่ค่าจิ๊กกระจายลงไป และฝ่ายที่แบกคำตัดสิน ถ้าอ่านเป็นราคาต่อหน่วย ทั้งสามอย่างก็หายไป
กำหนดข้อกำหนดการทดสอบไปพร้อมงานผลิต
ข้อกำหนดการทดสอบตกลงกันง่ายก่อนประกอบกว่าหลังประกอบ ส่งจุดทดสอบ ขั้นตอนทดสอบ และเกณฑ์ผ่านมาพร้อม ชุด Gerber และ BOM จิ๊ก โปรแกรม และขีดจำกัดการยอมรับจะถูกเตรียมไปพร้อมงานผลิต ถ้ามีเพียงคำอธิบาย การทำงาน หน้า ตรวจ DFT จะกำหนดว่าผู้ทดสอบต้องเข้าถึงอะไร และสินค้าผลิตความเสียหายแบบใดจริง
แผงยึดมาตรฐานงานฝีมือ IPC-A-610 และโรงงานเบื้องหลังได้รับ ISO 9001:2015, IATF 16949:2016 และ ISO 13485:2016 สำหรับงานยานยนต์และการแพทย์ ใบรับรองที่ออกแล้วดูได้ที่ หน้าใบรับรอง และขีดจำกัดกระบวนการที่ใช้สร้างแผนตรวจอยู่ใน หน้าขีดความสามารถ