Cuatro compuertas, no una inspección final
Probar un lote al final de la línea solo dice cuántas placas ya están perdidas. Por eso la calidad se construye en cuatro compuertas:
- IQC — control de calidad de entrada. Los componentes y las placas desnudas se comprueban a su llegada, antes de que puedan llegar a un alimentador. Un carrete equivocado detectado aquí cuesta una llamada; el mismo carrete detectado después de la refusión cuesta mucho más.
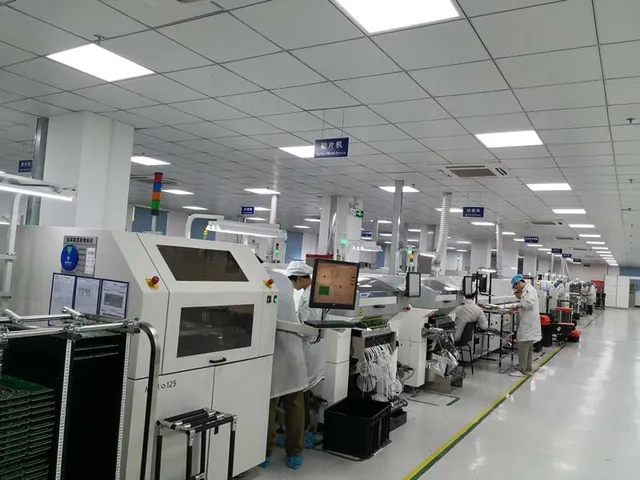
- IPQC — control de calidad en proceso. Cada proceso se inspecciona mientras corre, así que un problema de impresión o de colocación se corrige dentro del lote y no después de haber ensamblado toda la tanda.
- QC — prueba e inspección. El ensamblaje terminado se prueba y se inspecciona, con inspección de primera muestra en cada proceso y la mano de obra evaluada contra IPC-A-610.
- QA — aseguramiento de calidad final. Un plan de inspección por muestreo libera el lote, revisando los registros de las compuertas anteriores.
Inspección a lo largo de la línea
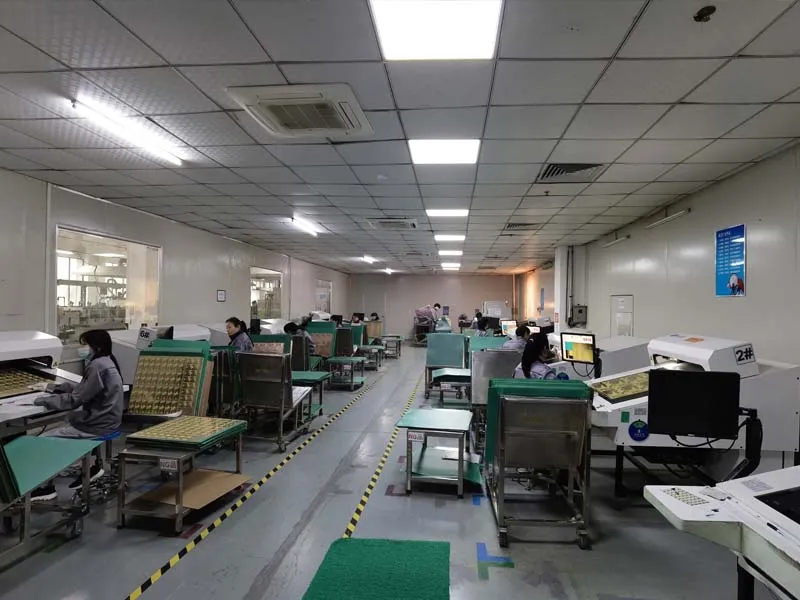
La inspección óptica y la de rayos X cubren lo que el ojo no alcanza. La inspección de pasta de soldar corre antes de la colocación, comprobando volumen y alineación; la inspección óptica automática corre después de la refusión y detecta piezas ausentes, desplazadas y en efecto lápida; la inspección por rayos X mira las uniones ocultas bajo BGA, QFN y otros encapsulados de área, incluidas las oquedades y los puentes que ninguna comprobación óptica puede ver.
La contaminación iónica se mide con ionógrafo hasta ppm por centímetro cuadrado: los residuos que pasan todas las pruebas eléctricas el día del ensamblaje y causan un fallo electroquímico meses después en campo.
Prueba eléctrica y funcional
La prueba en circuito hace pasar la placa ensamblada por un fixture de agujas, comprobando presencia, valor y orientación de los componentes además de abiertos y cortos. La sonda volante hace el mismo trabajo sin fixture, lo que encaja en prototipos y lotes pequeños donde el coste del fixture no se recuperaría; un analizador de defectos de fabricación reduce las placas fallidas a abiertos, cortos, piezas ausentes o invertidas.
La prueba funcional es donde se demuestra que el producto funciona: el ensamblaje se ejercita en un fixture construido según los puntos y pasos de prueba del cliente, con los criterios de aceptación tomados del procedimiento del cliente. El firmware se carga y el producto se configura como parte de la misma etapa, así que una placa que sale de la prueba es una unidad que funciona.
Pruebas de fiabilidad
Donde la aplicación lo exige —sobre todo en automoción, medicina, industria y productos de exterior— las placas pasan por envejecimiento, ciclos térmicos, hi-pot y vibración junto a comprobaciones de fiabilidad del propio proceso. Se corren al lado de las compuertas de inspección y no en su lugar: un producto puede pasar todas las pruebas eléctricas y aun así fallar un ciclo térmico, y el sentido de correr ambas es descubrirlo antes que el cliente.
Cuándo la prueba es todo el pedido
La mayor parte de las pruebas ocurre dentro de un pedido de ensamblaje. A veces la prueba es el pedido, y eso cambia quién carga con el juicio.
- Las placas todavía no están fabricadas. Entonces la prueba es la última etapa de un programa de ensamblaje y no un servicio propio: pertenece al ensamblaje de PCB y corre junto a la fabricación.
- Las placas están fabricadas y necesitan un veredicto. Cribar lo ya ensamblado, hacer envejecimiento, localizar un fallo y confirmar una reparación se sostiene solo, con una condición: que exista un criterio de aceptación escrito contra el que probar.
- El mismo fallo vuelve en cada lote. Más cobertura no lo eliminará. La causa está en el diseño o en el proceso, lo que convierte la revisión DFT en el siguiente paso y no una lista de pruebas más larga.
- El veredicto cubre una unidad completa. Demostrar un producto terminado —cableado, carcasa, firmware y embalaje incluidos— es trabajo de montaje final, no de prueba de placa.
- El fallo es una pieza equivocada. La prueba lo detecta tarde y placa a placa; la inspección de entrada lo detecta mientras una llamada todavía resuelve el problema.
Merece la pena decir dos límites con claridad. «Pruebe esta placa», sin criterio adjunto, no es un pedido: una prueba que no puede devolver un pasa o un falla produce datos, no una decisión. Y un informe de pruebas demuestra un lote, nunca un diseño, así que no sustituye a una revisión de diseño.
Lo que resuelve la mayoría de estos casos es quién es dueño del riesgo de un fallo a nivel de placa. Si el veredicto se queda con el cliente, la estación reúne evidencia en su nombre. Si la planta lo asume, el pedido es un pedido de aseguramiento de calidad, y los límites de aceptación tienen que acordarse antes del primer lote y no ajustarse después.
Qué fija el precio de un programa de pruebas
Las pruebas se cotizan como programa, no como una tarifa unitaria por número de placas. Seis cosas mueven la cifra antes de que lo haga la cantidad.
- El fixture. Un fixture de agujas o funcional se construye una vez y se amortiza sobre cada lote que comparte el mismo diseño; una revisión que mueve puntos de prueba puede retirarlo.
- El programa y sus límites. Decidir a qué tiene que llegar la prueba, y qué cuenta como aprobado, es tiempo de ingeniería: más cobertura tarda más antes de que corra el primer lote.
- El tiempo en la estación. Cada placa ocupa una estación durante la duración de su prueba, así que el tiempo de ciclo frente al tamaño del lote, y no el tamaño del lote solo, es lo que cuesta realmente un programa.
- Cobertura frente a complejidad. Llegar a más nodos significa más sondas y a menudo un fixture que contacta ambas caras, así que la prueba más barata rara vez es la que más comprueba.
- Qué pasa después de un fallo. Una placa fallida hay que localizarla, repararla y volver a probarla; cuanto más flojo es el límite de aceptación, mayor es la parte del precio que cae en las reprobaciones.
- Comparabilidad. Dos cotizaciones se comparan solo con la misma versión de programa, el mismo fixture y los mismos límites; si no, una de ellas está cotizando otra cosa.
Así que un presupuesto de pruebas sostiene tres cosas a la vez: el alcance de la prueba, el volumen sobre el que se amortiza y el lado que carga con el veredicto. Leídos como precio unitario, los tres desaparecen.
Especificar la prueba junto con la fabricación
Los requisitos de prueba se acuerdan más fácilmente antes del ensamblaje que después. Envíe los puntos de prueba, los pasos de prueba y los criterios de aprobación junto con el conjunto de Gerbers y la BOM, y el fixture, el programa y los límites de aceptación se preparan junto a la fabricación; cuando solo existe una descripción funcional, la revisión DFT determina a qué tiene que llegar el probador y qué fallos produce realmente el producto.
Las placas se rigen por la norma de mano de obra IPC-A-610, y las plantas detrás están certificadas en ISO 9001:2015, IATF 16949:2016 e ISO 13485:2016 para programas automotrices y médicos; véase la página de certificaciones para los certificados emitidos y la página de capacidades para los límites de proceso contra los que se construye el plan de inspección.