Четыре ворот, а не один финальный контроль
Проверка партии в конце линии говорит только о том, сколько плат уже в браке. Поэтому качество встроено в четыре ворот:
- IQC — входной контроль качества. Компоненты и голые платы проверяются при поступлении, до того как попасть в питатель. Неверная катушка, поймана здесь, стоит одного звонка; та же катушка, поймана после оплавления, стоит гораздо дороже.
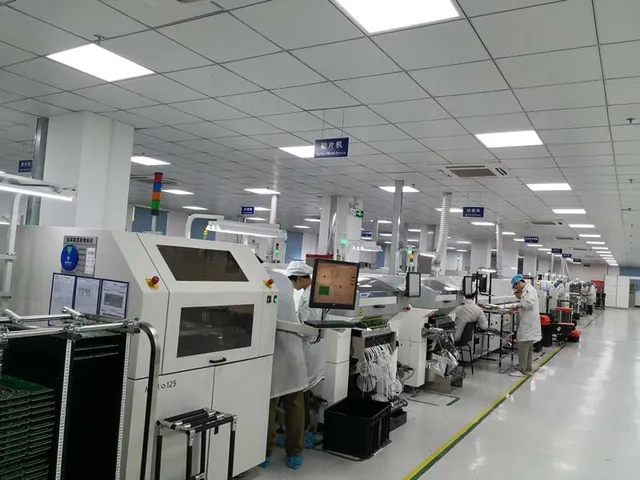
- IPQC — контроль в процессе. Каждый процесс проверяется по ходу работы, поэтому проблема печати или установки исправляется внутри партии, а не после того, как собрана вся партия.
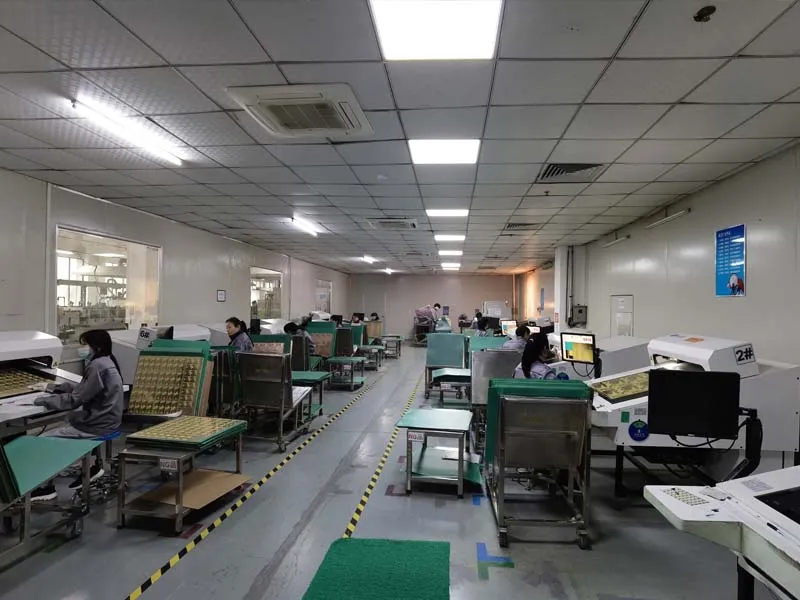
- QC — тест и контроль. Готовая сборка тестируется и проверяется, с контролем первого изделия на каждом процессе и оценкой пайки по IPC-A-610.
- QA — финальное обеспечение качества. План выборочной проверки выпускает партию, просматривая записи предыдущих ворот.
Контроль по ходу линии
Оптический и рентгеновский контроль закрывают то, до чего не достаёт глаз. Контроль пасты идёт перед установкой и проверяет объём и совмещение; автоматическая оптическая инспекция идёт после оплавления, ловя пропущенные, смещённые и «надгробные» компоненты; рентген смотрит на соединения под BGA, QFN и другими матричными корпусами, включая пустоты и перемычки, которых не видит оптический контроль.
Ионное загрязнение измеряется ионографом до ppm на квадратный сантиметр — остатки, которые проходят любой электрический тест в день сборки и вызывают электрохимический отказ через месяцы в поле.
Электрический и функциональный тест
In-circuit прогоняет собранную плату через оснастку с ложем из игл, проверяя наличие, номинал и ориентацию компонентов, а также обрывы и замыкания. Летающая игла делает ту же работу без оснастки, что подходит прототипам и малым партиям, где стоимость оснастки не окупается; анализатор дефектов монтажа сужает отказавшие платы до обрывов, замыканий, отсутствующих или перевёрнутых деталей.
Функциональный тест — место, где продукт доказывают в работе: сборку гоняют на оснастке, собранной по контрольным точкам и шагам теста заказчика, а критерии приёмки берут из его методики. Прошивка загружается и продукт конфигурируется на том же этапе, поэтому с теста уходит работающее изделие, а не плата с компонентами.
Испытания надёжности
Там, где этого требует применение — особенно автомобильные, медицинские, промышленные и уличные продукты, — платы проходят термотренировку, термоциклы, проверку электрической прочности изоляции и вибрацию вместе с проверками надёжности самого процесса. Они идут вместе с ворот контроля, а не вместо них: продукт может пройти любой электрический тест и всё равно отказать на термоцикле, и смысл гонять оба — узнать об этом раньше заказчика.
Когда тестирование — это весь заказ
Чаще всего тестирование идёт внутри заказа на монтаж. Иногда тестирование и есть заказ — и тогда меняется ответ на вопрос, кто выносит решение.
- Платы ещё не собраны. Тогда тест — последний этап программы монтажа, а не отдельная услуга: он входит в монтаж печатных плат и идёт вместе с производством.
- Платы собраны и ждут вердикта. Отбраковка уже собранного, термотренировка, поиск места отказа и подтверждение ремонта стоят отдельно, но при одном условии: есть письменный критерий приёмки, по которому ведётся тест.
- Один и тот же отказ возвращается в каждой партии. Больше покрытия его не уберёт. Причина лежит в конструкции или в процессе, поэтому следующий шаг — разбор DFT, а не удлинение списка тестов.
- Вердикт относится к изделию целиком. Доказать готовый продукт — с кабелями, корпусом, прошивкой и упаковкой — значит перейти к сборке блоков, а не к тесту платы.
- Отказ — это не та деталь. Тест находит такое поздно и по одной плате; входной контроль находит, пока проблема решается одним звонком.
Две границы стоит назвать прямо. «Протестируйте эту плату» без критерия — не заказ: тест, который не может вернуть «годен» или «не годен», даёт данные, а не решение. А отчёт о тестировании доказывает партию, но никогда не конструкцию, поэтому он не заменяет разбор конструкции и не отвечает на вопрос, почему конструкция даёт такой отказ.
В большинстве случаев всё решает, кто несёт риск отказа на уровне платы. Если вердикт остаётся у заказчика, пост собирает доказательства в его интересах. Если его несёт производство, заказ становится заказом на обеспечение качества, и пределы приёмки нужно согласовать до первой партии, а не подгонять после.
Что определяет цену программы тестирования
Тестирование считают как программу, а не как цену за штуку по числу плат. Шесть вещей меняют сумму раньше, чем это сделает количество.
- Оснастка. Оснастка с ложем из игл или функциональная оснастка делается один раз и амортизируется на все партии с той же конструкцией; ревизия, которая сдвигает контрольные точки, может её обесценить.
- Программа и её пределы. Решить, до чего должен добираться тест и что считается прохождением, — это время инженеров; более глубокое покрытие требует больше времени до первой партии.
- Время на посту. Каждая плата занимает пост на длительность своего теста, поэтому стоимость программы определяет время цикла вместе с размером партии, а не размер партии сам по себе; больший объём снижает цену на плату, но не отменяет время наладки.
- Покрытие против сложности. Добраться до большего числа узлов — значит больше игл и часто оснастка, контактирующая с двух сторон; самый дешёвый тест редко оказывается самым полным.
- Что происходит после отказа. Отказавшую плату нужно локализовать, отремонтировать и протестировать снова; чем расплывчатее предел приёмки, тем большая часть цены уходит в повторный тест.
- Сопоставимость. Два предложения сравнимы только при одной версии программы, одной оснастке и одних пределах — иначе одно из них считает что-то другое, и сравнивать нечего.
Значит, предложение по тестированию содержит сразу три вещи: объём теста, партию, на которую он амортизируется, и сторону, которая несёт вердикт. Если читать его как цену за штуку, все три исчезают.
Как задать тест вместе с заказом
Требования к тесту проще согласовать до монтажа, чем после. Пришлите контрольные точки, шаги теста и критерии прохождения вместе с комплектом Gerber и спецификацией — оснастка, программа и пределы приёмки готовятся вместе с заказом; если есть только описание работы, разбор DFT определяет, до чего должен добираться тестер и какие отказы продукт действительно даёт.
Платы проверяются по IPC-A-610, а площадки за ними сертифицированы по ISO 9001:2015, IATF 16949:2016 и ISO 13485:2016 для автомобильных и медицинских программ — выданные сертификаты приведены на странице сертификатов, а технологические пределы, под которые строится план контроля, — на странице возможностей.