Quatro etapas, não uma inspeção final
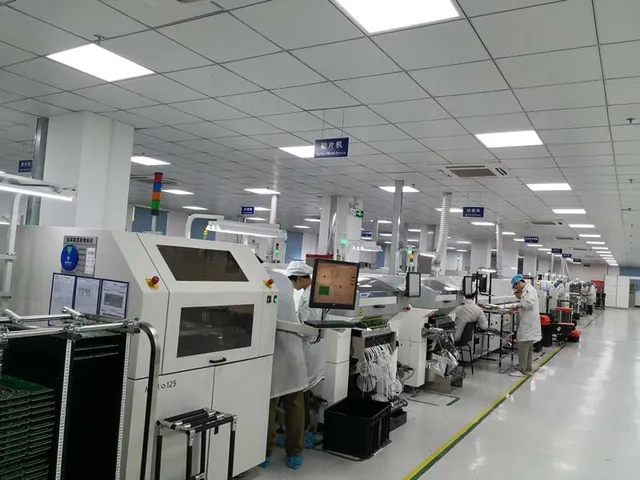
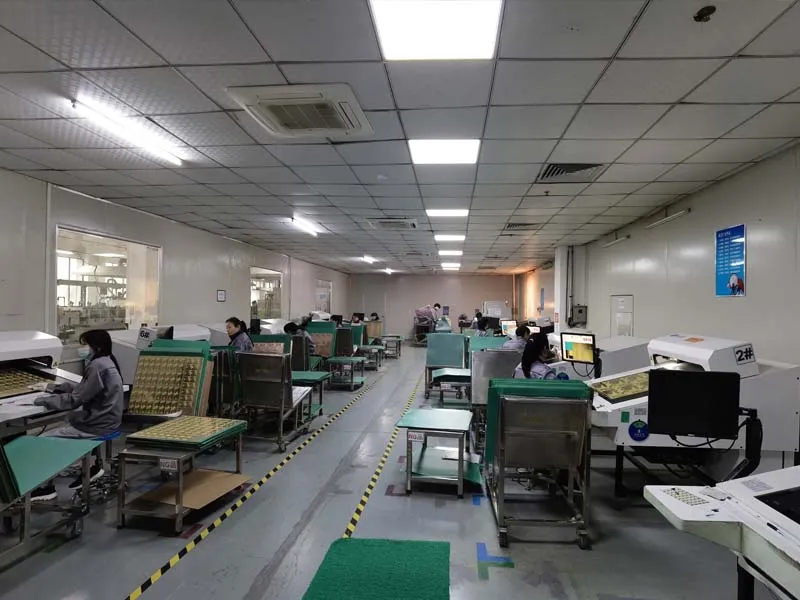
Testar um lote no final da linha apenas informa quantas placas já são descartadas. A qualidade é portanto, incorporada em quatro etapas:
IQC — Controle de Qualidade de Entrada. Componentes e placas nuas são verificados na chegada, antes de chegarem a um alimentador. Um rolo errado detectado aqui custa uma ligação telefônica; o mesmo rolo detectado após a refusão custa muito.
IPQC — Controle de Qualidade em Processo. Cada processo é inspecionado durante sua execução, de modo que um problema de impressão ou posicionamento seja corrigido dentro do lote, em vez de após a montagem de todo o lote.
QC — Teste e Inspeção. A montagem finalizada é testada e inspecionada, com uma inspeção de primeiro artigo em cada processo e a qualidade da mão de obra avaliada de acordo com a norma IPC-A-610.
QA — Garantia de Qualidade Final. Um plano de inspeção por amostragem libera o lote, revisando os registros das etapas anteriores.
Inspeção ao longo da linha
A inspeção óptica e por raios X abrange o que o olho não consegue alcançar. A inspeção da pasta de solda é realizada antes da aplicação, verificando o volume e o alinhamento; a inspeção óptica automatizada é realizada após a refusão, detectando componentes ausentes, desalinhados e desalinhados; a inspeção por raios X examina as juntas ocultas sob BGAs, QFNs e outros encapsulamentos de matriz de área, incluindo vazios e pontes que nenhuma inspeção óptica consegue detectar.
A contaminação iônica é medida por ionógrafo até ppm por centímetro quadrado — os resíduos que passam em todos os testes elétricos no dia da montagem e causam falhas eletroquímicas meses depois em campo.
Teste elétrico e funcional
O teste em circuito conduz a placa montada através de um dispositivo de teste de contato, verificando a presença, valor e orientação dos componentes, bem como circuitos abertos e curtos-circuitos. O teste de sonda móvel realiza a mesma função sem um dispositivo de teste, o que é adequado para protótipos e pequenos lotes onde o custo do dispositivo não seria recuperado; Um analisador de defeitos de fabricação identifica placas defeituosas com circuitos abertos, curtos-circuitos, peças faltantes ou invertidas.
O teste funcional é onde se comprova o funcionamento do produto: a montagem é testada em um dispositivo construído de acordo com os pontos e etapas de teste do cliente, com os critérios de aceitação definidos no procedimento do cliente.
O firmware é carregado e o produto configurado na mesma etapa, de modo que uma placa que sai do teste é uma unidade funcional.
Teste de confiabilidade
Quando a aplicação exige — especialmente em produtos automotivos, médicos, industriais e para uso externo — as placas passam por testes de burn-in, ciclos térmicos, alta tensão e vibração, juntamente com verificações de confiabilidade do próprio processo. Esses testes são executados em conjunto com, e não em substituição a, as etapas de inspeção: um produto pode passar em todos os testes elétricos e ainda assim falhar em um ciclo térmico, e o objetivo de executar ambos é descobrir isso antes que o cliente o faça.
Quando o teste é o pedido inteiro
A maioria dos testes ocorre dentro de uma ordem de montagem. Às vezes, o teste é o próprio pedido, e isso altera quem toma a decisão. As placas ainda não foram montadas. Portanto, o teste é a última etapa de um programa de montagem, e não um serviço independente: ele pertence ao sistema.
As placas ainda não foram montadas. serviços de montagem de PCB e é executado em paralelo com a montagem.
As placas estão montadas e precisam de um veredito. A triagem do que já foi montado, o teste de queima, a localização de uma falha e a confirmação de um reparo são independentes, sob uma condição: existe um critério de aceitação por escrito para teste.
A mesma falha retorna em todos os lotes. Mais cobertura não a eliminará. A causa está no projeto ou no processo, o que torna Revisão DFT o próximo passo em vez de uma lista de testes mais longa.
O veredicto abrange uma unidade inteira. Provar que um produto acabado — fiação, caixa, firmware e embalagem incluídos — é montagem final Trabalho, não teste de placa.
A falha é uma peça defeituosa. Os testes detectam o problema tardiamente e uma placa de cada vez; a inspeção de entrada o detecta enquanto uma ligação telefônica ainda resolve o problema.
Duas restrições merecem ser claramente definidas. "Por favor, teste esta placa", sem nenhum critério associado, não é uma ordem: um teste que não pode retornar um resultado de aprovação ou reprovação produz dados, não uma decisão. E um relatório de teste prova muito, nunca um projeto, portanto, não substitui uma revisão de projeto.
O que resolve a maioria desses casos é quem assume o risco de uma falha em nível de placa. Se o veredicto permanece com o cliente, a estação está coletando evidências em seu nome. Se a fábrica assume o risco, a ordem é uma ordem de garantia de qualidade e os limites de aceitação devem ser acordados antes do primeiro lote, em vez de serem ajustados posteriormente.
O que define o preço de um programa de testes
O teste é cotado como um programa, não como uma taxa unitária por quantidade de placas. Seis fatores influenciam o preço antes da quantidade.
O dispositivo de teste. Um dispositivo de teste funcional ou de teste de precisão é construído uma única vez e amortizado em cada lote que compartilha o mesmo projeto; uma revisão que altera os pontos de teste pode torná-lo obsoleto.
O programa e seus limites. Decidir o que o teste deve alcançar e o que conta como aprovação é tempo de engenharia — uma cobertura mais profunda leva mais tempo antes da execução do primeiro lote.
Tempo na estação. Cada placa ocupa uma estação durante a duração do seu teste, portanto, o tempo de ciclo em relação ao tamanho do lote, e não apenas o tamanho do lote, é o que realmente custa um programa.
Cobertura em relação à complexidade. Alcançar mais nós significa mais sondas e, frequentemente, um dispositivo de teste que contata ambos os lados, portanto, o teste mais barato raramente é o que verifica mais.
O que acontece após uma falha. Uma placa com falha precisa ser localizada, reparada e testada novamente; quanto mais flexível o limite de aceitação, maior a parcela do preço que cabe ao reteste.
Comparabilidade. Duas cotações só podem ser comparadas com base na mesma versão do programa, no mesmo dispositivo e nos mesmos limites — caso contrário, uma delas estará precificando algo diferente.
Portanto, uma cotação de teste contém três elementos simultaneamente: o escopo do teste, o volume que ele amortiza, e o lado que carrega o veredito. Lida como um preço unitário, todos os três desaparecem.
Especificando o teste com a montagem
Os requisitos de teste são mais fáceis de serem acordados antes da montagem do que depois. Envie os pontos de teste, as etapas de teste e os critérios de aprovação com o conjunto Gerber e a lista de materiais (BOM), e o dispositivo, o programa e os limites de aceitação serão preparados juntamente com a montagem; onde existir apenas uma descrição funcional, o Revisão DFT calcula o que o testador precisa alcançar e quais falhas o produto realmente produz.
As placas são submetidas à norma de qualidade IPC-A-610 e as fábricas que as produzem são certificadas pelas normas ISO 9001:2015, IATF 16949:2016 e ISO 13485:2016 para os programas automotivo e médico — veja o página de certificações para os certificados emitidos, e o página de recursos para os limites do processo em relação aos quais o plano de inspeção é elaborado.