Política e objetivos de qualidade
A política de qualidade é definida em três linhas: qualidade em primeiro lugar, melhoria contínua, satisfação do cliente. Ela é traduzida em números que podem ser medidos em relação a um pedido entregue:
- Taxa de reclamações de clientes: abaixo de 0,8%
- Taxa de aprovação: acima de 98%
- Taxa de defeitos: 500 ppm ou menos
- Entrega no prazo: 99,6%
- Satisfação do cliente: acima de 99%
Esses são os objetivos publicados para as operações de PCB e PCBA, não uma afirmação sobre um lote específico.
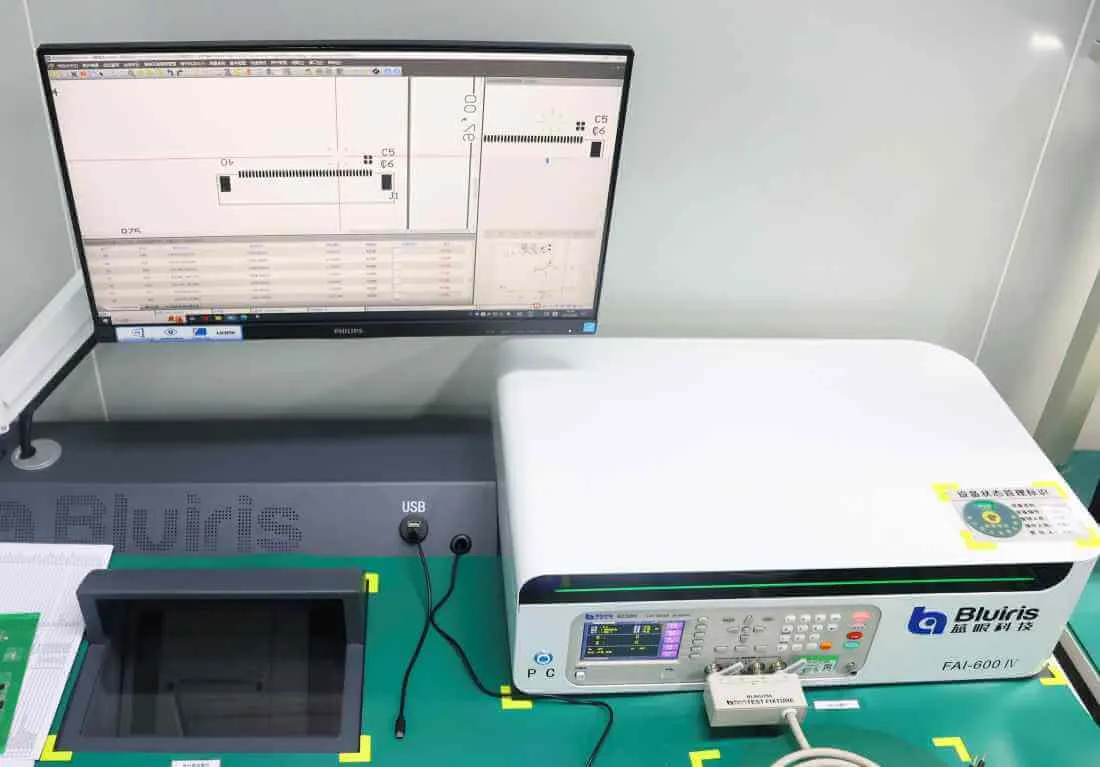
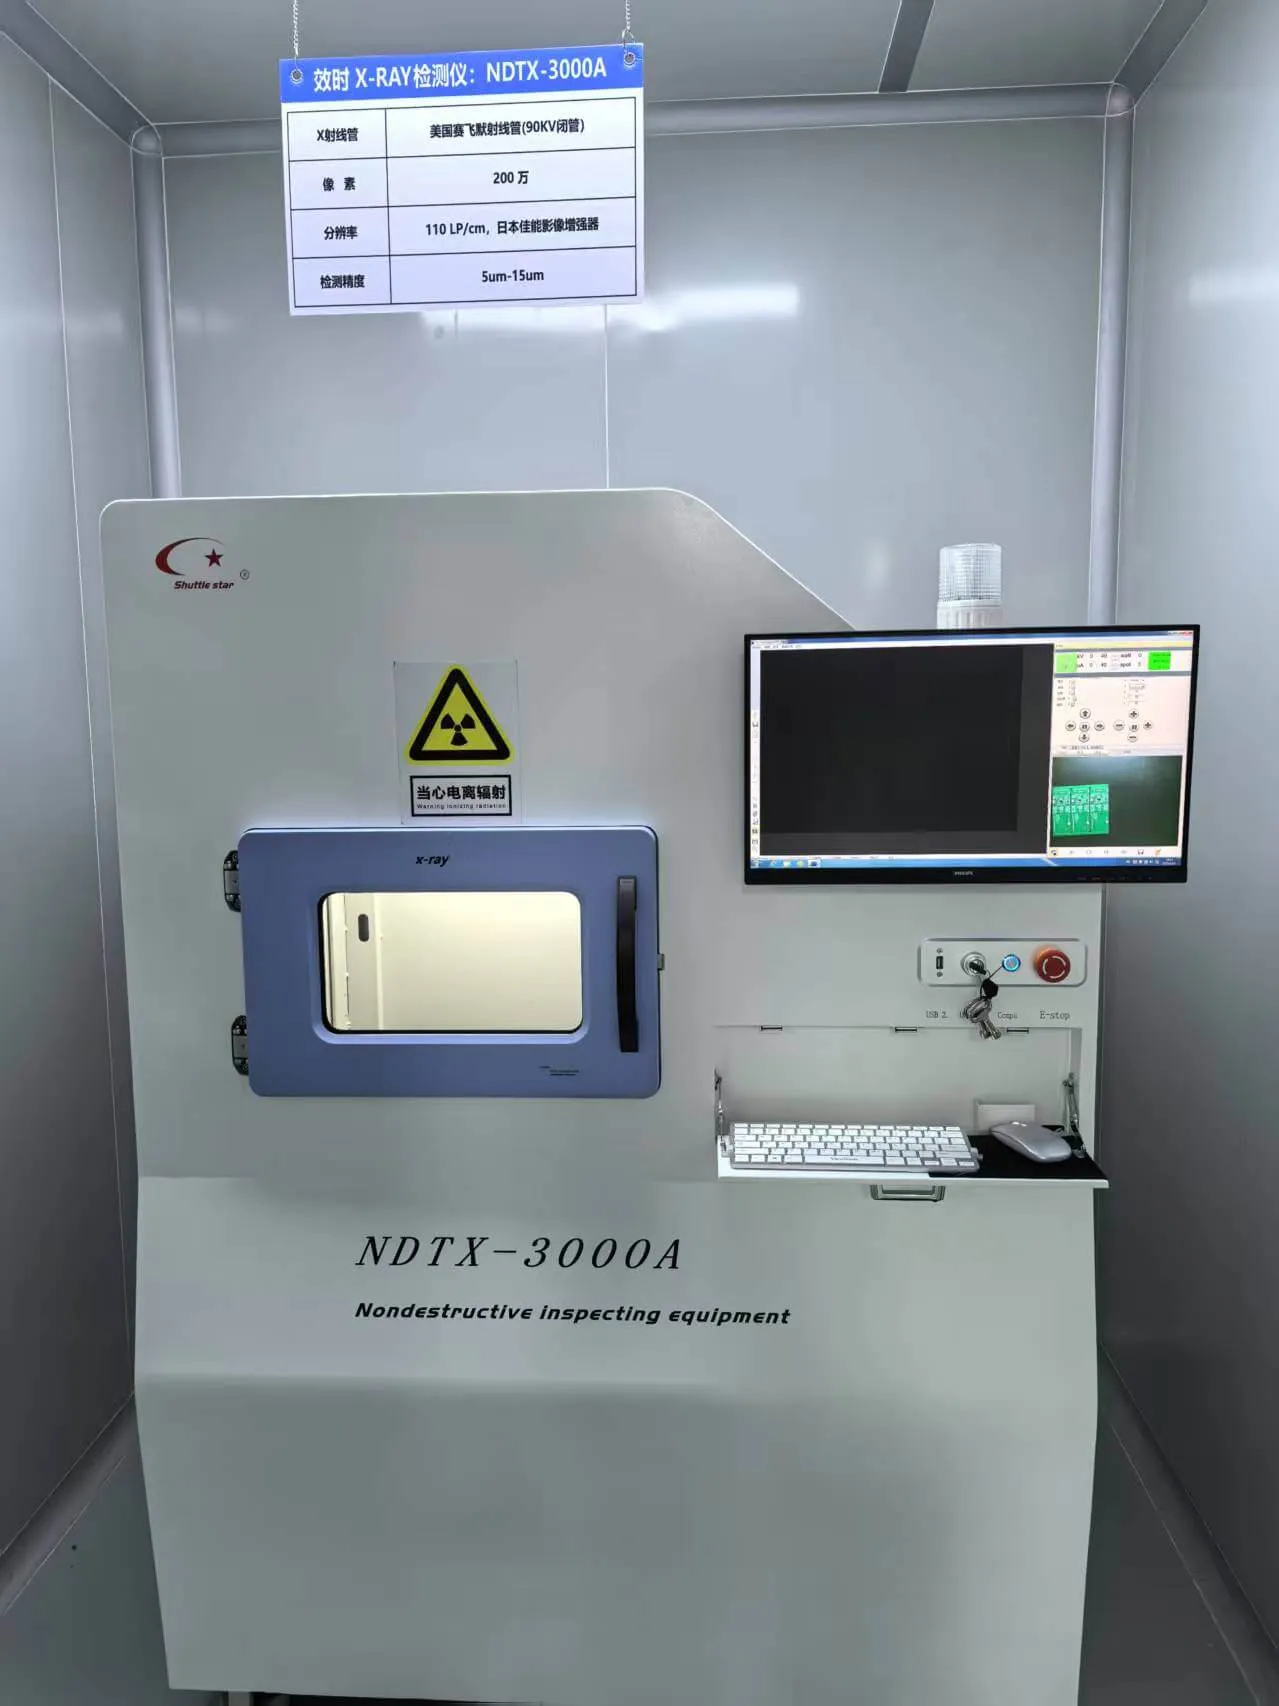
A entrega no prazo é publicada como 99,6% — o valor é o mesmo nas páginas de capacidade, serviço e contato, para que o comprador nunca veja dois números para uma mesma métrica. O equipamento de inspeção abaixo é o que gera os dados a partir dos quais esses objetivos são medidos.
Certificação
O sistema de qualidade é certificado para os mercados em que as placas são vendidas, permitindo que o cliente utilize uma placa Hitech Circuits em um produto regulamentado:
- ISO 9001:2015 — sistema geral de gestão da qualidade
- IATF 16949:2016 — programas automotivos, com documentação PPAP acordada no momento do pedido
- ISO 13485:2016 — dispositivos médicos
- Reconhecimento UL sob o arquivo E354070 — as próprias placas
- ISO 14001 e ISO 45001 — meio ambiente e saúde e segurança ocupacional
Cópias dos certificados emitidos estão disponíveis. página de certificações As declarações de materiais seguem o mesmo processo: a conformidade com RoHS é verificada nos materiais recebidos e nas placas acabadas, e as declarações REACH são emitidas a partir de um relatório de teste da SGS.
Verificações durante a fabricação de PCBs
O trabalho com a placa nua é verificado em relação ao desenho, em vez de visualmente. O laboratório de física possui as estações de teste dimensional e físico, portanto, as medições são feitas internamente, em vez de serem terceirizadas:
- Medição 2D — posições dos furos, dimensões das ilhas de solda, anel anular e contorno da placa medidos em relação ao desenho do cliente
- Sistema de teste de impedância controlada — cupons de impedância do painel de produção medidos em relação ao valor especificado, mantendo a tolerância de ±10% publicada no página de recursos
- Microscópio metalográfico — microseções de furos metalizados e vias para espessura de revestimento, integridade do cilindro e adesão cobre-resina
- Testador de resistência à flexão — resistência à flexão em amostras flexíveis e rígido-flexíveis de acordo com os requisitos de flexão da aplicação
- Instrumento de triagem RoHS — triagem de elementos (chumbo, mercúrio, cádmio, cromo hexavalente e retardantes de chama bromados) em materiais recebidos e placas acabadas
Verificações durante a montagem
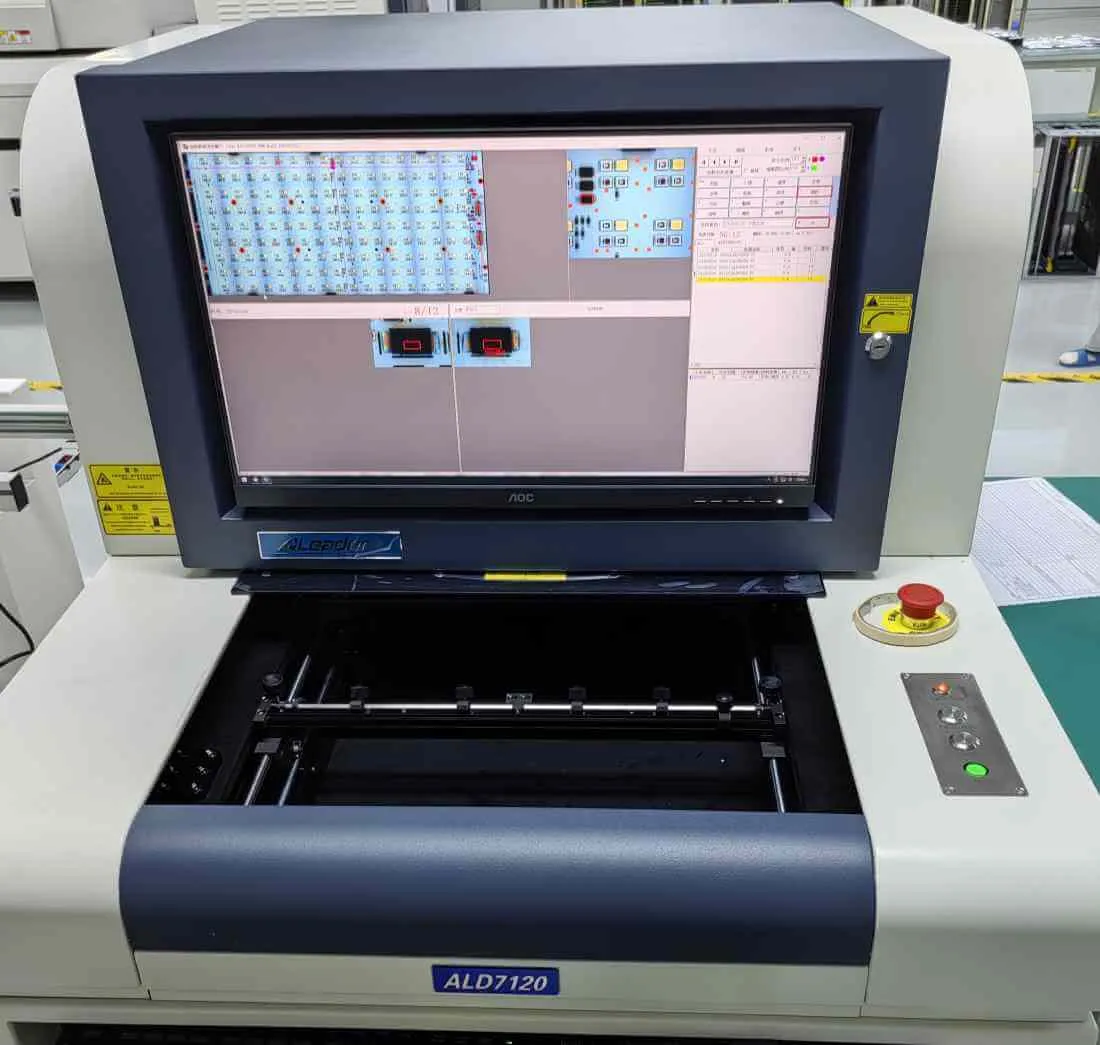
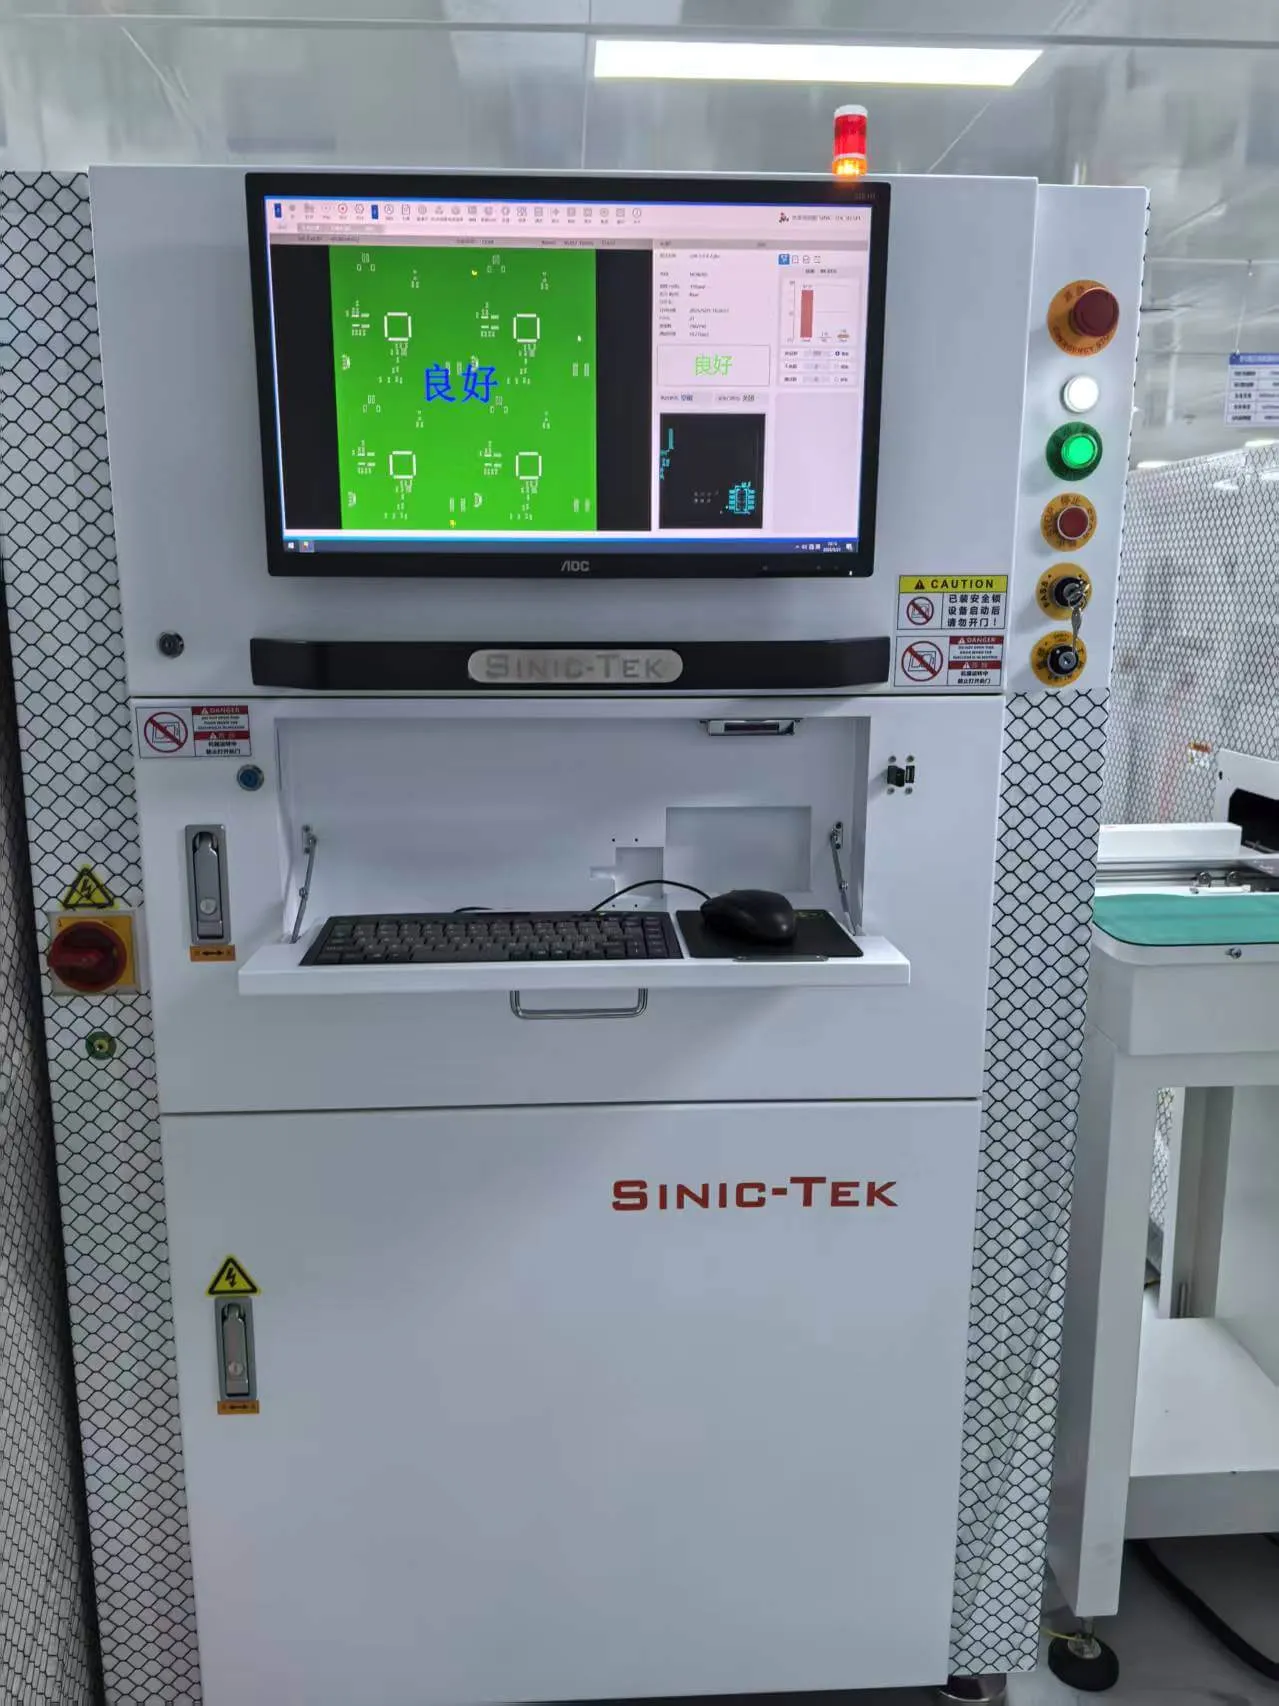
A montagem é inspecionada em cada etapa, pois um defeito encontrado após a refusão custa mais para corrigir do que um encontrado na impressão:
Inspeção de pasta de solda (SPI) — o volume, a área e a altura da pasta são medidos após a impressão, portanto, um depósito curto ou em ponte é removido e reimpresso antes que qualquer componente seja colocado.
Inspeção óptica automatizada (AOI) — após a refusão, ambos os lados da placa são comparados com o programa de inspeção, que sinaliza juntas ausentes, desalinhadas, invertidas e com filetes mal feitos.
Inspeção por raios X — juntas ocultas sob os corpos de BGA, QFN e QFP, além da qualidade de vias e canais, são visualizadas a 110 LP/cm com detecção de defeitos de 5 a 15 µm.
Inspeção da primeira peça — a primeira unidade de uma produção é medida em relação aos dados CAD antes que o lote seja liberado para produção.
Teste elétrico — teste em circuito, teste com sonda móvel e teste funcional de acordo com o procedimento de teste do cliente;
as opções são descritas no Página de testes de PCBA.
Registros que acompanham o pedido
Os dados de inspeção pertencem ao cliente, não à fábrica:
- Resultados da primeira peça e as respectivas medições dimensionais
- Microseções de furos metalizados, com a ampliação registrada
- Leituras de cupons de impedância em relação ao alvo especificado
- Imagens de raios X das juntas inspecionadas e relatórios SPI ou AOI, quando exigidos pelo programa
- Resultados de testes elétricos de acordo com o procedimento de teste do cliente
- Declarações de materiais: triagem RoHS e relatório SGS REACH, quando necessário
Solicite o conjunto de registros no momento do pedido para que as etapas de inspeção e a documentação sejam acordadas antes do início da produção do primeiro painel — o mesmo ponto em que o limites do processo e a data de entrega é fixa.