Um único piso, do protótipo ao volume
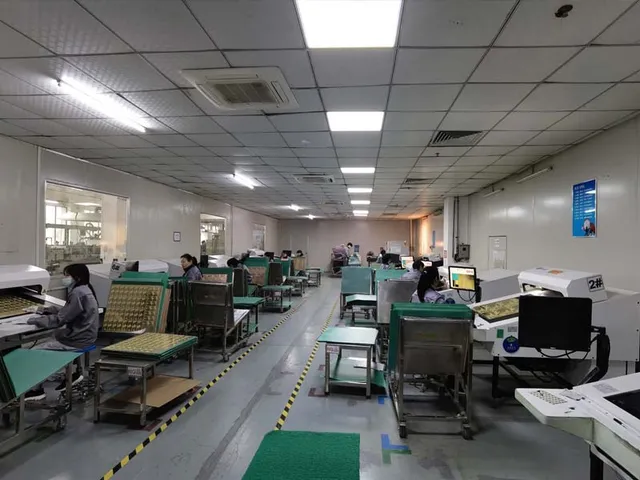
Volume refere-se ao tamanho do lote, não a um processo diferente. Os programas de posicionamento, o design do estêncil, as receitas de AOI e as configurações de raio-X aprovadas nas primeiras placas são as mesmas utilizadas na produção em massa. É por isso que as mesmas quatro linhas SMT e três linhas DIP aceitam tanto um lote de cinquenta peças quanto um pedido de produção em massa — e por isso que um projeto que funcionou bem no protótipo funciona bem em campo.
Três modelos comerciais são executados nessas linhas:
Turnkey completo — o conjunto Gerber e a lista de materiais são tudo o que é necessário; as peças são adquiridas, as placas são fabricadas, montadas, testadas e embaladas.
Turnkey parcial — o cliente fornece as placas nuas ou componentes críticos selecionados, e todo o resto é comprado e fabricado aqui.
Consignação — o cliente fornece os componentes; a montagem, inspeção e teste ficam conosco.
Os componentes são comprados pelo equipe de compras contra toda a BOM (lista de materiais), para que um pedido com grande variedade de itens não se transforme em uma lista de custos mínimos de pedido e faturas de frete separadas.
Quais pedidos pertencem a esta página e quais pertencem à próxima?
Esta página abrange a placa: peças compradas ou fornecidas, placas fabricadas onde o pedido exige, cada componente posicionado e a montagem testada antes do envio. Quando o produto final é uma placa funcional por si só, o pedido pertence a esta página.
Três outros formatos não se encaixam:
Uma unidade finalizada — chicote de cabos, gabinete, firmware, embalagem de varejo — é um trabalho de nível de montagem e não de nível de placa, e o serviço de montagem de caixas leva isso.
As placas que já estão montadas e só precisam de triagem, teste de funcionamento, análise de falhas ou retrabalho vão para Testes e garantia de qualidade de PCBA, onde a montagem não é o resultado final.
Um pedido cujo problema real são as peças — uma linha com um longo prazo de entrega, um aviso de fim de vida útil, uma lista incompleta de fornecedores aprovados — é uma questão de fornecimento antes de ser uma questão de montagem.
Vale a pena mencionar mais duas fronteiras. Um pequeno número de placas que existe para resolver uma decisão de projeto é uma questão de protótipo, resolvida por um ciclo de produção rápido em vez de uma produção em série. Um projeto sem conjunto Gerber, sem lista de materiais e sem dados de posicionamento ainda é uma questão de engenharia, e a revisão de DFM a seguir é onde ela é resolvida — não a cotação.
O que decide o roteamento não é o nome do pedido, mas quem assume o risco de uma placa falhar no final da linha. Quando esse risco recai sobre o montador, o pedido é um pedido em nível de placa.
Revisão de engenharia antes da produção
O Design para Manufatura (DFM) verifica os documentos do cliente — arquivos Gerber, lista de materiais, desenhos de montagem e diagramas de circuitos — em busca de qualquer fator que possa atrasar a linha de produção ou reduzir o rendimento.
A panelização é projetada, a lista de componentes é verificada antes do pedido das peças e uma espessura de máscara de solda é recomendada para a taxa de produção necessária para o projeto.
O Design para Teste (DFT) abrange a outra metade: onde os pontos de teste devem ser posicionados, quais tipos de sondas e dispositivos o teste precisa, o que o testador pode alcançar e se o procedimento de teste detecta as falhas que o produto realmente apresenta. Ambas as revisões são realizadas antes da primeira peça, não após o primeiro lote com defeito.
O que a fábrica comporta
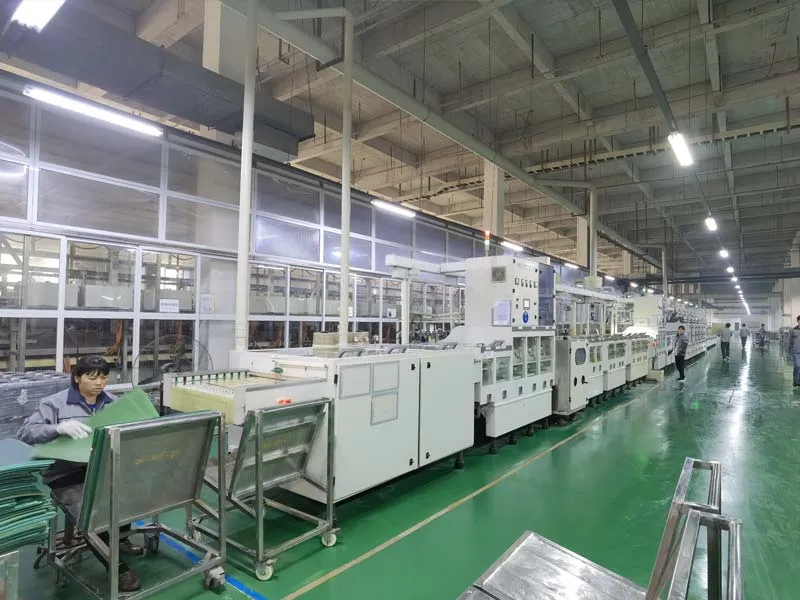
A capacidade é de quatro linhas SMT, que colocam seis milhões de chips por dia em encapsulamentos 01005 e 0201 com espaçamento de 4 mil (0,1 mm), em um ou ambos os lados da placa, além de três linhas DIP que processam 1,6 milhão de componentes de furo passante por dia. Os estênceis são cortados no local em até quatro horas; os protótipos retornam em 1 a 3 dias e os de médio volume em 4 a 10 dias, com o cronograma de produção em massa definido pela lista de materiais (BOM) e pelos prazos de entrega dos componentes nela contidos.
A inspeção acompanha a placa ao longo da linha — SPI antes da colocação, AOI após a refusão, raio-X para juntas BGA e QFN — em seguida, teste em circuito ou teste de sonda móvel e teste funcional de acordo com o procedimento do cliente. O retrabalho, incluindo retrabalho de BGA e reesferização, é feito internamente e verificado por raio-X, em vez de ser devolvido ao cliente.
O que define o preço de uma produção em volume
A mão de obra de montagem raramente é o item mais caro em um orçamento de produção em volume; a lista de materiais geralmente é. Cada item nela carrega um estado de ciclo de vida, um tamanho mínimo de pacote e, na maioria das vezes, uma questão de segunda fonte, e esses três fatores definem tanto o preço quanto sua rigidez. Um valor baseado em uma peça que acabou de chegar ao fim de sua vida útil é um valor com data de validade.
O trabalho único é o que um pedido repetido deve parar de pagar: estênceis, programas de posicionamento, receitas de AOI, dispositivos de teste e os registros da primeira peça que comprovam que a linha está configurada corretamente. Cada um deles é pago uma vez e reutilizado, portanto, uma necessidade dividida em pequenas versões se espalha, trabalhando em menos placas a cada vez — e é por isso que o terceiro pedido repetido é mais barato que o primeiro.
A panelização também altera o custo. A forma como as placas se encaixam no painel determina a quantidade de material destinada aos trilhos e ao desperdício, quantas colocações cada ciclo da máquina realiza e se a placa pode passar pela linha sem ferramentas específicas.
O plano de testes define grande parte do restante. Testar todas as placas ou apenas uma amostra, quantas fixações o teste exige e quanto tempo uma placa ocupa o testador, tudo isso se converte diretamente em custo por unidade. Portanto, a especificação de teste deve constar na cotação, e não em uma solicitação de alteração posterior.
Duas cotações só podem ser comparadas com base na mesma revisão da lista de materiais, na mesma especificação de teste e no mesmo padrão de liberação. Um valor emitido sem os dados de posicionamento ou os limites de teste é uma estimativa, e a parte faltante retorna como uma alteração assim que o pedido é feito.
O modelo de pedido define quem fornece as peças e, consequentemente, onde termina a responsabilidade: em um pedido de consignação, o preço não inclui o material, mas as faltas e a qualidade dos componentes recebidos ficam sob a responsabilidade do cliente.
Obtendo uma cotação por volume
Envie o conjunto Gerber, a lista de materiais (BOM) com os números de peça do fabricante, o arquivo pick-and-place, a quantidade e o cronograma necessário. As cotações de BOM são emitidas em até 24 horas; os limites de processo usados para essa cotação estão no página de recursos e os certificados emitidos sobre o página de certificações.