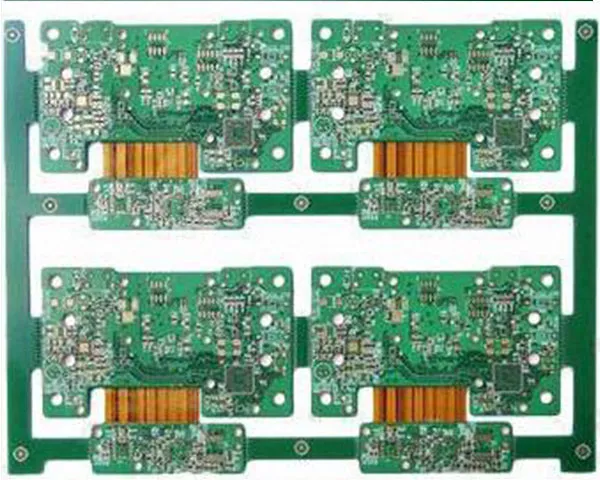
Une carte rigide-flex répartit le travail entre deux matériaux : les sections denses et bien supportées restent sur FR-4, et la liaison entre elles se fait sur du polyimide qui se plie à la forme du boîtier. Le flex est conçu pour tenir une déflexion fixe — il est formé à sa courbe pendant la fabrication ou l'assemblage, et non laissé en flexion pendant toute la vie du produit.
Ce que la construction supprime
- Connecteurs — la paire de connecteurs et l'interface flex-carte disparaissent : moins de pièces à acheter, à stocker et à poser.
- Chemin du signal — la transmission devient carte rigide → flex → carte rigide au lieu de carte rigide → connecteur → flex → connecteur → carte rigide. Moins de changements de milieu, c'est moins d'atténuation aux interfaces, ce qui aide les produits qui dépendent de la justesse du signal.
- Assemblage — moins de composants réduit les heures de SMT et d'assemblage de l'unité, et moins de références réduit la gestion et le stock qui vont avec.
- Fiabilité — les joints qui lâchent en premier dans une connexion à broches et douilles ne sont simplement plus là.
Comment une carte rigide-flex est construite
Le cœur flex est fabriqué d'abord. Le FR-4 et le pré-imprégné sont percés et recuits, la pile est rivetée et pressée en un seul cycle — stratifié cuivré, pré-imprégné, cœur flex fini, pré-imprégné, stratifié supérieur — puis le panneau est découpé et mesuré pour la dilatation et la contraction, car le polyimide bouge et la registration de chaque couche suivante en dépend. Viennent ensuite le perçage, le désensimage au plasma, le dépôt de cuivre et la métallisation sélective, puis l'insolation des couches externes, le masque de soudure, la finition, le test électrique, le poinçonnage et le contrôle final.
Compromis de conception et de coût
Une carte rigide-flex coûte plus cher qu'un flex et une carte rigide séparés, et l'écart peut sembler important avant de compter les connecteurs, la main-d'œuvre d'assemblage et le stock qu'elle supprime. Un support est souvent nécessaire pour maintenir les sections flex à plat pendant la SMT et la refusion, ce qui ajoute un coût d'assemblage ; les zones de pliage restent sans trous métallisés, des renforts sont utilisés là où un connecteur doit rester plat, et le nombre de couches, le poids de cuivre et la symétrie de l'empilement sont fixés pour que le panneau reste plat après pressage.
Où finit la partie rigide et où commence la partie flexible
Sur un plan rigide-flex, le choix décisif n'est pas le nombre de couches mais la ligne où les deux moitiés se rejoignent et ce qui la traverse. Le nombre de couches, la séquence de pressage et le support en découlent : cette ligne est donc arrêtée sur l'empilement bien avant la mise en fabrication du panneau.
- La frontière est un changement de matériau, pas un trait sur le papier. Là où le cœur flex quitte l'empilement rigide, la couche de couverture et l'adhésif s'arrêtent, le cuivre doit courir sans trou métallisé et sans angle vif, et les pistes traversent la ligne de pliage à angle droit au lieu de la suivre. Un conducteur qui change de largeur à cet endroit concentre la contrainte en un seul point.
- Le nombre de pliages fixe la classe de conception. Une section formée une fois à l'assemblage puis laissée en place n'appelle pas la même construction qu'une section qui bouge en continu : un pliage statique supporte une couverture plus épaisse et un rayon plus serré, tandis qu'une section continuellement mobile demande une base et une couverture plus fines, un rayon plus large et aucun renfort à l'intérieur du pliage.
- Les renforts vont là où sont les composants. Chaque connecteur et chaque boîtier CMS doit tomber sur la partie rigide ou sur une zone renforcée, sinon le joint de soudure devient lui-même la charnière et le mouvement s'applique au seul endroit qui ne peut pas le supporter.
- Le nombre de couches est fixé par la zone de pliage, pas par la densité. La partie flexible garde en général le moins de couches tandis que les couches s'accumulent du côté rigide : le cœur flex est donc fabriqué et testé d'abord, et l'empilement rigide est laminé autour de lui. Quand le côté rigide est assez dense pour demander des vias percés au laser, ce côté seul suit la voie des PCB HDI.
- Le pliage a besoin d'un dégagement. Une ouverture dans la couverture, un contour généreux et une longueur libre courte à la transition donnent au cuivre de la place pour bouger ; une section flexible coupée au ras d'un bord rigide se déchire dans l'angle.
Rien de tout cela ne peut être tranché par le devis à la place de la conception. Cette ligne change le programme de perçage, les cycles de pressage, le support et le test électrique : elle est arrêtée en revue technique, au même endroit où le nombre de couches du côté rigide est figé.
Où sont utilisées les cartes rigide-flex
Appareils portables et intelligents, modules caméra, équipements médicaux tels que les dispositifs implantables et de surveillance où l'espace et le poids décident de la conception, et systèmes de sécurité et de contrôle avec un écran ou un capteur sur une pièce mobile. Lorsque le circuit se plie en continu sans avoir besoin d'une section rigide, un PCB flexible est la réponse la plus simple.
Ce qui fixe le prix d'une carte rigide-flex
Deux devis pour un même plan peuvent beaucoup diverger sans qu'aucun fournisseur n'ait tort : le prix suit le nombre de passages sous la presse, la façon dont les sections flex sont maintenues pendant l'assemblage et la part de la commande qu'il faut fabriquer deux fois — pas la surface finie.
- Le cœur flex est une carte à part avant de faire partie d'une autre. Il est fabriqué, contrôlé et testé sur son propre panneau, puis laminé dans l'empilement rigide : une commande rigide-flex porte donc deux fabrications et deux pertes de rendement au lieu d'une.
- Chaque cycle de pressage est un passage de plus en laminage, en perçage et en registration. Un empilement à couches enterrées, ou une carte dont les parties rigides occupent plus d'une face, est pressé plus d'une fois, et le polyimide bouge à chaque cycle : les réglages et les contrôles de registration sont payés de nouveau. L'origine de ce chiffre est expliquée sur la page PCB multicouches.
- Les supports sont de l'outillage, pas de l'emballage. Les sections flex doivent rester planes pendant l'impression de pâte, la SMT et la refusion, le support est construit pour ce panneau et, sur petite quantité, son coût porte sur peu de cartes : c'est pourquoi il est généralement facturé en poste unique plutôt que réparti dans le prix unitaire.
- Les renforts et la couverture sont des étapes de collage à part entière. Chaque renfort en polyimide, PET, FR-4 ou acier inoxydable a sa propre pose et son propre durcissement, et plusieurs renforts signifient plusieurs étapes : le jeu de renforts du plan se lit donc comme un coût, pas comme une note de bas de page.
- Le test a lieu avant et après le laminage. Le cœur flex est contrôlé sur son panneau, la carte finie est contrôlée de nouveau après pressage, métallisation et finition, et un essai de pliage sur la pièce finie demande son propre montage par conception : un coût de conception, non de quantité.
La comparabilité se lit sur la même liste à l'envers : même nombre de couches de chaque côté, même famille de stratifié, même classe de pliage, même jeu de renforts, même support et même découpe de panneau, et même quantité. Les limites derrière chacun de ces axes sont sur la page capacités.
Obtenir un devis
Envoyez le jeu de Gerber avec l'empilement, le ratio rigide/flex, le rayon de courbure et le nombre de couches. Les prototypes reviennent en 1 à 3 jours et le volume moyen en 4 à 10 jours ; les limites process qui encadrent le devis sont sur la page capacités et les certificats délivrés sur la page des certifications.
Les cartes rigide-flex qui passent à l'assemblage sont couvertes par la page assemblage PCB en Chine, sourcing et intégration compris.