2つの工程、1つの目的
コンフォーマルコーティングとポッティングは、どちらも回路を環境から守ります。異なるスケールで解決します。
コーティング は薄い膜——通常25〜75 µm——を実装済み基板の上に塗ります。アクリル、ポリウレタン、シリコーン、パリレンを、スプレー、ディップ、選択塗布で。基板の凹凸に沿い、コネクタと試験点をマスクし、ほとんど重量を加えません。
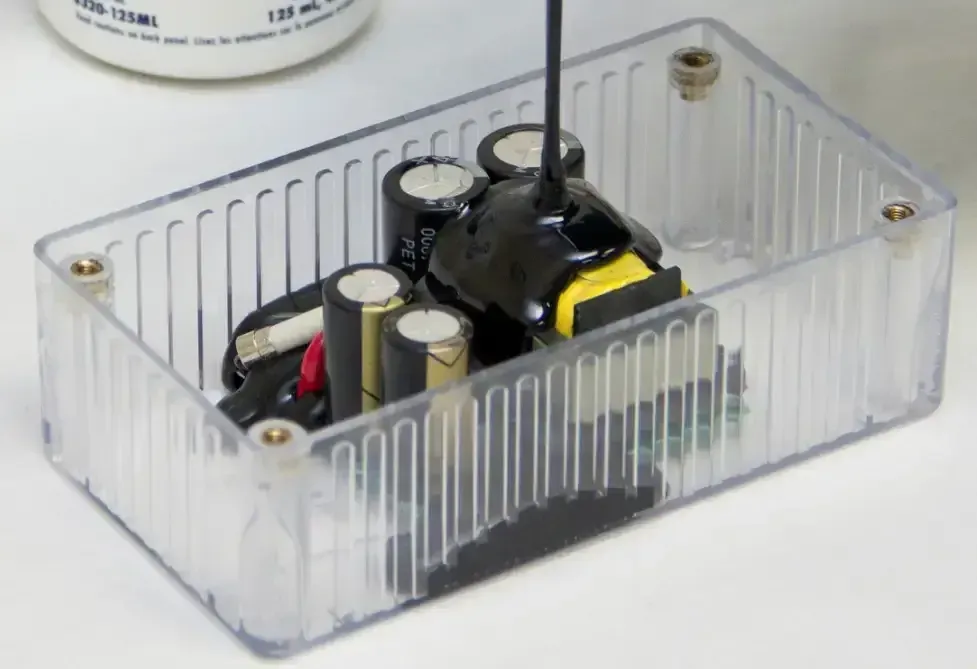
ポッティング は体積を満たします。実装品は筐体に入り、エポキシ、ポリウレタン、シリコーンで充填されて硬化するため、部品は覆われるのではなく埋め込まれます。
それぞれが何から守るか
| 脅威 | コーティング | ポッティング |
|---|---|---|
| 湿気と結露 | 可 | 可 |
| 飛沫と時折の水 | 可 | 可 |
| 長時間の浸漬 | 不可 | 可 |
| 塩水噴霧と腐食性ガス | 部分的 | 可 |
| 機械的衝撃と摩耗 | 不可 | 可 |
| 改ざんとリバースエンジニアリング | 不可 | 可 |
この表が、2つがめったに互換でない理由を説明します。コーティングは環境が表面に届くのを防ぐ障壁、ポッティングは環境が何かに届くのを防ぐ障壁です。
リワーク、重量、熱
厚みの差から3つの結果が従います。
- 保守性。 コーティングは除去・再塗布されるよう設計され、ポッティングはそうではありません。現場で修理される製品なら、コーティングがその選択肢を残します。
- 重量と体積。 ポッティングした実装品は重く、コンパウンドを保持できる筐体を要します。ウェアラブルや携帯機器では、コーティングが収まる唯一の選択肢であることがよくあります。
- 熱経路。 コーティングは熱的にほぼ中立なほど薄いです。ポッティングは熱の行き先を変え、筐体へ熱を広げることも、コンパウンドが断熱体で近くに金属がなければ熱を閉じ込めることもあります。
工程管理が結果を決める
どちらの工程も同じ理由で失敗します。汚染、湿気、空気です。
どちらの前にも基板は清浄で乾燥している必要があります。コーティング下のフラックス残留は閉じ込められたイオン経路になり、積層材や部品の湿気は硬化中に蒸気となってボイドを残します。ポッティングは混合工程を加えます。比率、脱泡、硬化時間が完全硬化を決め、部品周りにできる泡は外観欠陥ではなく応力集中点です。
マスキングも共通の規律です。コネクタ、試験点、圧力センサー、リレー、アンテナ領域を空け、マスクは作業台で決めるのではなく図面で合意します。
選び方
3つの問いを立てます。環境に浸漬、塩、摩耗があるか。製品は修理されるか。ポッティングが塞ぐ熱経路があるか。
2つの「いいえ」と薄い製品はコーティングを指します。浸漬、腐食、改ざん耐性はポッティングを指し、熱と保守の影響を前もって受け入れます。要件が湿気だけであれば、コーティングでほぼ十分で、実装品を試験可能に保ちます。
どちらの工程も実装後に同じ工場で行います。実装の限界値はPCBA製造ページに、清浄性の要件は洗浄の記事に記載しています。

