Deux procédés, un seul objectif
Le vernis de protection et l'enrobage protègent tous deux un circuit de son environnement. Ils agissent à des échelles différentes.
Le vernis de protection est un film mince (généralement de 25 à 75 µm) appliqué sur la carte assemblée : acrylique, polyuréthane, silicone ou parylene, par pulvérisation, trempage ou dépôt sélectif. Il épouse la topographie de la carte, masque les connecteurs et les points de test, et n'ajoute quasiment aucun poids.
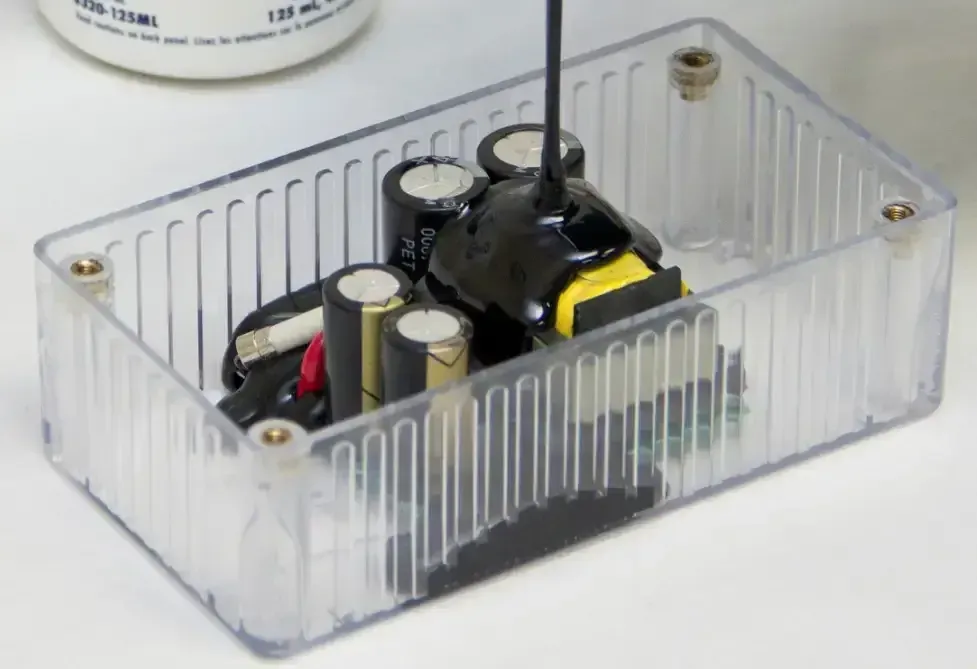
L'enrobage remplit le volume. L'assemblage est placé dans un boîtier rempli d'époxy, de polyuréthane ou de silicone, puis laissé à polymériser. Les composants sont ainsi noyés plutôt que recouverts.
Protections respectives
| Menace | Vernis de protection | Enrobage |
| --- | --- | --- |
| Humidité et condensation | Oui | Oui |
| Éclaboussures et projections d'eau occasionnelles | Oui | Oui |
| Immersion prolongée | Non | Oui |
| Brouillard salin et gaz corrosifs | Partiellement | Oui |
| Chocs mécaniques et abrasion | Non | Oui |
| Altération et rétro-ingénierie | Non | Oui |
Le tableau explique pourquoi les deux sont rarement interchangeables : le revêtement constitue une barrière contre les agressions extérieures ; l’enrobage constitue une barrière contre les agressions extérieures.
Reprise, poids et chaleur
La différence d’épaisseur entraîne trois conséquences.
Facilité d’entretien. Le revêtement est conçu pour être retiré et réappliqué ; l’enrobage ne l’est pas. Si un produit doit être réparé sur le terrain, le revêtement offre cette possibilité.
Poids et volume. Un assemblage enrobé est plus lourd et nécessite un boîtier adapté. Pour les dispositifs portables et les appareils portables, le revêtement est souvent la seule option compatible.
Dissimulation thermique. Le revêtement est suffisamment fin pour être quasiment thermiquement neutre. L’enrobage modifie la dissipation de la chaleur : il peut la diffuser dans le boîtier ou la piéger si le composé est isolant et qu’aucun métal n’est présent à proximité.
La maîtrise du procédé détermine le résultat
Les deux procédés peuvent échouer pour les mêmes raisons : contamination, humidité et air.
Avant toute application, la carte doit être propre et sèche. Les résidus de flux sous un revêtement créent des chemins ioniques piégés ; l’humidité présente dans le stratifié ou les composants se transforme en vapeur lors du durcissement et laisse des vides. L’enrobage ajoute une étape de mélange : le dosage, le dégazage et le temps de durcissement déterminent la polymérisation complète du composé. Les bulles qui se forment autour des composants sont des concentrateurs de contraintes plutôt que de simples défauts esthétiques.
Le masquage est l’autre étape commune : les connecteurs, les points de test, les capteurs de pression, les relais et les zones d’antenne doivent rester dégagés, et le masque est défini sur le plan plutôt que décidé à l’essai.
Choix
Posez-vous trois questions. L’environnement inclut-il l’immersion, le sel ou l’abrasion ? Le produit sera-t-il réparable ? Existe-t-il un chemin thermique que l’enrobage bloquerait ?
Deux réponses négatives et un produit fin indiquent le choix d’un revêtement. L’immersion, la corrosion ou la résistance à la falsification indiquent le choix de l’enrobage, en tenant compte des implications thermiques et de maintenance. Lorsque seule l’humidité est requise, un revêtement est presque toujours suffisant et permet de tester l’assemblage.
Les deux processus s'exécutent après l'assemblage dans la même usine ; les limites d'assemblage figurent sur la page de fabrication de PCBA et les exigences de propreté sont traitées dans la note de nettoyage.

