Ce que couvre l'atelier d'assemblage
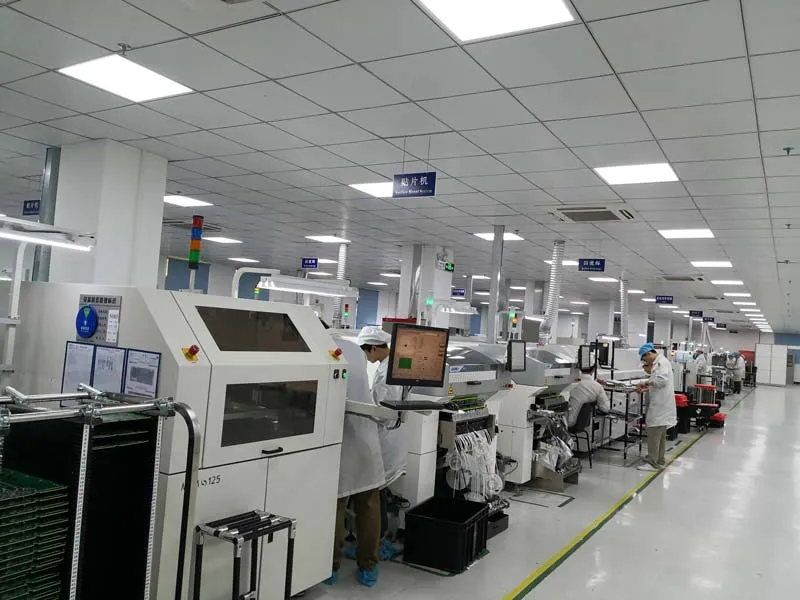
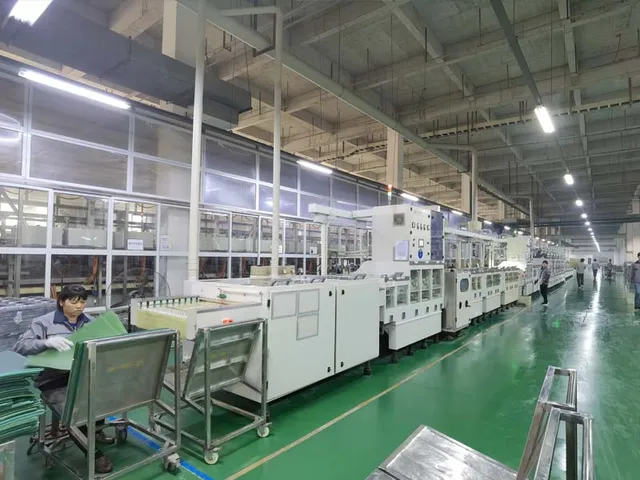
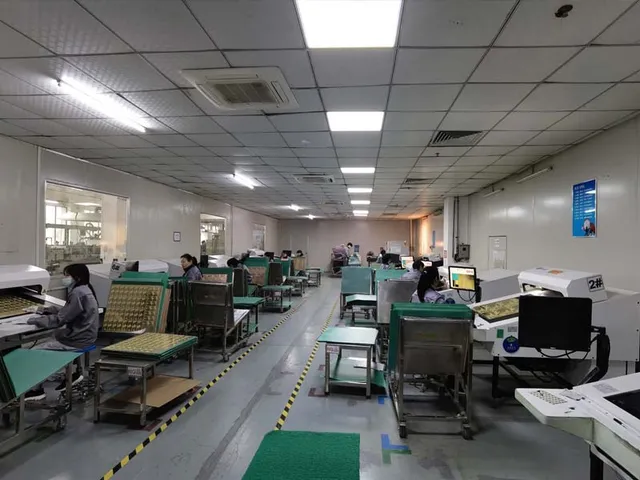
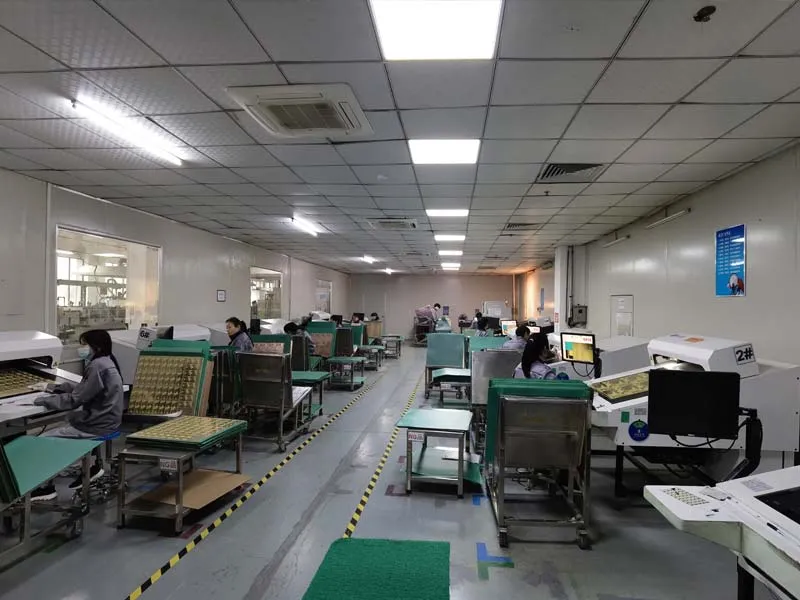
Hitech Circuits assemble des circuits imprimés, du prototype unique à la production de série. Quatre lignes SMT et trois lignes DIP tournent dans la même usine que la fabrication PCB : sourcing de composants, assemblage des cartes, test et intégration finale restent dans un seul système qualité — un défaut trouvé au test fonctionnel est remonté à la carte, au composant ou à l'ajustage sans qu'un autre fournisseur entre dans la boucle.
Procédés d'assemblage
- Brasage par refusion — le procédé standard du montage en surface : la pâte de brasage est déposée au pochoir, les composants sont posés puis la carte passe au four.
- Brasage à la vague — du brasage fondu est projeté sous la carte pour souder les broches traversantes en une seule passe.
- Brasage sélectif — une buse dépose le brasage sur chaque joint traversant, ce qui évite un second cycle thermique complet aux composants voisins sensibles à la chaleur.
- Insertion et brasage manuels — restent la bonne réponse pour les pièces de forme irrégulière, les connecteurs lourds et la reprise.
- Câblage point à point — câblage monté et soudé à la main pour les réparations et les assemblages existants.
Les composants se posent sur une ou deux faces au pas de 4 mil (0,1 mm), jusqu'aux boîtiers 01005 et 0201. Chaque procédé, et le contrôle qui lui est associé, est décrit sur la page services d'assemblage de circuits imprimés.
Lorsque fabrication, composants et assemblage sont sourcés depuis la Chine comme une seule commande, la page assemblage PCB en Chine explique comment les quatre étapes sont chiffrées et suivies ensemble, et quels documents accompagnent la commande.
Revue d'ingénierie avant le premier article
Le jeu de Gerber, la nomenclature, le fichier de placement et le plan d'assemblage passent en revue DFM, DFA et DFT : conception du panneau et du pochoir, dégagement des composants, polarité, accès aux points de test et programme de pose. Les problèmes qui arrêteraient la ligne — une empreinte manquante, un composant en rupture, un boîtier trop proche d'un connecteur — sont signalés avant la fabrication de la première carte. L'inspection du premier article valide ensuite chaque convoyeur, buse et réglage de vision de la série.
Contrôle, test et reprise
| Étape | Ce qu'elle détecte |
|---|---|
| Inspection de la pâte (SPI) | Volume de pâte, ponts et dépôts manquants avant la pose |
| Inspection optique automatisée (AOI) | Défauts de pose, de polarité et de brasure après refusion |
| Rayons X | Joints BGA, micro-BGA, QFN et autres joints cachés sous le boîtier |
| Ionographe | Contamination ionique laissée par le flux et la manipulation |
| In-circuit (ICT) et sonde volante | Ouverts, courts-circuits, orientation et valeurs des composants |
| Test fonctionnel (FCT) | Le fonctionnement de la carte selon la procédure de test du client |
La reprise se fait en interne, y compris la reprise et le rebillage BGA vérifiés par rayons X : une carte avec un joint défaillant est réparée, pas reconstruite. La liste complète des points de contrôle figure sur la page test et assurance qualité PCBA.
Clé en main, clé en main partiel et consignation
Trois modèles commerciaux tournent sur les mêmes lignes. En clé en main complet, les données Gerber et la nomenclature suffisent — les composants sont sourcés, les cartes fabriquées, assemblées, testées et emballées. En clé en main partiel, le client fournit les cartes nues et certains composants. En consignation, le client fournit les composants et tout le reste est traité ici. Le service d'assemblage électronique clé en main couvre les deux premiers modèles en un seul achat.
L'approvisionnement est assuré par l'équipe sourcing de composants, qui achète sur toute la nomenclature et stocke les pièces sensibles à l'humidité en chambre à température et hygrométrie contrôlées ; lorsqu'une pièce est obsolète ou à long délai, une substitution est proposée avant que le planning ne glisse.
Quel service d'assemblage une commande demande
Les sept services ne forment pas un menu où l'on choisit — les données du projet et le volume décident lesquels s'appliquent, et une commande peut en traverser trois avant d'atteindre la production de série.
- Un projet qui n'a jamais été construit relève de l'assemblage de prototypes express : le premier article est contrôlé sur la ligne et les constats DFM reviennent dans le routage tant qu'une modification coûte encore peu.
- Un projet figé avec une quantité récurrente relève du PCBA petit et grand volume, où le remplissage du panneau, le nombre de convoyeurs et la couverture de test sont réglés pour la série et non pour l'échantillon.
- Des cartes que le client possède déjà passent en assemblage par consignation : les cartes nues et les composants fournis sont contrôlés à l'IQC à l'arrivée, et seules les positions manquantes sont sourcées.
- Un produit livré assemblé continue vers l'intégration finale, où câblage et faisceaux, ajustage du boîtier et test final rejoignent le même dossier de contrôle.
- Une carte qui lâche en service repasse par le test et la reprise plutôt que par une reconstruction ; les étapes et les limites de reprise figurent sur la page test et assurance qualité PCBA.
Un devis est refait quand la commande change d'étape, non quand le client le demande, parce qu'un dossier de prototype et un dossier de série se chiffrent sur des lignes de coût différentes.
Ce qui fait bouger le prix et le délai
Deux commandes avec le même jeu de Gerber sont rarement chiffrées au même prix, et la vitesse de pose n'en est presque jamais la cause.
- Les composants portent l'essentiel du coût. Les paliers de prix du distributeur, l'origine du stock — fabricant ou distributeur agréé — et une pièce à long délai qui impose un assemblage partiel pèsent plus lourd que la ligne.
- Le remplissage du panneau décide de la durée de passage. La surface perdue sur le panneau se paie sur chaque carte de la série, pas une seule fois à l'outillage.
- Une couverture de test décidée tard achète un gabarit. Le test in-circuit demande un gabarit à pointes construit sur les points de test du client ; si la décision arrive après la commande, le gabarit devient une ligne de devis et un retard.
- Un dossier incomplet remet le compteur à zéro. Une nomenclature sans références fabricant, un plan d'assemblage sans repères de polarité ou une procédure de test absente renvoient la commande au client avant que le DFM ne commence, et le planning repart à la date du dernier fichier.
Le devis est détaillé selon ces lignes : quand un budget doit baisser, on voit quelle ligne attaquer.
Obtenir un devis
Envoyez le jeu de Gerber, la nomenclature, les données de placement, le plan d'assemblage, la quantité et la date cible. Un dossier complet est chiffré sous 24 à 48 heures ; les prototypes reviennent en 1 à 3 jours et le volume moyen en 4 à 10 jours, les pochoirs étant découpés en quatre heures. Les prototypes urgents passent par l'assemblage de prototypes express et les commandes de série par le PCBA petit et grand volume ; les limites process sont listées sur la page capacités et les certificats délivrés sur la page des certifications.