Un seul atelier, du prototype à la série
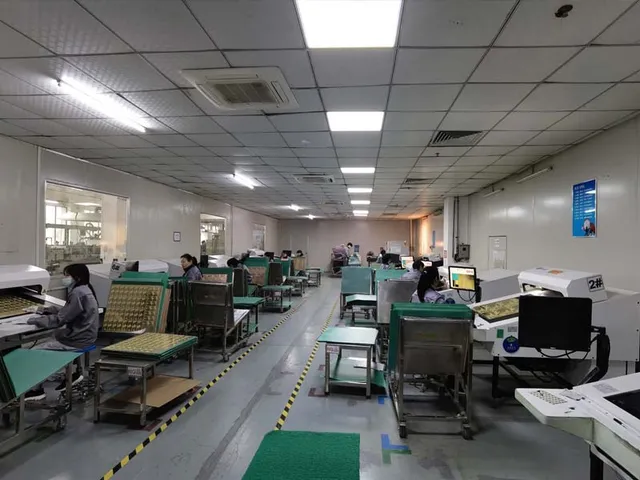
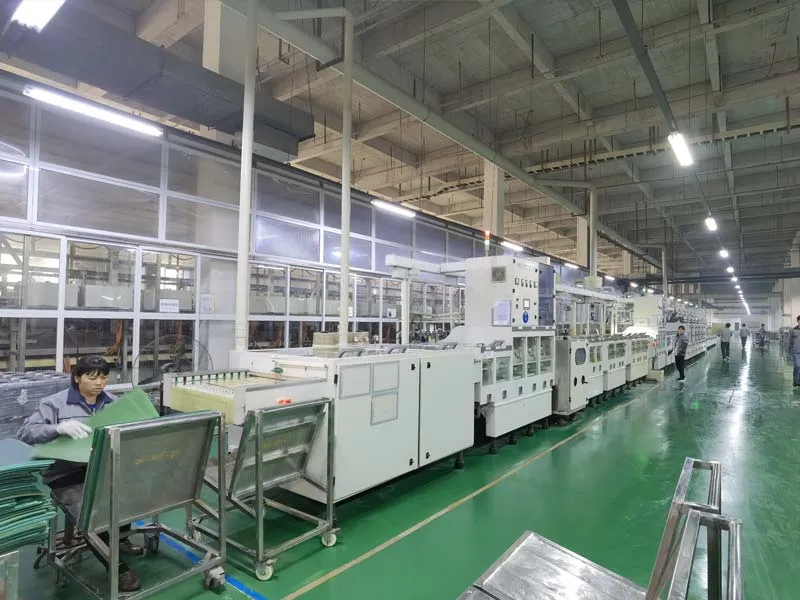
Le volume est une taille de lot, pas un procédé différent. Les programmes de pose, le dessin des pochoirs, les recettes AOI et les réglages de rayons X validés sur les premières cartes sont ceux que la série utilisera : c'est pourquoi les mêmes quatre lignes SMT et trois lignes DIP prennent aussi bien un lot de cinquante pièces qu'une commande de série — et pourquoi une conception qui se comportait bien sur le prototype se comporte bien sur le terrain.
Trois modèles commerciaux tournent sur ces lignes :
- Clé en main complet — le jeu de Gerber et la nomenclature suffisent ; les composants sont sourcés, les cartes fabriquées, assemblées, testées et emballées.
- Clé en main partiel — le client fournit les cartes nues, ou certains composants critiques, et tout le reste est acheté et construit ici.
- Consignation — le client fournit les composants ; l'assemblage, le contrôle et le test restent chez nous.
Les composants sont achetés par l'équipe sourcing sur toute la nomenclature : une commande à forte mixité ne se transforme pas en une liste de frais de commande minimum et de factures de fret séparées.
Quelles commandes relèvent de cette page et lesquelles relèvent d'à côté
Cette page couvre la carte : composants achetés ou fournis, cartes fabriquées là où la commande l'exige, chaque composant posé et l'assemblage testé avant expédition. Quand le livrable est une carte qui fonctionne pour elle-même, la commande est ici.
Trois autres formes ne le sont pas :
- Un appareil fini — faisceau, boîtier, firmware, emballage de vente — est un travail au niveau de l'appareil et non de la carte ; l'intégration finale le prend en charge.
- Les cartes déjà assemblées qui ne demandent qu'un tri, un vieillissement, une analyse de défaillance ou une reprise vont au test PCBA et à l'assurance qualité, où l'assemblage n'est pas le livrable.
- Une commande dont le vrai problème est le composant — une référence à long délai, un avis de fin de vie, une liste de fournisseurs agréés incomplète — est une question d'approvisionnement avant d'être une question d'assemblage.
Deux autres frontières méritent d'être nommées. Quelques cartes destinées à trancher une décision de conception relèvent du prototype et se règlent par une boucle de fabrication rapide, pas par un lancement de série. Une conception sans jeu de Gerber, sans nomenclature et sans fichier de placement est une question d'ingénierie, et c'est la revue DFM ci-dessous qui la tranche — pas le devis.
Ce qui décide de l'orientation n'est pas le nom de la commande mais qui porte le risque d'une carte qui échoue en fin de ligne. Là où ce risque reste chez l'assembleur, la commande est au niveau de la carte.
Revue d'ingénierie avant la production
La conception pour la fabrication (DFM) examine les documents du client — fichiers Gerber, nomenclature, plans d'assemblage et schémas — pour tout ce qui ralentirait la ligne ou ferait baisser le rendement. La panellisation est dessinée, la liste des composants vérifiée avant tout achat, et une épaisseur de masque de brasure est recommandée selon le rendement que la conception exige.
La conception pour le test (DFT) couvre l'autre moitié : où doivent se situer les points de test, quels types de sondes et quels gabarits le test demande, ce que le testeur peut atteindre, et si la procédure de test détecte les défaillances que le produit subit réellement. Les deux revues passent avant le premier article, pas après le premier lot refusé.
Ce que l'atelier peut prendre
La capacité est de quatre lignes SMT posant six millions de composants par jour jusqu'aux boîtiers 01005 et 0201 à un pas de 4 mil (0,1 mm), sur une ou deux faces de la carte, plus trois lignes DIP traitant 1,6 million de pièces traversantes par jour. Les pochoirs sont découpés sur site en quatre heures ; les prototypes reviennent en 1 à 3 jours et le volume moyen en 4 à 10 jours, le délai de série étant fixé par la nomenclature et les délais de composants qu'elle contient.
Le contrôle accompagne la carte tout au long de la ligne — SPI avant la pose, AOI après refusion, rayons X pour les joints BGA et QFN — puis le test in-circuit ou par sonde volante et le test fonctionnel selon la procédure du client. La reprise, y compris la reprise et le rebillage BGA, est faite en interne et vérifiée aux rayons X plutôt que de renvoyer la carte au client.
Ce qui fixe le prix d'une série
La main-d'œuvre d'assemblage est rarement le premier poste d'un devis de série ; la nomenclature l'est presque toujours. Chaque ligne porte un état de cycle de vie, un conditionnement minimum et, le plus souvent, la question d'une seconde source — et ces trois éléments décident à la fois du prix et de sa solidité. Un chiffre bâti sur un composant tout juste obsolète est un chiffre daté.
Le travail à usage unique est ce qu'une commande répétée ne devrait plus payer : pochoirs, programmes de pose, recettes AOI, gabarits de test et les dossiers de premier article qui prouvent que la ligne est correctement réglée. Chacun est payé une fois puis réutilisé ; découper un besoin en petits appels répartit donc ce travail sur moins de cartes à chaque fois — c'est pourquoi le troisième appel est moins cher que le premier.
La panellisation déplace aussi les coûts. La façon dont les cartes se placent dans le panneau décide de la matière qui part en rives et en chutes, du nombre de poses par cycle machine et de la possibilité même de faire passer la carte sur la ligne sans outillage dédié.
Le plan de test décide du reste. Tester chaque carte ou tester un échantillon, le nombre de gabarits nécessaires et le temps qu'une carte occupe le testeur se traduisent directement en coût unitaire : la spécification de test fait donc partie du devis et non d'un avenant ultérieur.
Deux devis ne se comparent qu'à révision de nomenclature, spécification de test et mode d'appel identiques. Un chiffre émis sans le fichier de placement ni les limites de test est une estimation, et la partie manquante revient en modification une fois la commande passée.
Le modèle commercial décide qui fournit les composants, et avec lui l'endroit où la responsabilité s'arrête : sur une commande en consignation le prix ne contient pas de matière, mais les manques et la qualité à réception de ces composants restent au client.
Obtenir un devis pour un volume
Envoyez le jeu de Gerber, la nomenclature avec les références fabricant, le fichier de placement, la quantité et le planning requis. Les devis sur nomenclature sont émis sous 24 heures ; les limites process retenues pour ce devis figurent sur la page capacités et les certificats délivrés sur la page des certifications.