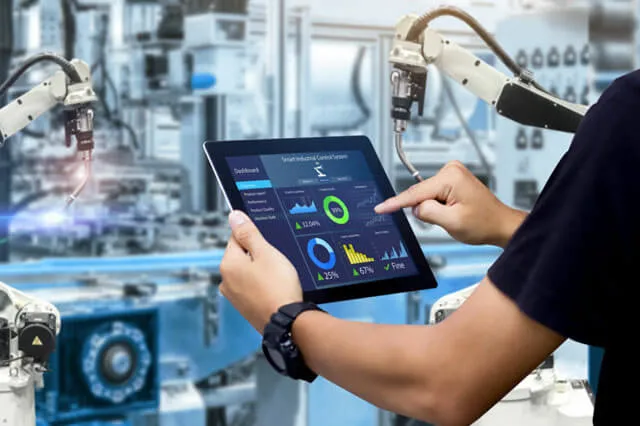
Le matériel d'automatisation industrielle s'achète sur la durée de vie plutôt que sur le prix à l'unité. Cela change ce qu'un fournisseur doit réussir : la carte doit tenir ses caractéristiques sur une décennie de cyclage thermique, et la même carte doit être disponible à nouveau lorsqu'une machine est reconstruite — sans être reconçue autour des pièces disponibles cette année-là.
Ce que les cartes industrielles doivent supporter
Une armoire de variateur chauffe et refroidit chaque jour, un atelier vibre, et une zone de lavage ajoute de l'humidité. La pression sur la conception vient donc du cyclage thermique, de la distance de ligne de fuite, de la charge mécanique sur les connecteurs et de la finition qui doit tenir l'environnement — pas du fait de loger la piste la plus fine sur le panneau. Là où la chaleur ne peut pas sortir par un dissipateur, une section à cœur métallique ou en céramique fait le travail ; là où l'armoire est fermée, l'enrobage compte autant que le cuivre. Les limites process publiées figurent sur la page des capacités et valent pour tous les secteurs : elles ne sont donc pas répétées ici.
La production reconduite est le vrai test
La plupart des programmes industriels ne sont pas une commande unique. Une machine est construite, puis reconstruite, puis maintenue comme pièce de rechange cinq ans plus tard, et chacun de ces lots doit correspondre au premier. C'est pourquoi la commande est chiffrée sur l'empilement et les fichiers d'origine, avec la même finition et le même programme de pose, plutôt que de repartir d'une liste de composants.
Les composants sont la partie qui bouge. Lorsqu'un composant de la nomenclature devient obsolète ou alloué, l'alternative est proposée par écrit avant que la commande soit acceptée : la substitution est donc une décision documentée que le client peut approuver, et non quelque chose découvert au contrôle réception.
Où l'électronique s'arrête et où le coffret commence
Les cartes de contrôle portent des pièces que les lignes SMT ne peuvent pas poser : borniers, connecteurs DIN et gros électrolytiques. Ils passent par les lignes DIP avec brasage à la vague, puis le câblage, les faisceaux et l'intégration finale ont lieu dans la même usine. Une unité de commande peut donc partir comme un sous-ensemble construit et câblé, déjà testé en tant qu'unité plutôt qu'en tas de cartes accompagné d'une commande de faisceau séparée.
Enregistrements, confidentialité et visites
Fabrication et assemblage partagent une usine : un seul enregistrement de lot couvre la carte nue, le lot de matière et l'unité assemblée. Les certificats derrière cet enregistrement — ISO 9001:2015, ISO 14001, ISO 45001 et UL E354070 — sont scannés sur la page des certificats, et la séquence de contrôle est décrite dans l'assurance qualité.
Des plans qui ne peuvent pas circuler ouvertement voyagent sous NDA mutuel dès le premier échange, et une visite des usines de Shenzhen ou de Meizhou s'organise autour des procédés sur lesquels la carte tournerait. Le paiement se fait par virement bancaire (T/T), les marchandises étant chiffrées EXW Shenzhen ou DDP.
Étape suivante
Envoyez le jeu de Gerber, les exigences d'empilement, la nomenclature si l'assemblage est inclus, la quantité, et les dimensions du coffret ou du panneau lorsque l'intégration finale est en périmètre. Les familles de cartes utilisées en contrôle ont leur page — cuivre épais, multicouche et aluminium à cœur métallique — et l'intégration finale couvre l'étape après l'assemblage. Les contrôles qui partagent l'armoire avec des onduleurs et des systèmes batterie sont décrits sous PCB pour énergies renouvelables, les autres secteurs que nous servons sur la page des secteurs, et un devis peut être demandé sur la page de contact.