Ce que couvre l'intégration finale
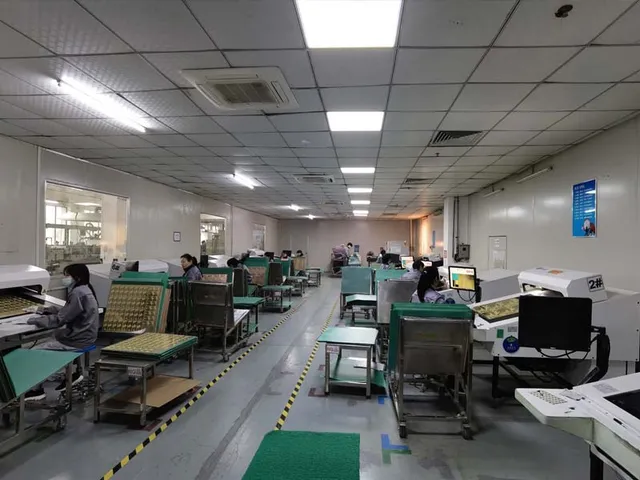
L'intégration finale transforme une carte terminée en produit expédiable : câblage, montage mécanique, chargement logiciel, test et emballage. Hitech Circuits réalise l'intégration finale dans la même usine de Shenzhen que la fabrication et l'assemblage PCB, si bien que cartes, faisceaux et coffrets ne voyagent pas entre fournisseurs — et qu'une panne trouvée au test fonctionnel remonte à la carte, au câble ou à l'ajustement mécanique pendant que les plans sont encore ouverts.
La plage va de l'insertion d'un PCBA terminé dans un coffret simple avec afficheur et interface utilisateur jusqu'à une machine complète portant des dizaines de milliers de pièces et des centaines de sous-ensembles.
Périmètre de travail typique
- Assemblage de sous-ensembles — montage mécanique de modules et de sous-ensembles selon le plan du client.
- Faisceaux et câbles — coupés, sertis, étiquetés et testés en continuité selon le plan de faisceau.
- Montage en armoire et en coffret — châssis, façades, visserie, joints et sérigraphies.
- Chargement du firmware et configuration — programmation, réglages produit et enregistrement des numéros de série.
- Test — in-circuit, fonctionnel, final, environnemental et vieillissement selon la procédure du client.
- Emballage — emballage détail ou vrac, étiquetage et code-barres, accessoires inclus.
Pièces achetées
Les pièces mécaniques et électriques sont achetées dans le cadre de la même commande : pneumatique, automates, interrupteurs, minuteries et codeurs, plus plastiques, tôlerie sur mesure et pièces usinées. Coffrets et tôlerie sont fabriqués selon plan : l'ajustement est vérifié contre le PCBA lors de la construction du premier article, plutôt que découvert sur l'établi du client.
Test et traçabilité
Chaque ensemble passe le test in-circuit, la sonde volante et l'inspection optique automatisée, avec rayons X (AXI) pour les joints cachés sous les boîtiers BGA et QFN ; les tests fonctionnel, final, environnemental et de vieillissement suivent, selon la procédure fournie avec la commande. Les numéros de série rattachent chaque ensemble à son lot de cartes, aux lots de composants et aux enregistrements de test, et le stockage comme la préparation de commandes suivent le planning convenu au devis.
Où la commande de cartes s'arrête et où l'intégration commence
Un ensemble fini peut s'assembler presque partout ; la question de routage n'est pas la capacité mais la responsabilité de l'interface — le point où une carte en état de marche rencontre un faisceau, un coffret et une image firmware, et où une panne peut appartenir à l'un des trois.
- Un seul système qualité sur l'interface — quand carte, faisceau et tôlerie sortent du même système, un ensemble qui échoue au test fonctionnel remonte au procédé qui l'a produit. Réparti entre fournisseurs, la même panne se discute entre eux, et la discussion aboutit généralement une fois les plans refermés.
- L'approvisionnement des cartes peut venir de partout — PCBA en clé en main ou en consignation, de cette usine ou d'une autre, dès lors que le plan mécanique, le plan de faisceau, l'image firmware et la spécification de test voyagent avec elles ; l'assemblage en petite série et en série décrit la reprise de la commande de cartes par l'intégration.
- Garder l'assemblage final près du marché quand la configuration est locale — les ensembles paramétrés par marché (étiquettes, cordons, packs de langues) ou entretenus dans la région sont souvent mieux finis près du client, avec des sous-ensembles testés expédiés et emballés pour l'intégration locale.
- Scinder là où la mécanique a déjà son fournisseur — un coffret standard acheté sous son propre contrat, ou une tôlerie déjà outillée ailleurs, peuvent rester là-bas ; l'ajustement est alors vérifié au premier article au lieu d'être supposé d'après un plan.
Ce qu'il faut joindre à une demande
Le dossier PCBA (jeu de Gerber, nomenclature et fichier de placement), les plans mécaniques et de faisceau, la nomenclature des pièces mécaniques achetées, l'image du firmware et la spécification de test. Longueurs de câble, ajustements de coffret et étapes de test découlent de ces fichiers — un document manquant est signalé, jamais supposé.
Où une intégration finale bloque avant le démarrage de la ligne
Peu de retards d'intégration finale sont des problèmes de ligne. La plupart sont des documents qui se contredisent, et ils apparaissent au premier article, une fois les pièces achetées et le coffret sur l'établi.
- Un plan mécanique qui ne correspond pas au PCBA — positions de connecteurs, épaisseur de carte, hauteur d'entretoise et ordre de montage doivent concorder avec les données de fabrication ; un connecteur qui passe la façade sur le papier peut la heurter sur la carte, et l'ordre décide si la dernière vis reste accessible.
- Un plan de faisceau sans longueur, tolérance ni sertissage — un faisceau fabriqué d'après un contour convient à un ensemble et pas au suivant : longueurs de fil, dérivations, références de contacts et de joints, et contrôle de continuité appartiennent au plan, pas à une conversation.
- Une image firmware sans identité de version — la programmation exige un fichier rattachable au numéro de série de l'ensemble et à la spécification de test contre laquelle il a été écrit ; sinon, version d'ingénierie et version diffusée se ressemblent sur l'établi.
- Une spécification de test qui ne dit que « fonctionnel » — un verdict demande la sollicitation, les limites et le format d'enregistrement, faute de quoi l'ensemble est mis sous tension, jugé conforme et expédié ; les portiques eux-mêmes sont décrits dans le test et l'assurance qualité PCBA.
- Étiquettes, codes-barres et contenu d'emballage laissés pour la fin — règles de numéro de série, format de code-barres, liste d'accessoires et configuration d'emballage décident de l'enregistrement et de la traçabilité d'un ensemble ; les ajouter après coup revient à rouvrir des ensembles déjà emballés.
- Une nomenclature mécanique sans finition ni tolérance — traitement, teinte de revêtement et classe de tolérance décident si une pièce s'ajuste et si l'ensemble passe l'inspection visuelle ; les deux vont à côté de la référence.
Les limites de procédé retenues pour le devis figurent sur la page des capacités.
Services liés
Les services d'assemblage de circuits imprimés couvrent la carte elle-même, le sourcing de composants couvre la nomenclature, et le test et l'assurance qualité PCBA couvrent les portiques de contrôle dont hérite une intégration finale.