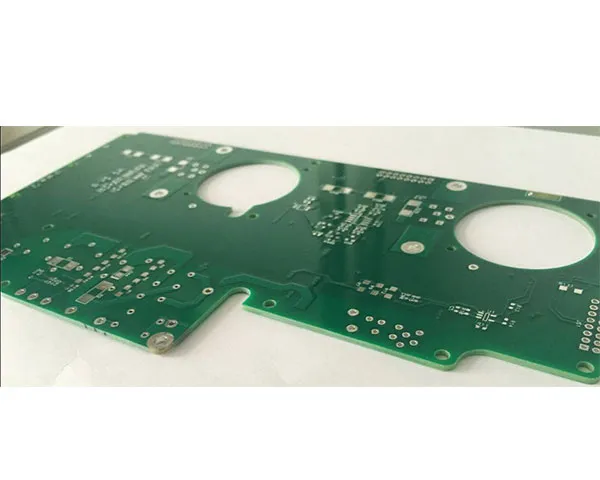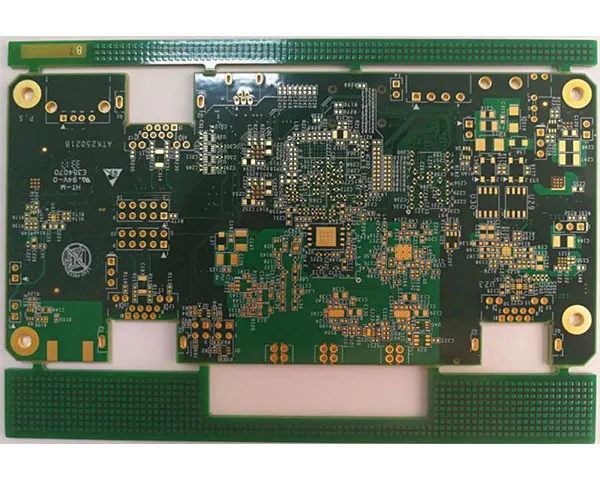
Une commande de prototype se décide au calendrier plutôt qu'à la carte. La revue DFM, la panélisation et la fiche de suivi sont les mêmes que la quantité soit de cinq pièces ou de cinq cents ; ce qui change, c'est la place du panneau dans la file et la part du process menée en parallèle.
Ce que couvre le service prototype rapide
- Cartes nues de 1 à 38 couches — 0,06 mm de ligne et d'espacement, trous de 0,15 mm mécanique ou 0,1 mm percé au laser, cuivre de 0,5 à 20 oz et panneaux jusqu'à 580 × 1900 mm.
- Pochoirs en quatre heures — découpés et livrés pour que la sérigraphie n'attende pas un second fournisseur.
- Assemblage de prototypes et de petites séries — quatre lignes SMT à six millions de composants par jour et trois lignes DIP à 1,6 million de pièces par jour, pour les commandes qui doivent revenir peuplées.
- Revue d'ingénierie — DFM, DFA et DFT avant que le devis ne soit figé, pour qu'un problème d'empilement ou de dégagement soit trouvé tant que c'est encore un fichier et pas un panneau.
Où passent réellement les jours
L'essentiel du délai d'un prototype n'est pas le perçage. C'est la question DFM qui revient deux jours après l'envoi des fichiers, l'empilement qu'il faut changer pour tenir l'impédance, la finition qu'il faut commander. Envoyer un dossier complet au départ — Gerber, empilement, cibles d'impédance, finition, quantité et date souhaitée — est le gain le plus important disponible, et il ne coûte rien.
Où passe réellement le temps d'un prototype rapide
Un prototype ne revient pas plus vite parce qu'il est petit. Il revient plus vite parce que moins d'étapes de la séquence doivent attendre les unes après les autres, et la liste ci-dessous est le versant usine de cette séquence.
- Une carte deux couches ne s'arrête presque jamais — perçage, insolation, gravure, finition, détourage et test s'enchaînent sans que le panneau quitte la ligne, si bien que le délai reste proche du temps de process.
- Chaque laminage coupe la série en deux — un panneau multicouche doit être pressé avant d'être percé, et une presse se remplit selon son propre programme ; les couches internes terminées le matin n'entrent pas en presse le matin même. Un pressage de plus, c'est une fenêtre de plus, pas davantage d'usinage.
- Finition et test électrique se font par lot, pas par carte — une ligne de dépôt ou d'immersion démarre quand elle a une charge, et le test démarre quand le panneau a un programme ; ni l'un ni l'autre ne s'avance en travaillant plus fort sur un seul panneau.
- L'ordre des étapes est figé — l'or dur et les doigts dorés s'appliquent après le détourage, et un coupon d'impédance ne se mesure qu'après le laminage ; une conception qui demande les deux porte une chaîne plus longue que son nombre de couches ne le laisse croire.
C'est pourquoi le créneau le plus rapide est chiffré ici sur 2 à 6 couches et passe à quatre ou cinq jours sur 8 et 10 : les passes supplémentaires sont des files d'attente supplémentaires. Compresser une file est une décision d'ordonnancement, et elle ne peut porter que sur les opérations encore devant le panneau — c'est aussi pourquoi une question d'empilement tranchée avant le lancement vaut mieux que n'importe quelle relance ensuite. Les montages à plusieurs pressages sont décrits sur la page PCB multicouches.
Du prototype à la production
Le prototype et la commande de volume moyen sont fabriqués sur les mêmes lignes avec les mêmes limites publiées, si bien qu'une conception qui passe en quantité prototype n'a pas à être requalifiée pour la production. La panélisation est dessinée une fois et réutilisée, la même finition de surface suit sur la commande plus grande, et le programme d'assemblage écrit pour le prototype est celui qui tourne en volume — l'unité finie part donc comme un produit assemblé plutôt que comme une carte plus des pièces en vrac.
Liste de prix et délais
La liste publiée ci-dessous est le point de départ pour un prototype FR-4 standard, chiffré pour des panneaux jusqu'à 150 sq.inch (moins de 0,1 m²) à chaque nombre de couches :
| Couches | Prix (jusqu'à 150 sq.inch) | Délai le plus rapide | Délai standard |
|---|---|---|---|
| 2 | 60 USD | 24 heures | 5 jours ouvrés |
| 4 | 120 USD | 48 heures | 6 jours ouvrés |
| 6 | 200 USD | 72 heures | 7 jours ouvrés |
| 8 | 300 USD | 96 heures | 8 jours ouvrés |
| 10 | 400 USD | 120 heures | 10 jours ouvrés |
| Plus de 12 | Au cas par cas | Au cas par cas | Au cas par cas |
Les séries petites à moyennes tournent sur les mêmes lignes, la file étant fixée par la surface du panneau :
| Couches | Délai standard (2–100 m²) |
|---|---|
| 2 | 12 jours ouvrés |
| 4 | 14 jours ouvrés |
| 6 | 16 jours ouvrés |
| 8 | 18 jours ouvrés |
| 10 | 20 jours ouvrés |
| Plus de 12 | Au cas par cas |
Les deux tableaux sont des exemples, et les chiffres sont confirmés sur le devis formel pour l'empilement, la finition de surface, le poids de cuivre et la quantité réels. Les commandes d'échantillons et de prototypes peuvent être chiffrées en package ; les commandes de volume sont chiffrées à partir du dossier technique une fois le jeu de Gerber, la nomenclature et la quantité arrêtés. Le créneau le plus rapide dépend de la file à l'arrivée du dossier complet, et va jusqu'à trois jours sur 2 à 6 couches ; à 8 et 10 couches, le même créneau est de quatre à cinq jours, avec une fenêtre d'urgence de 2 jours ouvrés en supplément.
Ce que facture réellement un créneau en urgence
L'écart entre le chiffre standard et le chiffre urgent sur un même jeu de Gerber n'est pas du temps machine. C'est ce que l'usine cède pour garder une place ouverte à ce panneau.
- Quelqu'un d'autre attend — une fabrication urgente est insérée devant un travail déjà planifié : le supplément achète une position dans la file, pas une machine plus rapide ; le même panneau envoyé à une date normale est chiffré au tarif standard.
- Un changement de série se facture à l'occasion, pas à la carte — programme de perçage, charge de dépôt, outillage d'insolation et programme de test changent tous entre deux conceptions, si bien que trois petits lots dépensent plus en changements qu'un lot de même surface totale. Rejouer une commande identique coûte moins cher pour cette raison, même lorsque la seconde est aussi en urgence.
- Une fenêtre de presse coûte plus qu'une fenêtre de détourage — une heure de capacité de presse déplace tout un jeu de couches internes, tandis qu'une heure de détourage déplace un contour : c'est pourquoi le supplément croît avec le nombre de laminages plutôt qu'avec la surface du panneau.
- L'outillage se conserve, il ne se consomme pas — pochoirs, programme de test et programme d'assemblage appartiennent à la conception : ils se paient une fois, resservent à la commande suivante de la même révision et ne reviennent pas en ligne de devis tant que la géométrie ne change pas.
- Le contrôle n'est pas la partie que l'on raccourcit — contrôles de premier article, mesure des trous et de la finition et couverture de test électrique restent ceux d'une date normale. L'urgence achète une place dans la file, jamais une étape supprimée, et annoncer l'urgence comme motif de moins tester est le signe du mauvais fournisseur.
Deux devis urgents se comparent donc sur la partie de la chaîne que chacun raccourcit, pas sur le total : le moins cher des deux peut simplement raccourcir une étape qui n'était jamais sur le chemin critique. Les quantités de prototype qui partent ensuite en assemblage suivent la même règle sur la page Assemblage express de prototypes, où la file est fixée par l'arrivée des composants et non par les fenêtres de presse.
Obtenir un devis
Envoyez le jeu de Gerber avec le nombre de couches, l'épaisseur de carte, le poids de cuivre, la finition de surface et la quantité, plus la nomenclature et le fichier de pose lorsque l'assemblage est souhaité. Les limites process utilisées pour le devis sont listées sur la page capacités, et les demandes sont traitées dans leur ordre d'arrivée, la date de livraison étant confirmée avec le prix.
Les quantités de prototype peuvent enchaîner directement sur l'assemblage ; la page assemblage PCB en Chine couvre les fabrications express, le sourcing et l'intégration finale dans la même usine.