Politique qualité et objectifs
La politique qualité tient en trois lignes : la qualité d'abord, l'amélioration continue, la satisfaction client. Elle se traduit en chiffres mesurables sur une commande livrée :
- Taux de réclamation client : moins de 0,8 %
- Taux de conformité : plus de 98 %
- Taux de défaut : 500 ppm ou moins
- Ponctualité de livraison : 99,6 %
- Satisfaction client : plus de 99 %
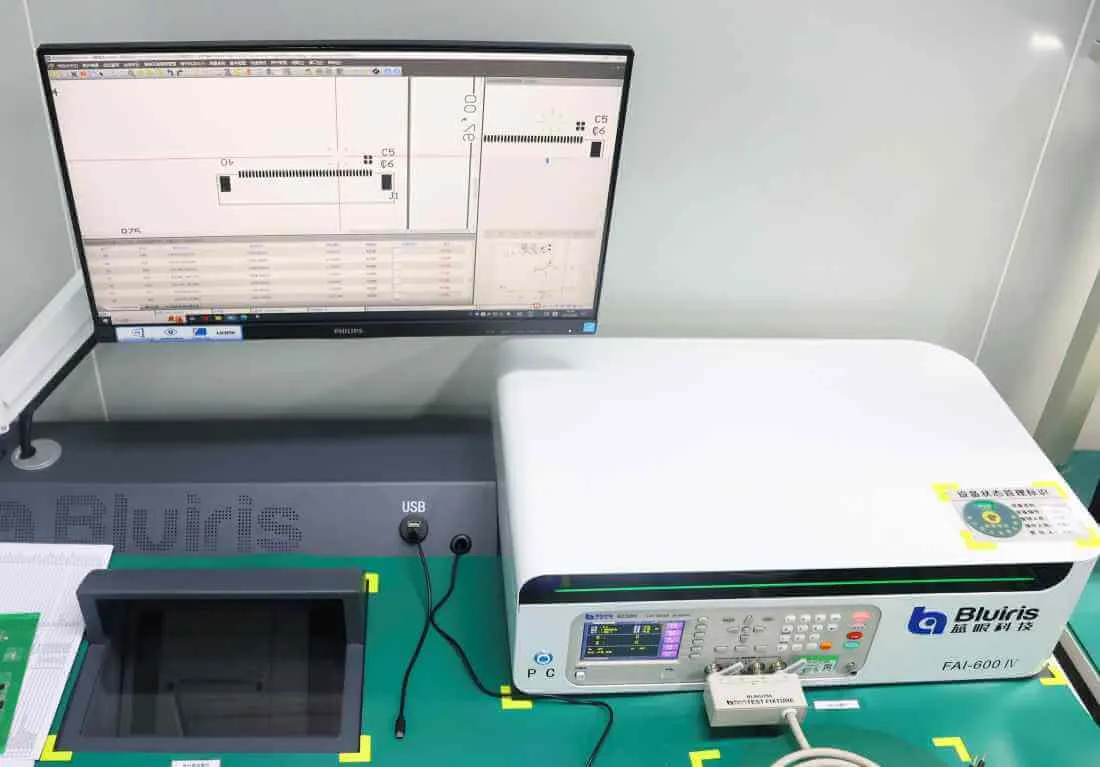
Ce sont les objectifs publiés pour les activités PCB et PCBA, pas une affirmation sur un lot particulier. La ponctualité de livraison est publiée à 99,6 % — le chiffre est le même sur les pages capacités, services et contact, si bien qu'un acheteur ne lit jamais deux valeurs pour un même indicateur. Les équipements de contrôle ci-dessous sont ce qui produit les données à partir desquelles ces objectifs sont mesurés.
Certification
Le système qualité est certifié pour les marchés sur lesquels les cartes sont vendues, afin qu'un client puisse intégrer une carte Hitech Circuits dans un produit réglementé :
- ISO 9001:2015 — système de management de la qualité général
- IATF 16949:2016 — programmes automobiles, documentation PPAP convenue à la passation de commande
- ISO 13485:2016 — dispositifs médicaux
- Reconnaissance UL sous dossier E354070 — les cartes elles-mêmes
- ISO 14001 et ISO 45001 — environnement, et santé et sécurité au travail
Les copies des certificats délivrés sont sur la page des certifications. Les déclarations de matériaux suivent la même voie : la conformité RoHS est criblée sur les matières entrantes et sur les cartes finies, et les déclarations REACH sont établies à partir d'un rapport d'essai SGS.
Contrôles pendant la fabrication PCB
Le travail sur carte nue est vérifié par rapport au plan plutôt qu'à l'œil. Le laboratoire physique abrite les postes de mesure dimensionnelle et d'essai physique, pour que les mesures soient prises en interne au lieu d'être sous-traitées :
- Mesure 2D — positions de trous, dimensions de pastilles, bague et contour de carte mesurés par rapport au plan client
- Banc d'impédance contrôlée — coupons d'impédance du panneau de production mesurés par rapport à la valeur spécifiée, dans la tolérance de ±10 % publiée sur la page capacités
- Microscope métallographique — coupes micrographiques de trous traversants et de vias pour l'épaisseur de métallisation, l'intégrité du barillet et l'adhérence cuivre-résine
- Banc d'essai de flexion — endurance en flexion sur échantillons flex et rigide-flex, selon l'exigence de cintrage de l'application
- Instrument de criblage RoHS — criblage des éléments (plomb, mercure, cadmium, chrome hexavalent et retardateurs de flamme bromés) sur les matières entrantes et les cartes finies
Contrôles pendant l'assemblage
L'assemblage est contrôlé à chaque étape, parce qu'un défaut trouvé après refusion coûte plus cher à corriger qu'un défaut trouvé à la sérigraphie :
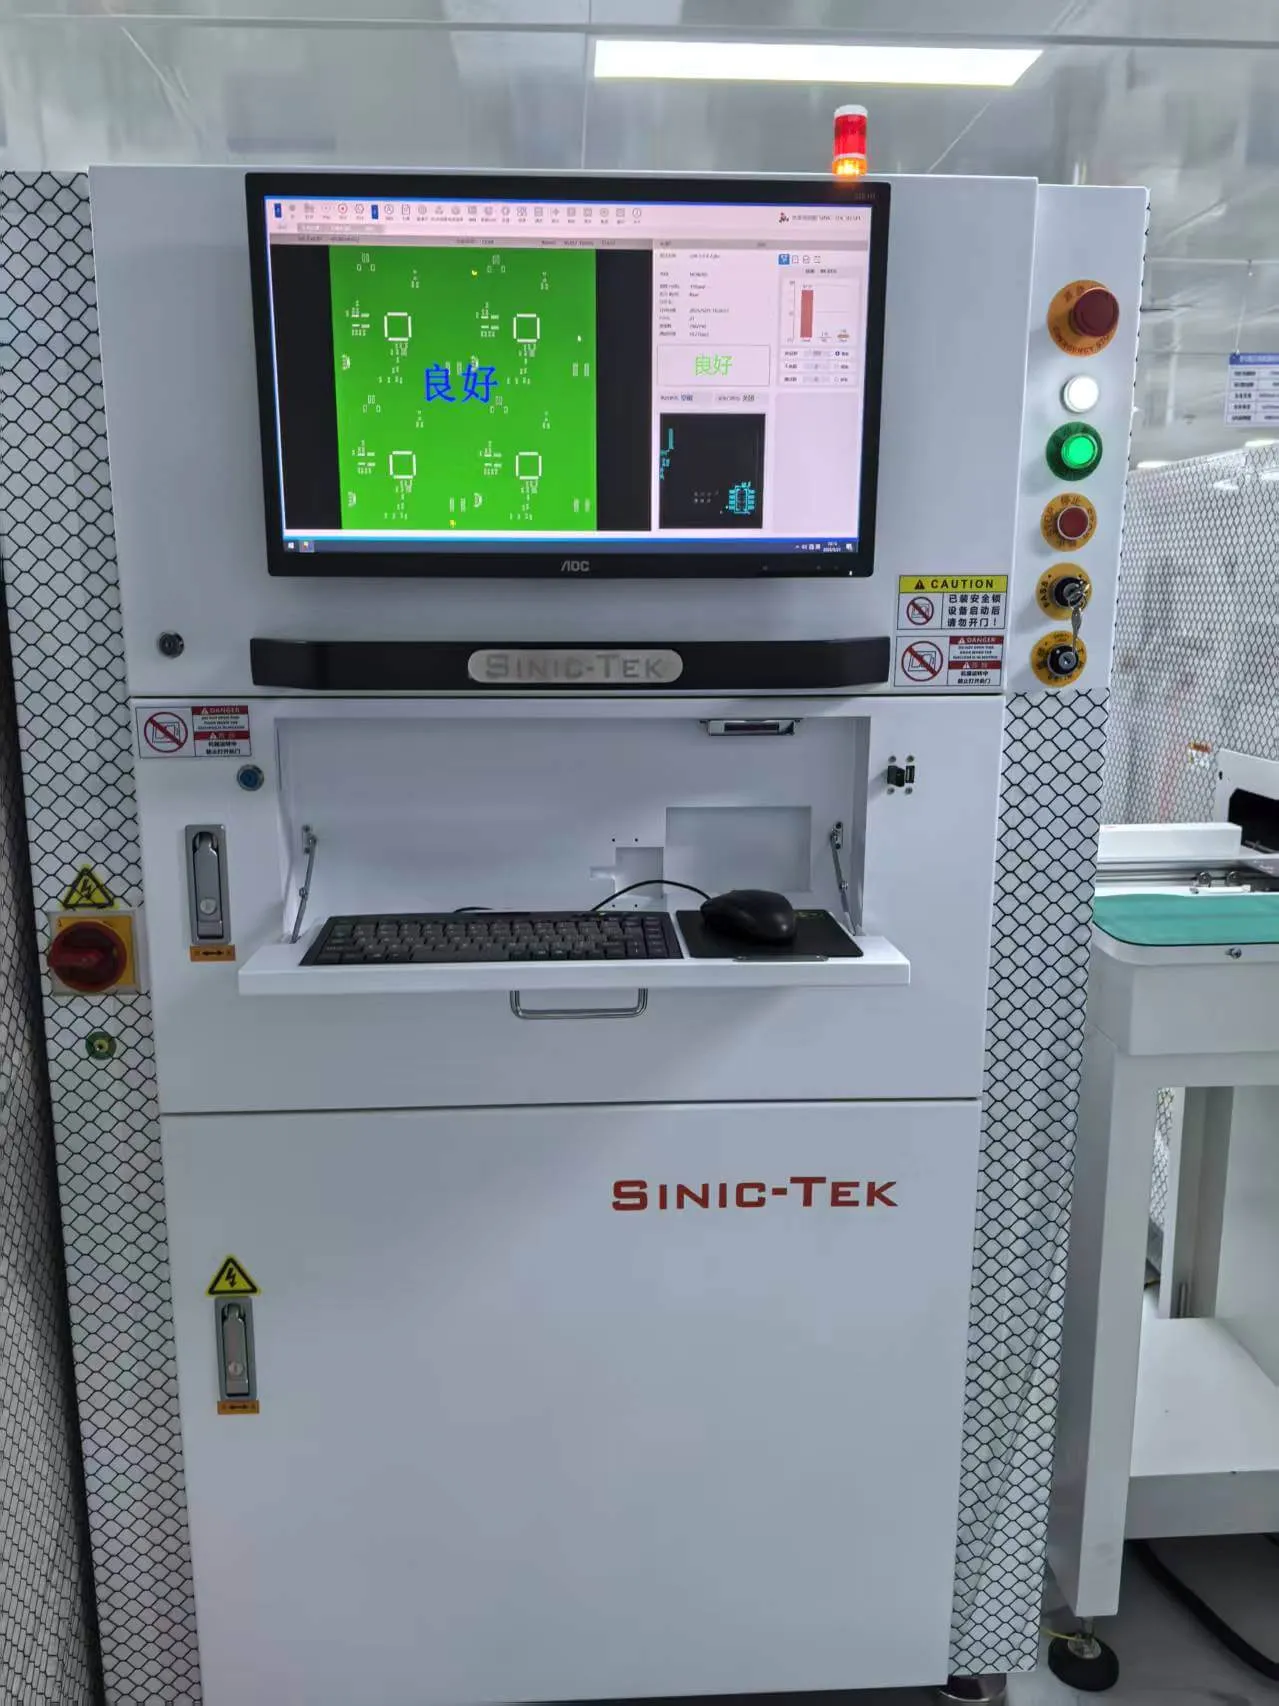
- Inspection de la pâte à braser (SPI) — le volume, la surface et la hauteur de pâte sont mesurés après sérigraphie, pour qu'un dépôt manquant ou ponté soit essuyé et réimprimé avant la pose du moindre composant.
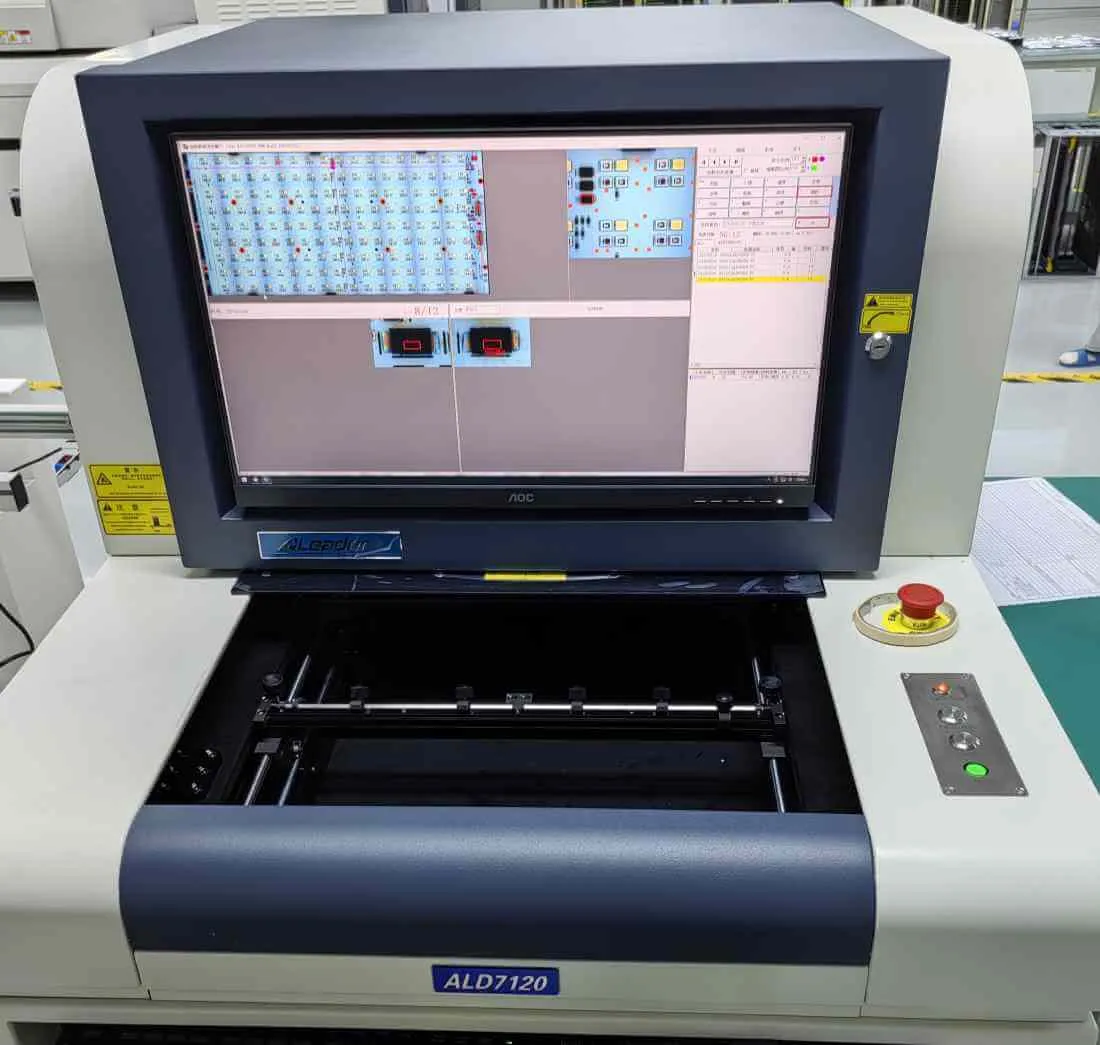
- Inspection optique automatisée (AOI) — après refusion, les deux faces de la carte sont comparées au programme de contrôle, qui signale les joints manquants, décalés, inversés ou mal congés.
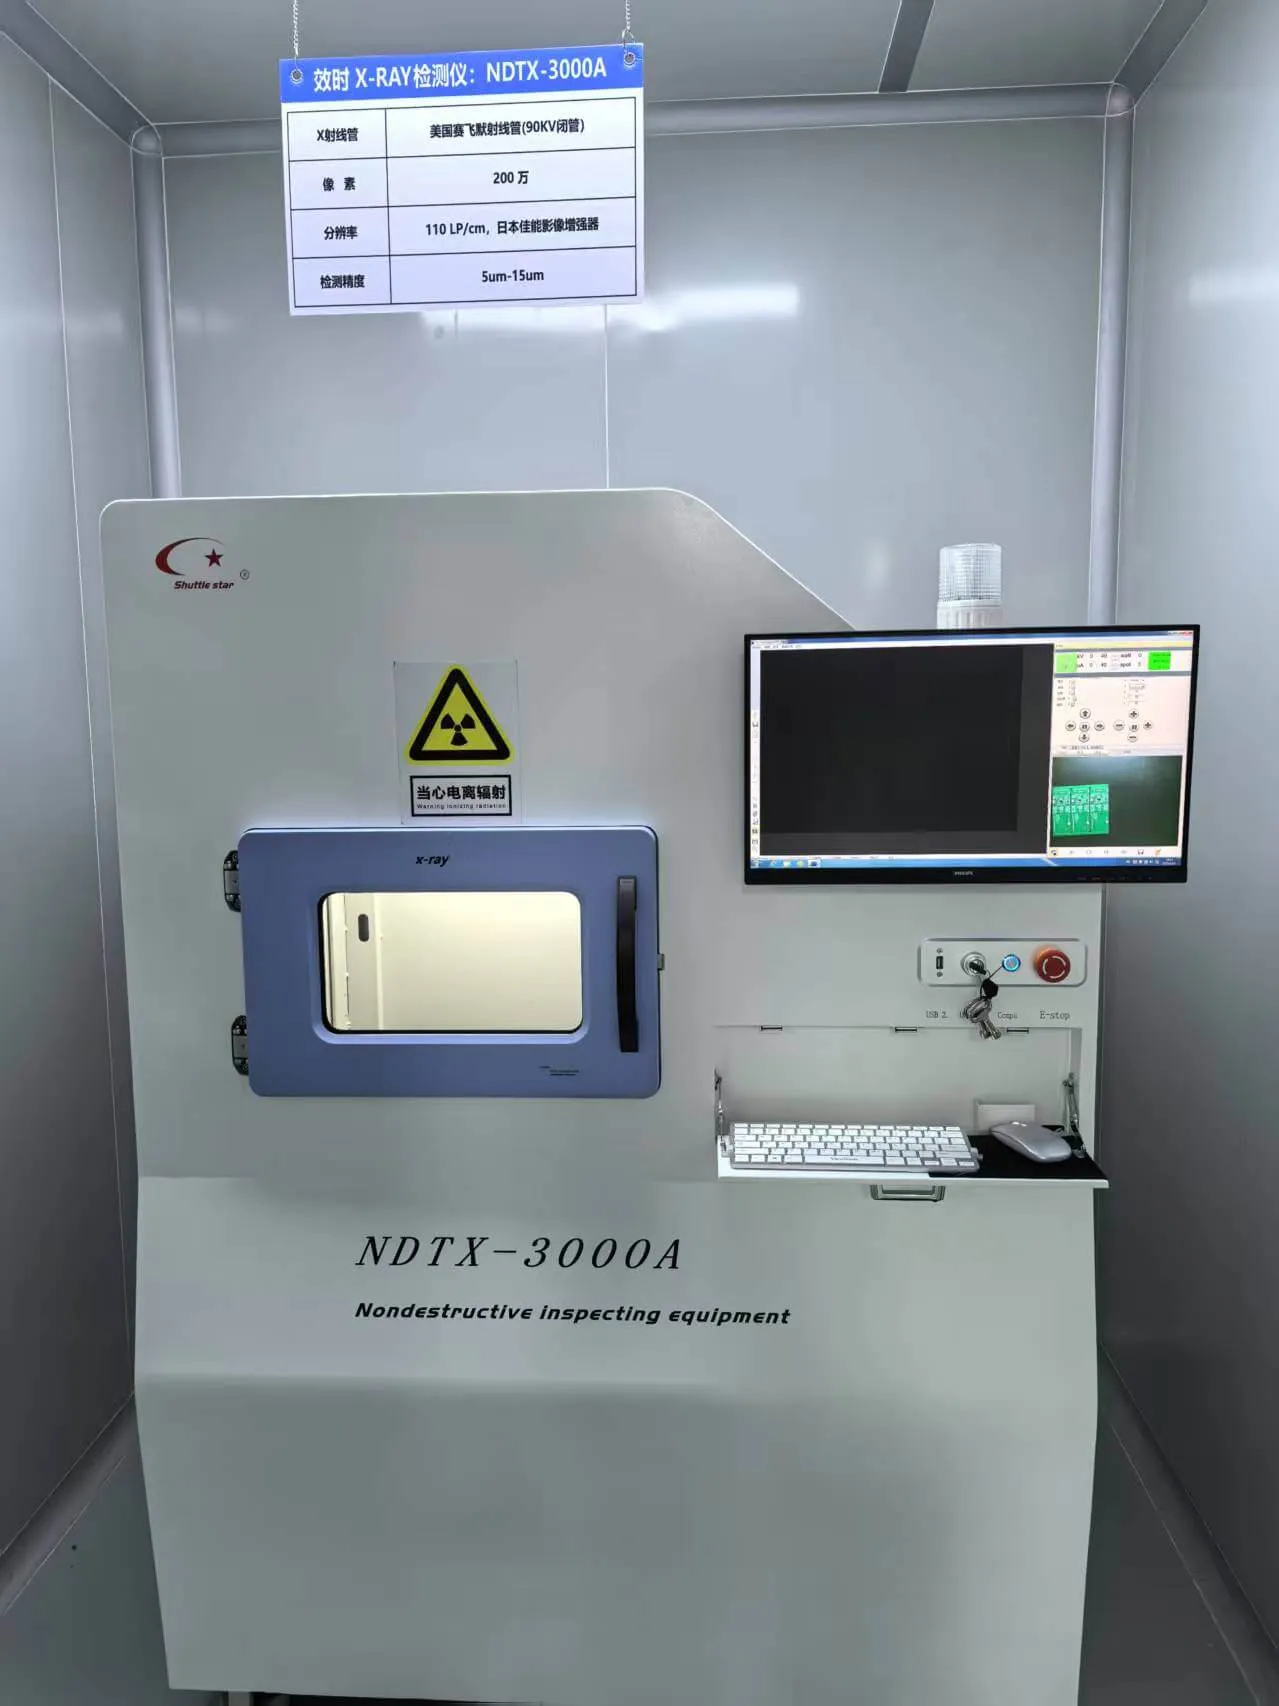
- Contrôle par rayons X — les joints cachés sous les boîtiers BGA, QFN et QFP, ainsi que la qualité des vias et des barillets, sont imagés à 110 LP/cm avec une détection de défauts de 5 à 15 µm.
- Contrôle du premier article — la première unité d'un lot est mesurée par rapport aux données CAO avant que la série ne soit lancée.
- Test électrique — test in-circuit, sonde volante et test fonctionnel selon la procédure de test du client ; les options sont décrites sur la page de test PCBA.
Enregistrements qui suivent la commande
Les données de contrôle appartiennent au client, pas à l'usine :
- Résultats du premier article et mesures dimensionnelles associées
- Coupes micrographiques de trous métallisés, avec le grossissement enregistré
- Relevés de coupons d'impédance par rapport à la cible spécifiée
- Images rayons X des joints contrôlés, et rapports SPI ou AOI lorsque le programme les demande
- Résultats de test électrique selon la procédure de test du client
- Déclarations de matériaux : criblage RoHS et rapport REACH SGS lorsqu'il est nécessaire
Demandez le jeu d'enregistrements à la passation de commande, pour que les étapes de contrôle et la documentation soient convenues avant le lancement du premier panneau — au même moment où les limites process et la date de livraison sont fixées.