Una sola planta, del prototipo al volumen
El volumen es un tamaño de lote, no un proceso distinto. Los programas de colocación, el diseño de la plantilla, las recetas de AOI y los ajustes de rayos X aprobados en las primeras placas son los que usa la producción en serie, y por eso las mismas cuatro líneas SMT y tres líneas DIP toman tanto un lote de cincuenta piezas como un pedido de producción en serie, y por eso un diseño que se comportó en el prototipo se comporta en campo.
Tres modelos comerciales corren en esas líneas:
- Llave en mano total — solo hacen falta el conjunto de Gerbers y la BOM; las piezas se compran, las placas se fabrican, se ensamblan, se prueban y se embalan.
- Llave en mano parcial — el cliente aporta las placas desnudas, o componentes críticos seleccionados, y todo lo demás se compra y se fabrica aquí.
- Consignación — el cliente aporta los componentes; el ensamblaje, la inspección y las pruebas se quedan con nosotros.
Los componentes los compra el equipo de compras contra toda la BOM, así que un pedido de alta mezcla no se convierte en una lista de cargos de pedido mínimo y facturas de transporte separadas.
Qué pedidos van aquí y cuáles van al lado
Esta página cubre la placa: piezas compradas o aportadas, placas fabricadas cuando el pedido lo necesita, cada componente colocado y el ensamblaje probado antes de expedirse. Cuando lo que se entrega es una placa que funciona por sí sola, el pedido va aquí.
Otras tres formas no van:
- Una unidad terminada —arnés de cable, carcasa, firmware, embalaje minorista— es un trabajo a nivel de conjunto y no de placa, y lo toma el servicio de box build.
- Las placas ya fabricadas que solo necesitan cribado, envejecimiento, análisis de fallos o retrabajo van a pruebas y aseguramiento de calidad de PCBA, donde el ensamblaje no es lo que se entrega.
- Un pedido cuyo problema real son las piezas —una línea con plazo largo, un aviso de fin de vida, una lista de proveedores aprobados incompleta— es una cuestión de compras antes que una cuestión de ensamblaje.
Merece la pena nombrar otros dos límites. Un puñado de placas que existe para cerrar una decisión de diseño es una cuestión de prototipo, que se resuelve con un ciclo de fabricación rápido y no con una tirada de producción. Un diseño sin conjunto de Gerbers, sin lista de materiales y sin datos de colocación todavía es una cuestión de ingeniería, y la revisión DFM de abajo es donde se cierra, no el presupuesto.
Lo que decide el reparto no es cómo se llama el pedido, sino quién carga con el riesgo de una placa que falla al final de la línea. Cuando ese riesgo se queda con el ensamblador, el pedido es de nivel de placa.
Revisión de ingeniería antes de producir
El diseño para fabricación (DFM) comprueba los documentos del propio cliente —archivos Gerber, lista de materiales, planos de ensamblaje y esquemas eléctricos— en busca de cualquier cosa que frenaría la línea o bajaría el rendimiento. Se diseña el panelizado, se verifica la lista de componentes antes de pedir las piezas y se recomienda un espesor de máscara de soldadura para el rendimiento que el diseño necesita.
El diseño para pruebas (DFT) cubre la otra mitad: dónde deben ir los puntos de prueba, qué tipos de sonda y fixtures necesita la prueba, a qué puede llegar el probador y si el procedimiento de prueba detecta los fallos que el producto sufre realmente. Las dos revisiones corren antes de la primera muestra, no después del primer lote fallido.
Qué tiene la planta
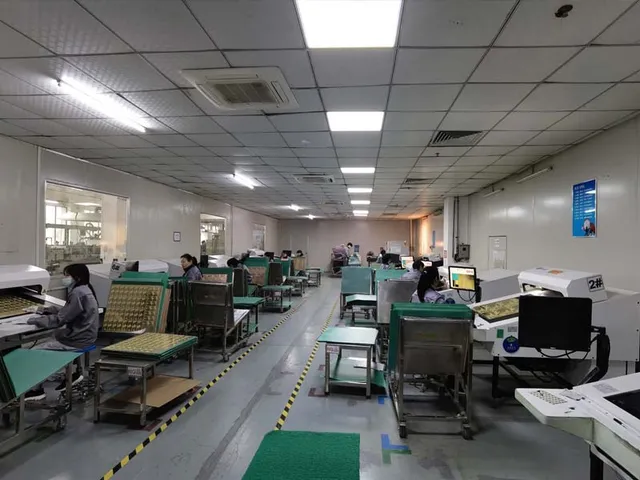
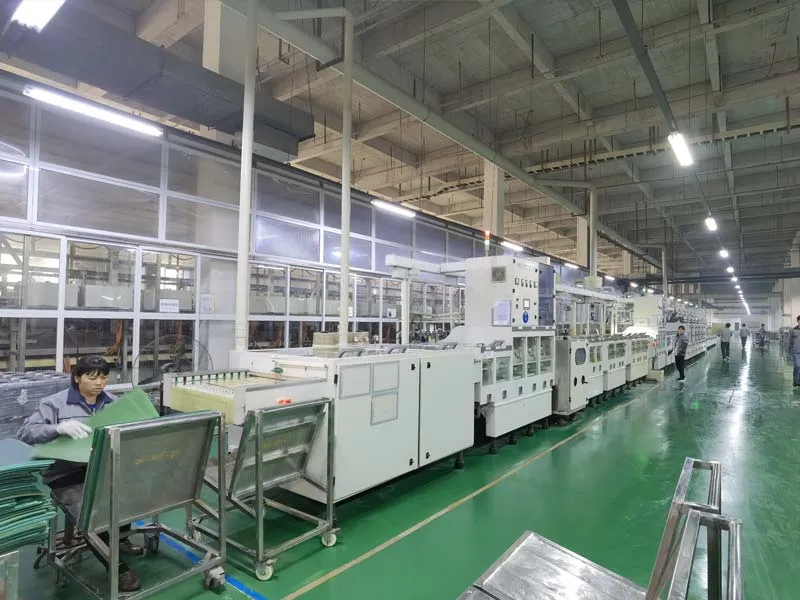
La capacidad es de cuatro líneas SMT que colocan seis millones de chips al día con encapsulados de hasta 01005 y 0201 y paso de 4 mil (0,1 mm), en una o ambas caras de la placa, más tres líneas DIP que procesan 1,6 millones de piezas de inserción pasante al día. Las plantillas se cortan en planta en cuatro horas; los prototipos vuelven en 1–3 días y el volumen medio en 4–10 días, con el calendario de producción en serie fijado por la BOM y los plazos de componente que hay dentro.
La inspección sigue a la placa por la línea —SPI antes de la colocación, AOI después de la refusión, rayos X para uniones BGA y QFN— y después la prueba en circuito o sonda volante y la prueba funcional según el procedimiento del cliente. El retrabajo, incluido el de BGA y el reballing, se hace en casa y se verifica por rayos X en lugar de devolverse al cliente.
Qué fija el precio de una fabricación en volumen
La mano de obra de ensamblaje rara vez es la línea más grande de un presupuesto de volumen; la lista de materiales suele serlo. Cada línea lleva un estado de ciclo de vida, un tamaño de embalaje mínimo y, las más de las veces, una pregunta de segunda fuente, y esas tres cosas fijan tanto el precio como lo firme que se mantiene. Una cifra construida sobre una pieza que acaba de entrar en fin de vida es una cifra con fecha de caducidad.
El trabajo de una sola vez es lo que un pedido repetido debería dejar de pagar: plantillas, programas de colocación, recetas de AOI, fixtures de prueba y los registros de primera muestra que demuestran que la línea está bien preparada. Cada uno se paga una vez y se reutiliza, así que un requisito dividido en liberaciones pequeñas reparte ese trabajo entre menos placas cada vez, y por eso el tercer pedido repetido es más barato que el primero.
El panelizado también mueve coste. Cómo se colocan las placas dentro del panel decide cuánto material se va en carriles y desperdicio, cuántas colocaciones hace cada ciclo de máquina y si la placa puede pasar por la línea sin utillaje hecho para ella.
El plan de pruebas decide buena parte del resto. Probar todas las placas o probar una muestra, cuántos fixtures necesita la prueba y cuánto tiempo ocupa una placa al probador se convierten directamente en coste por unidad, así que la especificación de pruebas pertenece al presupuesto y no a una solicitud de cambio posterior.
Dos presupuestos se comparan solo con la misma revisión de la lista de materiales, la misma especificación de pruebas y el mismo patrón de liberaciones. Una cifra emitida sin los datos de colocación o sin los límites de prueba es una estimación, y la parte que falta vuelve como cambio en cuanto se emite el pedido.
El modelo de pedido decide quién suministra las piezas y, con eso, dónde termina la responsabilidad: en un pedido en consignación el precio no lleva material, pero la escasez y la calidad de entrada de esos componentes se quedan con el cliente.
Cómo obtener un presupuesto de volumen
Envíe el conjunto de Gerbers, la BOM con referencias de fabricante, el archivo de colocación, la cantidad y el calendario requerido. Las cotizaciones de BOM se emiten en 24 horas; los límites de proceso usados para ese presupuesto están en la página de capacidades, y los certificados emitidos en la página de certificaciones.