Wohin die Werkzeugkosten fließen
Bei starren Leiterplatten bestehen die einmaligen Kosten hauptsächlich aus der Programmierung von Bohr- und Fräsarbeiten. Bei flexiblen oder starr-flexiblen Leiterplatten setzen sie sich wie folgt zusammen:
Werkzeuge für die Deckschicht – die Öffnungen müssen in eine Folie geschnitten werden, die sich während der Laminierung bewegt.
Werkzeuge für die Versteifung – Konturen aus PI, PET, FR-4 oder Edelstahl, separat zugeschnitten und verklebt.
Werkzeuge für die Konturen – Laser- oder Frästechnik für Prototypen, Stanzform für größere Stückzahlen.
Testvorrichtung – Flying Probe für Kleinserien, festverdrahtete Vorrichtung bei größeren Stückzahlen.
Träger- oder Panelrahmen – dünne flexible Panels benötigen eine Stützstruktur, um die SMT-Bestückung und das Reflow-Löten zu überstehen.
Jeder dieser Punkte hat seine eigene Gewinnschwelle. Daher kann ein Angebot für flexible Leiterplatten bei zehn Stück unrealistisch und bei zehntausend Stück wettbewerbsfähig erscheinen.
Prototypen- und Serienfertigung sind unterschiedliche Prozesse
Bei kleinen Stückzahlen halten Laserschneiden und -fräsen die Werkzeugkosten niedrig und ermöglichen Designänderungen ohne Werkzeugwechsel. Bei größeren Stückzahlen schneiden Stanzwerkzeuge oder passende Stempel- und Matrizensätze Teile deutlich schneller, und eine festverdrahtete Prüfvorrichtung ersetzt den fliegenden Messtaster. Beides erhöht die Vorlaufkosten und senkt den Stückpreis.
Die folgende Designentscheidung lautet nicht: „Welche Methode ist günstiger?“, sondern: „Wie viele Teile werden gefertigt, bevor sich die Werkzeugkosten amortisiert haben?“ Teile, die nie mehr als einige hundert Stück benötigen, sollten weiterhin lasergeschnitten werden, selbst wenn der Stückpreis höher ist.
Rigid-Flex-Platten erfordern zusätzliche Arbeitsschritte, nicht nur Werkzeuge
Eine Rigid-Flex-Platine besteht aus einem flexiblen Kern, der zwischen FR-4-Schichten laminiert ist. Die flexiblen Bereiche sind frei von Versteifungsmaterial und Prepreg. Das bedeutet mehr Kontrolle beim Laminieren, mehr Ausrichtungsschritte und einen Träger, der die flexiblen Enden während der Montage flach hält. Die Werkzeuge spiegeln diese Schritte wider: Der flexible Kern wird wie ein flexibles Material, die starren Abschnitte wie eine starre Platine bearbeitet, und beide müssen zueinander ausgerichtet werden.
Die Panelausnutzung ist Teil der Kosten
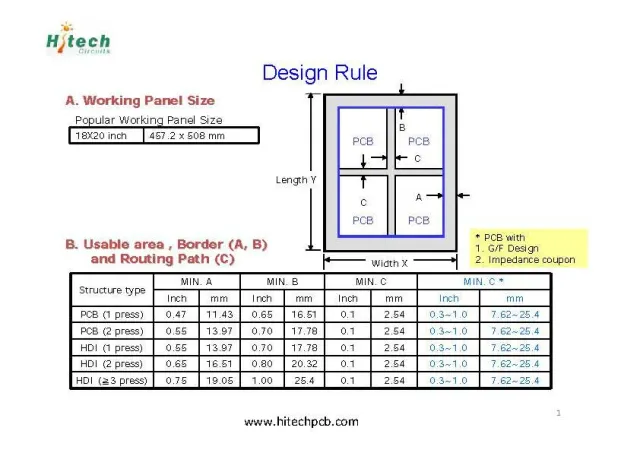
Flexible Panels sind auf 9,842″ × 19,685″ begrenzt, und die Bauteile sind in der Regel klein. Daher ist eine gut geplante Anordnung genauso wichtig wie der Chip selbst. Ein Layout mit großen ungenutzten Bereichen auf dem Panel amortisiert sich in jeder Charge, lange nachdem die Werkzeugkosten amortisiert sind.
So vergleichen Sie die Optionen
Stellen Sie die gesamte Baugruppe in eine Zeile: Platinenkosten, Steckverbinder, Kabel, Montageaufwand, Test und zu erwartende Ausfälle im Feld. Starrflex-Leiterplatten sind tendenziell die bessere Wahl, wenn ohnehin ein Steckverbinder benötigt würde und das Gehäuse eng ist; eine separate flexible Leiterplatte mit Steckverbinder ist tendenziell die bessere Wahl, wenn die Platinen groß sind und die Verbindung einfach ist.
Die Preisspannen beider Bauformen stehen auf der Seite für flexible Leiterplatten und der Seite für starr-flexible Leiterplatten; die Funktionsseite listet die prozessbedingten Grenzen auf, die den Werkzeugentscheidungen zugrunde liegen.